 TAAL


Thuis / Nieuws / Industrnieuws / CNC-bewerking van aluminium: toleranties, legeringen, kosten en selectiegids voor leveranciers
CNC-bewerking van aluminium is de meest betrouwbare productiemethode voor het bereiken van nauwe toleranties, uitstekende oppervlakteafwerkingen en herhaalbare onderdeelkwaliteit op aluminium componenten. Aluminium snijdt grofweg twee tot drie keer sneller dan staal, vereist minder spilkracht en produceert onderdelen die ongeveer 35 procent van gelijkwaardige stalen onderdelen wegen. Voor prototyperuns, middelgrote batches en productie van grote volumes levert CNC-bewerking van aluminium de sterkste combinatie van snelheid, maatnauwkeurigheid en kostenefficiëntie. Als u aluminium onderdelen nodig heeft die gehouden worden tot /-0,01 mm of een oppervlakteafwerking van Ra 0,8 um, dan is CNC-bewerking de praktische route om daar te komen.
Veel fabrikanten combineren nu aluminiumspuitgieten met CNC-afwerking om tijd en geld te besparen. De gietstap vormt snel de bijna-netvorm, terwijl de bewerking kritische afmetingen, boutgaten, afdichtingsvlakken en nauwkeurig gecontroleerde contouren afwerkt. Bij Ningbo Beilun Youyuan Machinery Manufacturing voert dezelfde fabriek beide bewerkingen uit, waardoor de doorlooptijden worden verkort en klanten één verantwoordelijke partner krijgen, van grondstof tot eindproduct.
Waarom aluminium de standaardkeuze is voor CNC-gefreesde onderdelen
Aluminium is het meest bewerkte non-ferrometaal en de redenen zijn gemakkelijk te begrijpen. De dichtheid van aluminium is 2,70 g/cm3, ongeveer een derde van die van staal 7,85 g/cm3 , dat bij de meeste technische toepassingen direct het gewicht van het onderdeel vermindert zonder dat dit ten koste gaat van de sterkte. Nu de auto- en ruimtevaartindustrie aandringt op gewichtsbesparing, stimuleert dit ene pand de enorme vraag naar CNC-gefreesd aluminium.
Aluminium behoudt ook een natuurlijk vormende oxidelaag (Al2O3) die het metaal beschermt tegen atmosferische corrosie. In de meeste industriële omgevingen vereisen CNC-gefreesde aluminium onderdelen geen verf of beplating alleen voor corrosiebescherming. Anodiseren wordt nog steeds aanbevolen als een cosmetisch uiterlijk, kleurcodering of slijtvastheid nodig is.
De bewerkbaarheid van aluminium is een ander doorslaggevend voordeel. 6061-T6, de meest voorkomende bewerkingskwaliteit, heeft een bewerkbaarheidsgraad van bijna 90 procent vergeleken met vrijsnijdend messing, wat de traditionele maatstaf is. Dit betekent dat aluminium kan worden gefreesd en gedraaid met hoge snijsnelheden en gematigde spindelbelastingen, waardoor de cyclustijden worden verkort en de kosten per onderdeel worden verlaagd, zelfs als de grondstofprijs per kilogram hoger is dan die van staal.
- Thermische geleidbaarheid: 6061-T6 geleidt warmte met een vermogen van 167 W/mK, ongeveer zes keer zoveel als 304 roestvrij staal, waardoor het ideaal is voor koellichamen, motorbehuizingen en onderdelen voor thermisch beheer.
- Elektrische geleidbaarheid: Aluminium is ongeveer 61 procent zo geleidend als koper, maar weegt minder dan de helft, dus wordt het vaak gekozen voor stroomvoerende beugels en behuizingsonderdelen.
- Recycleerbaarheid: Aluminium kan voor onbepaalde tijd worden gerecycled zonder zijn mechanische eigenschappen te verliezen, en het hersmelten kost slechts ongeveer 5 procent van de energie die nodig is om primair aluminium te produceren.
Gemeenschappelijke aluminiumlegeringen voor CNC-bewerking: eigenschappen en selectie
Niet alle aluminiumlegeringen worden op dezelfde manier bewerkt. De legering die u kiest, bepaalt de sterkte, corrosieweerstand, snijgemak en de uiteindelijke onderdeelkosten. De onderstaande tabel geeft een overzicht van de meest gespecificeerde kwaliteiten voor CNC-gefreesde aluminium componenten.
| Legering | Treksterkte (MPa) | Bewerkbaarheid | Corrosiebestendigheid | Typische toepassingen |
|---|---|---|---|---|
| 6061-T6 | 310 | Uitstekend (90%) | Goed | Structurele frames, auto-onderdelen, hydraulische componenten |
| 7075-T6 | 572 | Uitstekend (90%) | Eerlijk | Lucht- en ruimtevaartbeugels, componenten met hoge spanning |
| 2024-T4 | 450 | Goed | Eerlijk | Vliegtuigconstructies, vermoeidheidsbestendige onderdelen |
| 5052-H32 | 228 | Eerlijk (70%) | Uitstekend | Brandstoftanks, scheepsonderdelen, plaatstalen behuizingen |
| 6063-T5 | 215 | Goed | Uitstekend | Geëxtrudeerde profielen, behuizingen, sierdelen |
Voor de meeste CNC-gefreesde toepassingen 6061-T6 is het beste startpunt omdat het sterkte, bewerkbaarheid, corrosieweerstand en kosten in evenwicht brengt. Wanneer het onderdeel onder hoge spanning staat en het gewicht van cruciaal belang is, biedt 7075-T6 ongeveer 85 procent meer treksterkte, maar kost het ongeveer 30 procent meer en heeft het een verminderde corrosieweerstand. Voor onderdelen die worden blootgesteld aan maritieme of chemische omgevingen presteert 5052 sterker tegen corrosie, maar heeft een lagere sterkte en vereist iets langzamere snijparameters.
Als de beoogde productieroute spuitgieten is in plaats van machinale bewerking uit massieve staven, verandert de legeringskeuze. Gegoten onderdelen gebruiken gewoonlijk A380- of A383-aluminium-siliciumlegeringen, die een uitstekende gietbaarheid hebben maar een lagere ductiliteit vergeleken met 6061-T6. Aluminium spuitgieten creëert de bijna-netvorm, en CNC-bewerking definieert vervolgens de kritische afmetingen die alleen gieten economisch niet kan behouden.
CNC-bewerkingsprocessen gebruikt voor aluminium onderdelen
Vijf CNC-bewerkingsmethoden zijn het meest gebruikelijk voor aluminium componenten. Elk produceert verschillende geometrie, toleranties en oppervlaktekenmerken.
3-assig CNC-frezen
3-assig frezen is het werkpaard voor aluminium onderdelen, waarbij het snijgereedschap langs de X-, Y- en Z-assen beweegt. Het verwerkt vlakke platen, vierkante blokken, zakken en de meeste beugelgeometrieën. Voor onderdelen waarbij meer dan 90 procent van het materiaal aan één kant wordt verwijderd, is 3-assige bewerking vrijwel altijd de goedkoopste optie.
5-assig CNC-frezen
Bij 5-assig frezen kantelt de tafel of kop, zodat het onderdeel vanuit elke richting benaderd kan worden. Dit vermindert het aantal opstellingen voor complexe vormen, verbetert de oppervlakteafwerking en maakt ondersnijdingen en interne kanalen mogelijk. Voor turbinebladen, waaiers en complexe spruitstukblokken heeft het 5-assig bewerken van aluminium de voorkeur, zelfs als de machinesnelheid hoger is.
CNC-draaien
Door draaien ontstaan ronde onderdelen zoals assen, bussen en zuigercomponenten. Aluminium draait heel goed, en bij draaien op hoge snelheid kunnen uitstekende maattoleranties worden bereikt met een zeer fijne oppervlakteafwerking. CNC-draaibanken met live tooling kunnen ook frees- en boorbewerkingen in één keer uitvoeren.
Boren en tappen
Boren en tappen are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Zwitserse CNC-bewerking
Draaibanken van het Zwitserse type worden gebruikt voor onderdelen met een kleine diameter en nauwe toleranties, doorgaans minder dan 32 mm. Ze bieden een uitstekende concentriciteit en kunnen complexe profielen in één keer produceren, wat waardevol is voor pennen, fittingen en kleine sensorbehuizingen.
Spuitgieten plus CNC-afwerking
Een hybride route die steeds vaker wordt gebruikt bij massaproductie is het spuitgieten van de ruwe vorm en vervolgens het CNC-bewerken van alleen de kritische vlakken. De stap van het spuitgieten kost veel minder per onderdeel dan het verwijderen van al het materiaal uit een massieve staaf, en de bewerkingsstap voegt de precisie toe die alleen gieten niet kan bieden. Dit is de aanpak die de voorkeur geniet van fabrikanten die auto-, hydraulische en elektrische componenten maken in hoeveelheden van 1.000 of meer per jaar.
Belangrijke overwegingen bij het bewerken van aluminium
De CNC-bewerking van aluminium is vergevingsgezinder dan de bewerking van staal, maar er doen zich nog steeds specifieke problemen voor bij de productie. Door spaanvorming, gereedschapsslijtage, thermische uitzetting en koelmiddelgebruik te begrijpen, kunt u afvalonderdelen en onnodige vertragingen voorkomen.
- Spaanvorming en afvoer: Zuiver aluminium produceert een lange, vezelige chip die zich rond de as kan wikkelen en het oppervlak kan verpesten. Frezen met hoge afschuiving, hoge spilsnelheden en diepe radiale aangrijping breken spanen in kleine secties. Droogzagen of het gebruik van nevelkoelvloeistof helpt ook spaanlassen te voorkomen.
- Gereedschapsselectie: Hardmetalen vingerfrezen met gepolijste spaankamers zijn standaard voor algemeen aluminiumwerk. Voor de productie van grote volumes gaan polykristallijne diamantgereedschappen (PCD) aanzienlijk langer mee en kunnen ze kleinere afmetingen behouden. Gereedschapsdoorbuiging is meestal de belangrijkste beperking, dus korte, stijve gereedschapshouders verdienen de voorkeur.
- Thermische uitzetting: Aluminium zet uit met 23 um per meter per graad C, ongeveer het dubbele van dat van staal. Precieze onderdelen die bij kamertemperatuur zijn bewerkt, kunnen in een ongecontroleerde werkplaats buiten de tolerantie vallen. Voor toleranties onder /-0,01 mm worden temperatuurgecontroleerde bewerkingsomgevingen aanbevolen.
- Koelvloeistof strategie: Vloedkoelvloeistof is de meest gebruikelijke methode voor aluminium; het verwijdert warmte en spoelt spanen weg. Minimale hoeveelheidsmering (MQL) is een droog alternatief dat gebruik maakt van een fijne nevel en populair is bij hogesnelheidsbewerkingen. De keuze heeft invloed op de cyclustijd, de reinheid van de onderdelen en de standtijd van het gereedschap.
- Braamvorming: De laatste chip die aan de rand van het onderdeel is gesneden, laat vaak een braam achter. Polijstafschuiningen, frezen met hoge voeding en een speciaal ontbraamstation dragen allemaal bij aan het produceren van zuivere randen zonder dat er langzaam handmatig werk aan te pas komt.
In de praktijk zijn de meeste problemen bij het bewerken van aluminium terug te voeren op de voedingssnelheid en gereedschapsopeningen. Een vingerfrees van 6 mm in 6061-T6, die draait op 12.000 tpm met een voeding van 0,05 mm per tand, zal bijvoorbeeld spanen efficiënt verwijderen, terwijl hetzelfde gereedschap bij 4.000 tpm met 0,02 mm per tand vaak spanen in de spaankamers laadt en een slechte oppervlakteafwerking produceert. De werkplaats die de snijparameters voor elke legering en elk gereedschapstype afstemt, levert consistentere onderdelen.
Aluminium CNC-bewerkingstoleranties en oppervlakteafwerkingen
De CNC-bewerking van aluminium kan toleranties aanhouden van /-0,10 mm voor standaard commerciële onderdelen tot /-0,005 mm voor nauwkeurig gedraaide of geslepen componenten. De haalbare tolerantie hangt af van de werking, de onderdeelgrootte en de stijfheid van het hele bewerkingssysteem, niet alleen van de CNC-controller.
| Operatie | Standaard tolerantie | Precisietolerantie | Oppervlakteruwheid (Ra) |
|---|---|---|---|
| 3-assig frezen | /-0,05 mm | /-0,015 mm | 1,6 um |
| 5-assig frezen | /-0,025 mm | /-0,008 mm | 0,8 um |
| CNC-draaien | /-0,025 mm | /-0,005 mm | 0,4 um |
| Slijpen | /-0,005 mm | /-0,002 mm | 0,2 um |
| Machinale bewerking van spuitgieten | /-0,10 mm | /-0,01 mm | 1,6 um |
Veel voorkomende nabewerkingsopties voor machinaal bewerkt aluminium zijn Type II-anodisatie (doorgaans 20-25 um-coating) voor corrosiebescherming en uiterlijk, hard anodiseren (Type III) voor slijtvastheid, poedercoating voor duurzame kleuren en stroomloos vernikkelen voor toepassingen waarbij geleidbaarheid of soldeerbaarheid van belang is. De oppervlakteafwerking heeft rechtstreeks invloed op deze nabewerkingskeuzes: een glad Ra 0,8 um-oppervlak levert een uniforme geanodiseerde laag op, terwijl een ruw gefreesd oppervlak een ongelijkmatige laagdikte kan produceren.
Voor afdichtingsoppervlakken is de aanbevolen oppervlakteafwerking doorgaans Ra 0,8 um tot 1,6 um. Te ruwe contactvlakken van pakkingen kunnen niet goed afdichten onder druk, terwijl te gladde oppervlakken soms de wrijving kunnen verminderen die nodig is om sommige pakkingmaterialen op hun plaats te houden.
Hoe spuitgieten en CNC-bewerking samenwerken voor aluminium onderdelen
Wanneer het volume hoog is en de geometrie van het onderdeel complex is, wordt het bewerken van alles uit massief aluminium staaf economisch onaantrekkelijk. Een eenvoudigere aanpak is om te beginnen met een gegoten plano dat de uiteindelijke vorm al benadert, en vervolgens alleen de functionele vlakken te bewerken. Dit hybride proces kan de materiaalverspilling met 60-70 procent verminderen en de bewerkingstijd met 40-50 procent verkorten in vergelijking met de bewerking uit massief hout.
De afweging is de gereedschapskosten vooraf. Een aluminium spuitgietmatrijs kost tussen de 5.000 en 50.000 dollar, afhankelijk van het aantal holtes en de complexiteit. Voor jaarvolumes van meer dan ongeveer 1.000 stuks worden de matrijskosten doorgaans terugverdiend door een lagere prijs per eenheid. Voor lagere volumes blijft bewerking vanaf staaf de betere keuze.
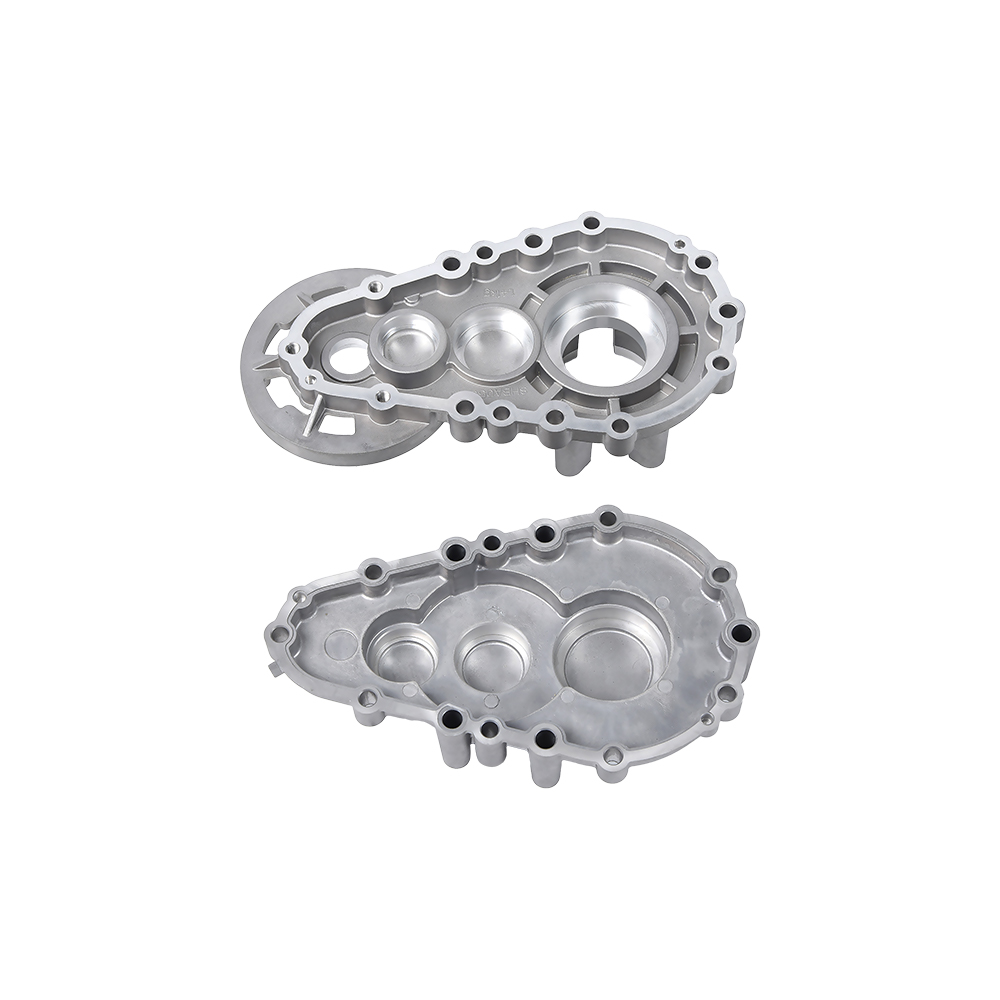
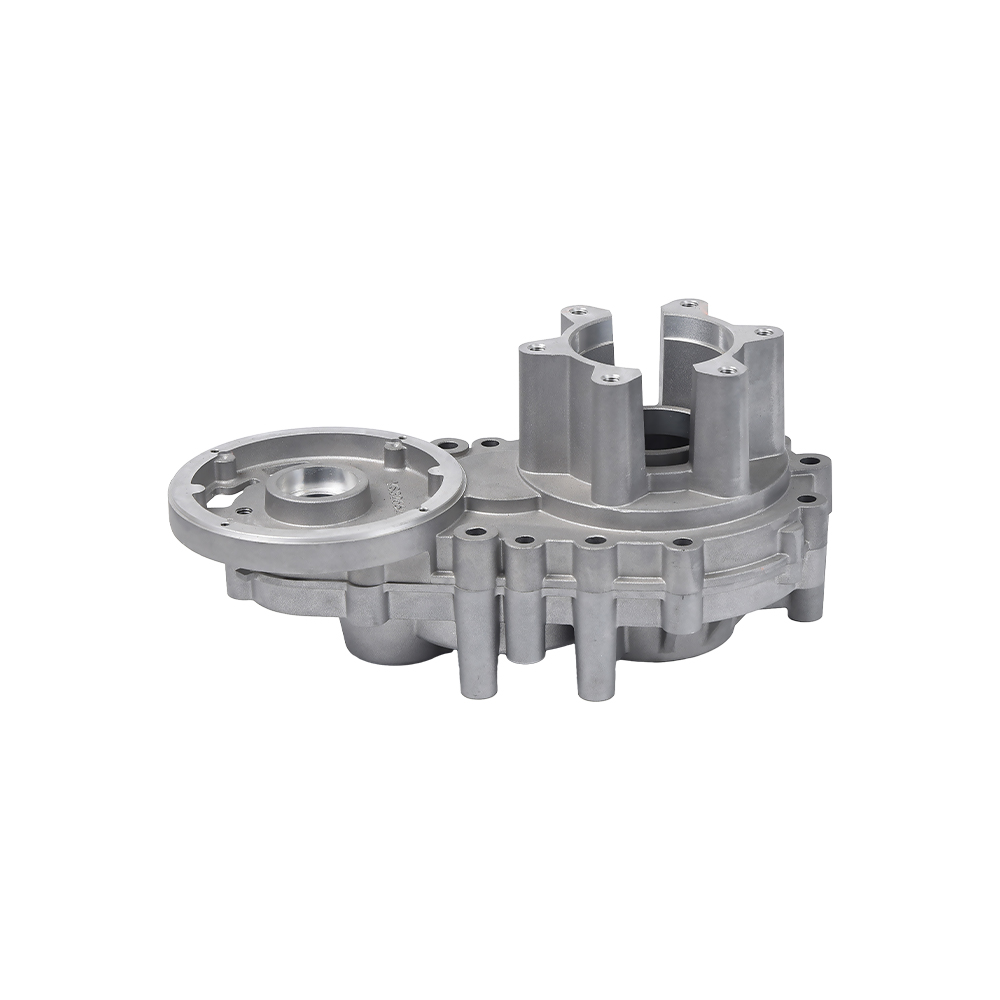
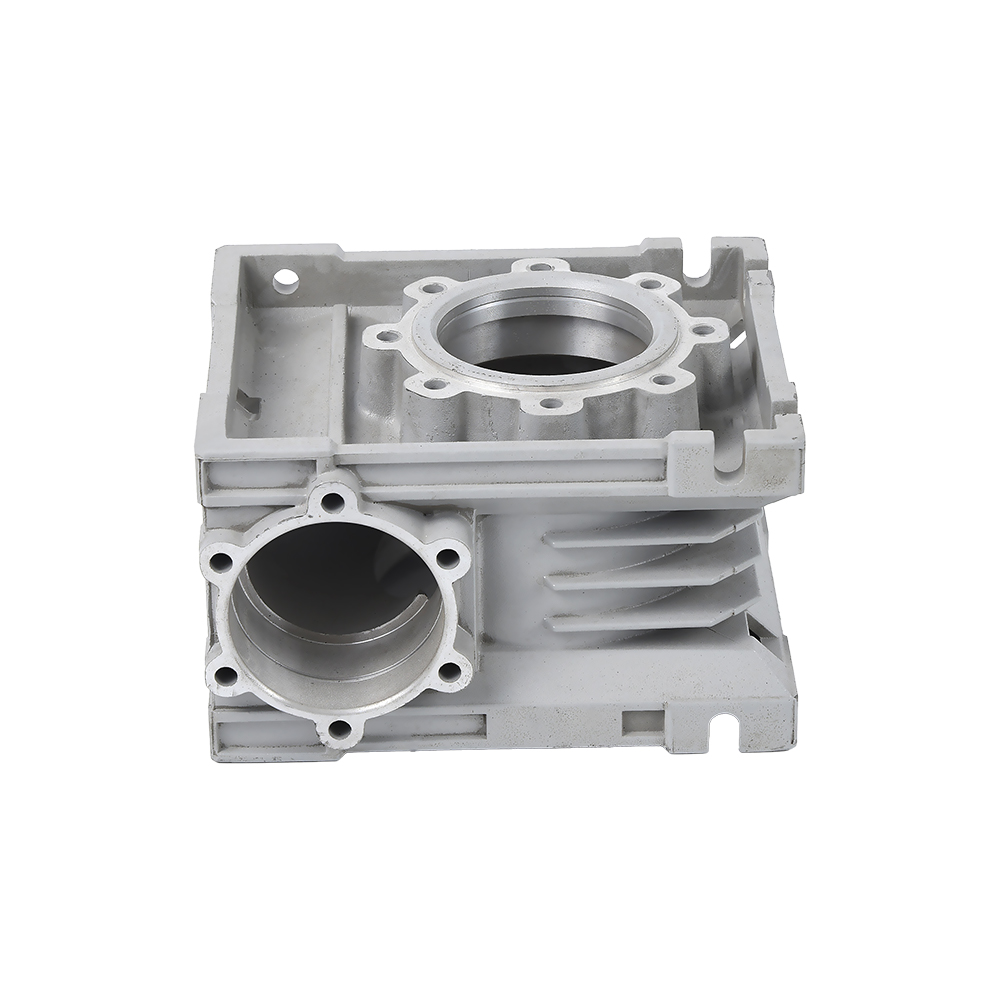
 Aluminium spuitgietversnellingsbak voor rijsttransplantator Dit versnellingsbakhuis is vervaardigd via aluminium spuitgieten, geschikt voor landbouwmachines zoals rijstverplanters. Het proces garandeert nauwkeurige afmetingen en duurzaamheid, waardoor het een betrouwbaar onderdeel is voor transmissiesystemen. Bekijk Product →
Bij Ningbo Beilun Youyuan Machinery Manufacturing combineert het bedrijf gereedschappen, spuitgieten en CNC-bewerkingen onder één dak. Het resultaat is een continue productieketen: de spuitgieterij produceert de bijna-netvorm en de machinewerkplaats maakt deze af met tekentolerantie. De klant ontvangt een voltooid onderdeel, geen gegoten stuk materiaal waarvoor afzonderlijke leverancierscoördinatie nodig is. Een dergelijke opstelling is van belang voor versnellingsbakhuizen en transmissiebehuizingen waar meerdere boutvlakken, boringen en afdichtingsoppervlakken aan strenge specificaties moeten voldoen.
Naast een standaard machinewerkplaats verbetert de praktijk ook de consistentie van componenten. Gietleveranciers die hun eigen onderdelen bewerken, kunnen schroot sorteren, gietparameters aanpassen en kleine maatverschuivingen compenseren voordat ze het CNC-programma bereiken. Dit maakt het hele productieproces stabieler en vermindert het aantal afgekeurde eindonderdelen.
Voor projecten waarbij al gebruik wordt gemaakt van casting, de voordelen van aluminium spuitgieten omvatten hoge productiesnelheden en uitstekende oppervlaktedetails. Wanneer daar nog een CNC-nabewerking aan wordt toegevoegd, krijgt het onderdeel zowel de economische voordelen van gieten als de nauwkeurigheid van de bewerking.
Toepassingen van CNC-gefreesde aluminium onderdelen
CNC-gefreesde aluminium componenten komen in vrijwel elke industriële sector voor. De meest voorkomende categorieën zijn onder meer:
Automotive en nieuwe energievoertuigen
Motorsteunen, transmissiebehuizingen, koelplaatplaten, sensorbeugels, batterijbehuizingen en structurele motoronderdelen zijn standaard. De hoge sterkte-gewichtsverhouding van aluminium verbetert direct de actieradius van het voertuig door het totale gewicht te verminderen. Elke 100 kg gewichtsvermindering bij een elektrisch voertuig kan ongeveer 10-15 km rijbereik vergroten , waardoor aluminium een voor de hand liggende keuze is voor massareductieprogramma's. Fabrikanten van elektrische voertuigen hebben bijvoorbeeld stalen lagerbeugels vervangen door aluminium spuitgietstukken die vervolgens CNC-gefreesd zijn om lagertoleranties van /-0,02 mm aan te houden.
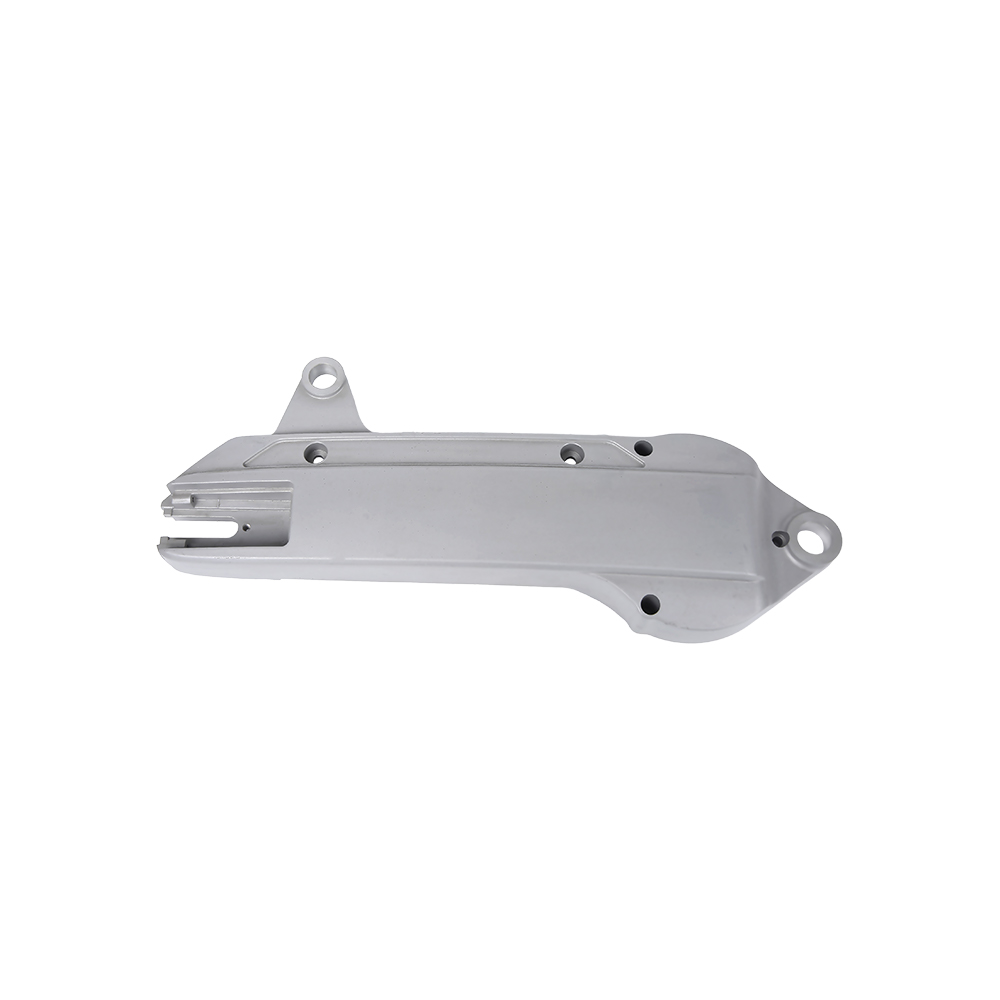
 Motorcarter gemaakt van aluminium spuitgietwerk Dit motorcarter is geproduceerd door middel van aluminium spuitgieten, wat zorgt voor sterkte en lichtgewicht eigenschappen. Het is essentieel voor de montage van de motor en vereist daaropvolgende CNC-bewerking voor nauwkeurige boringen en schroefdraad. Bekijk Product →
Elektrisch gereedschap en kleine motoren
Carters, versnellingsbakken en motorkappen van motorfietsen worden vaak gegoten en vervolgens machinaal bewerkt. Deze onderdelen hebben schroefdraadgaten, lagerboringen en pakkingvlakken nodig, die allemaal het meest economisch worden geproduceerd door machinale bewerking na het gieten. Dezelfde logica is van toepassing op tandwielkasten voor micro-disselmachines en onderdelen van plantmachines.
Hydrauliek en pneumatiek
Hydraulische kleppen, kleppenblokken, regelaarlichamen en pneumatische fittingen zijn afhankelijk van aluminium vanwege hun lichte gewicht en corrosiebestendigheid. CNC-bewerking produceert de interne boringen en schroefdraadpoorten die de vloeistofstroom regelen. Veel kleplichamen worden na de bewerking onder druk getest om te bevestigen dat ze aan de gespecificeerde drukklasse voldoen.
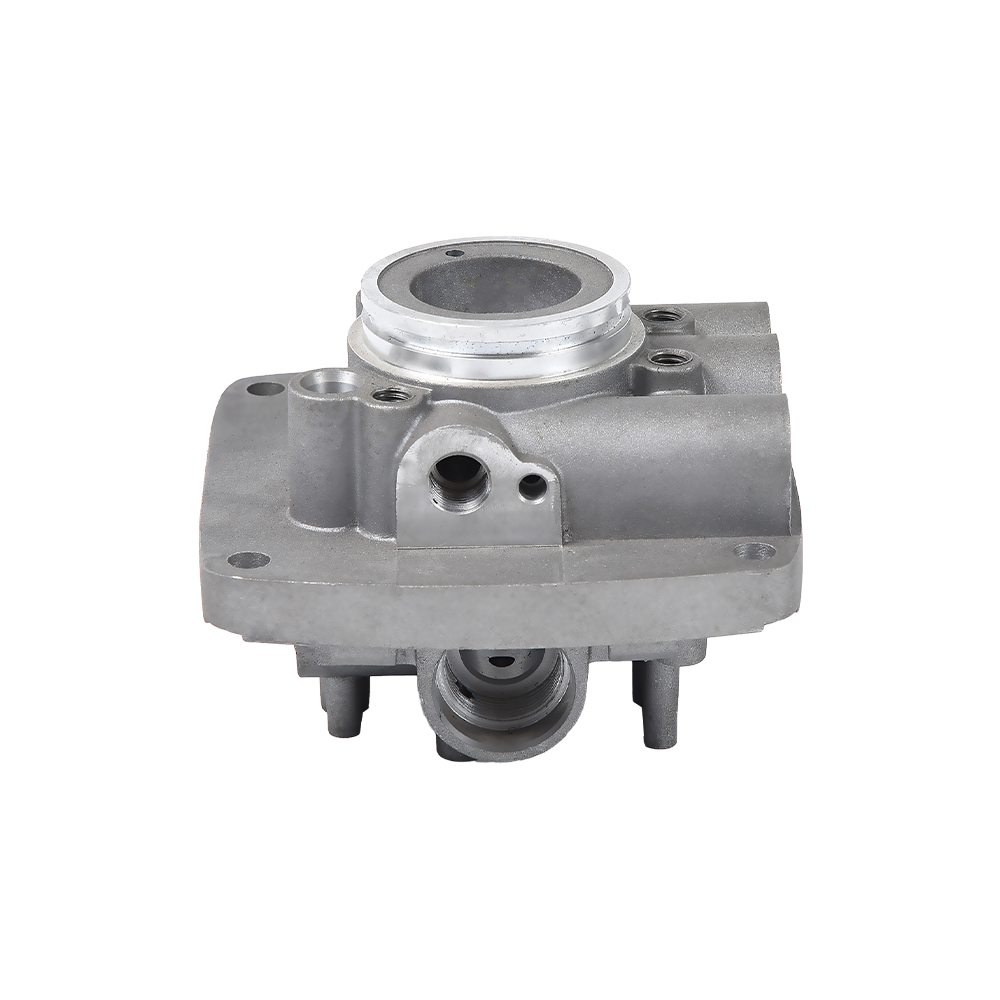
 Aluminium spuitgieten hydraulische klep voor vloeistofregeling Deze hydraulische klep is gemaakt van gegoten aluminium en biedt corrosiebestendigheid en een lichtgewicht constructie. Het wordt gebruikt in vloeistofregelsystemen, met interne doorgangen die volgens exacte specificaties zijn bewerkt. Bekijk Product →
Elektronica en thermisch beheer
Koellichamen, LED-behuizingen en elektronische behuizingen worden vaak CNC-gefreesd of uit aluminium gegoten. Omdat aluminium de warmte effectief afvoert, worden deze onderdelen gebruikt in voedingen, omvormers en motorcontrollers. De lage magnetische permeabiliteit van aluminium maakt het ook geschikt voor sensorbehuizingen waarbij het materiaal geen magnetische velden mag storen.
Landbouwmachines
Onderdelen van rijstplantmachines, carterbehuizingen en versnellingsbakken worden gewoonlijk gegoten en machinaal bewerkt. Deze onderdelen hebben een betrouwbare afdichting, boutmontage en uitwisselbaarheid van afmetingen nodig. CNC-bewerking produceert consistente pasvormen en gladde oppervlakken die slijtage en lekkage in het veld verminderen.
Onderdelen van medische apparaten
Aluminium instrumentbehuizingen en beugels worden gebruikt in draagbare medische apparaten waar gewicht en corrosiebestendigheid van belang zijn. CNC-bewerkingen geven het apparaat een glad oppervlak en exacte afmetingen, terwijl anodiseren zorgt voor een strakke afwerking die bestand is tegen herhaalde reiniging.
Hoe u een leverancier van CNC-bewerking van aluminium kiest
Het selecteren van de juiste leverancier voor CNC-gefreesd aluminium vereist meer dan alleen offertes vergelijken. De volgende factoren bepalen consequent of een project slaagt of te kampen heeft met vertragingen en kwaliteitsproblemen.
- Vraag naar het bewerkingsbereik en de spindelcapaciteit: Sommige winkels halen maximaal 600 mm veerweg op X, terwijl andere 1.000 mm of meer hanteren. Weet of uw grootste onderdeel past voordat u de bestelling plaatst.
- Tolerantie- en oppervlakteafwerkingsgegevens opvragen: Een competente leverancier moet u vertellen welke toleranties zij bij de productie hanteren, en niet alleen wat mogelijk is. Voor aluminium onderdelen moet u op /-0,01 mm letten bij kritische boringen en Ra 0,8 um op afdichtingsvlakken.
- Bekijk de machinelijst: CNC's, freescentra, draaicentra en draadsnijmachines vormen de mogelijkheden van de werkplaats. Als de winkel ook over spuitgieten beschikt, kan deze bijna-netvormen produceren voor werk in grote volumes. Ningbo Beilun Youyuan Machinery vermeldt de hoeveelheden spuitgieten en CNC-bewerkingen in haar productiesysteem.
- Zoek naar geïntegreerde gereedschappen en gietstukken: Een leverancier die het gereedschap kan produceren, het onderdeel kan gieten en het kan bewerken, is een sterke partner voor volumeproductie. Dit vermindert de coördinatieoverhead en maakt de kwaliteitscontrole eenvoudiger.
- Evalueer de inspectie-opstelling: Standaardgereedschappen zijn onder meer remklauwen, micrometers, hoogtemeters en CMM-apparatuur. De leverancier dient bij het eerste artikel een maatrapport te kunnen overleggen.
- Test met een monsterbestelling: Voer altijd een kleine batch of prototype uit voordat u productiehoeveelheden aanvraagt. Dit verifieert het bewerkingsproces, de verpakking en de responstijd voordat er veel kapitaal wordt geïnvesteerd.
Voor kopers die aluminium onderdelen in China kopen, is de fabriekslocatie van belang. De leverancier moet een staat van dienst aantonen in de specifieke onderdelenfamilie: auto-, hydraulisch, landbouw- of elektrisch. Het voorbeeld van een gevestigd spuitgiet- en bewerkingsbedrijf in Ningbo, met meer dan tien jaar productie-ervaring, toont de waarde aan van afstemming tussen het productassortiment van de leverancier en de toepassing van de klant.
Kostenbepalende factoren bij CNC-bewerking van aluminium
Door te begrijpen waar het geld naartoe gaat, kunnen kopers over de juiste prijs onderhandelen en voorkomen dat ze te veel betalen voor irrelevante vereisten.
| Kostendrijver | Impact op de onderdeelkosten | Hoe het te verminderen |
|---|---|---|
| Materiaalkwaliteit | 7075-T6 kost ongeveer 30-40 procent meer dan 6061-T6 | Gebruik 6061-T6 tenzij het ontwerp specifieke sterkte vereist |
| Spuitgietgereedschap | USD 5.000-50.000 per set dobbelstenen | Gebruik gieten alleen als het volume de gereedschapskosten rechtvaardigt |
| Bewerkingstijd | Meestal de grootste kostenpost | Minimaliseer het aantal opstellingen en freespaden; ontwerp voor 3-assig waar mogelijk |
| Oppervlaktebehandeling | Voegt toe van USD 0,5 tot 3 per onderdeel, afhankelijk van het type | Voeg alleen anodisatie of beplating toe als de functie of het uiterlijk dit vereist |
| Inspectie | Volledige CMM-inspectie voegt tijd en kosten toe | Inspecteer kritische dimensies alleen volledig, gebruik statistische steekproeven voor anderen |
| Hoeveelheid | Vaste instel- en gereedschapskosten verspreid over meer onderdelen | Verhoog de bestelhoeveelheid waar de vraag dit toelaat; kleine bestellingen brengen hoge vaste kosten met zich mee |
Om een praktisch voorbeeld te geven: een eenvoudige aluminium beugel van 0,2 kg kan 2 tot 4 dollar kosten om vanaf 6061-T6 te bewerken in een kleine bestelling van 50 stuks. Diezelfde beugel kan, wanneer hij wordt geproduceerd als spuitgietstuk en vervolgens CNC-afgewerkt in een hoeveelheid van 10.000 stuks, zelfs na de bewerkingsstap dalen tot USD 0,8-1,5 per onderdeel.
FAQ: Veelgestelde vragen over CNC-bewerking van aluminium
Wat is de typische tolerantie voor CNC-bewerking van aluminium?
Standaard CNC-bewerking van aluminium houdt toleranties van /-0,10 mm aan voor de meeste commerciële onderdelen. Nauwere toleranties van /-0,01 mm zijn haalbaar met een zorgvuldige opstelling en temperatuurcontrole. Precisieslijpen kan /-0,002 mm bereiken, maar brengt aanzienlijke kosten per onderdeel met zich mee.
Kan CNC-bewerking van aluminium een spiegelachtige afwerking bereiken?
Ja, een spiegelachtige afwerking vereist een combinatie van hogesnelheidsbewerking met fijn gepolijste gereedschappen en vaak een nabewerking zoals polijsten of diamantdraaien. Standaard CNC-frezen levert Ra 0,8-1,6 um op, wat glad maar niet spiegelachtig is. Voor decoratieve oppervlakken wordt meestal anodiseren of polijsten toegevoegd.
Hoe lang duurt het CNC-bewerking van aluminium voor een typisch onderdeel?
Voor een eenvoudige beugel bedraagt de levertijd doorgaans 3-5 werkdagen. Voor een complex onderdeel met 5-assig werk en anodiseren moet u rekening houden met 2-3 weken. Als het onderdeel begint als spuitgieten en gereedschap nodig heeft, bedraagt de volledige doorlooptijd vaak 4-6 weken, inclusief gereedschapsmakerij en goedkeuring van het eerste artikel.
Hoe kies ik tussen verspanen en spuitgieten voor aluminium onderdelen?
De beslissing komt neer op volume en geometrie. Bij aantallen onder de circa 500 stuks is het bewerken vanaf staf voordeliger. Voor 1.000 stuks of meer, met een complexe bijna-netvorm, bespaart spuitgieten plus CNC-afwerking geld. Het verschil zit vooral in de gereedschapskosten van de gietmatrijs.
Moet ik 6061-T6 of 7075-T6 opgeven voor CNC-gefreesd aluminium?
Gebruik 6061-T6 voor onderdelen voor algemeen gebruik, machineonderdelen en behuizingen. Kies 7075-T6 wanneer het onderdeel zwaar belast wordt, zoals een ruimtevaartbeugel of een zeer sterk anker, en wanneer de extra kosten gerechtvaardigd zijn. De treksterkte van 7075 is 572 MPa versus 310 MPa voor 6061, maar de kosten en corrosieweerstand zijn minder gunstig.
Kan CNC-gefreesd aluminium worden gelast?
Ja, aluminium kan worden gelast met behulp van TIG- of MIG-methoden. Laswarmte kan echter de mechanische eigenschappen van het basismateriaal veranderen, vooral in de door hitte beïnvloede zone. Als het onderdeel na het lassen wordt bewerkt, moeten lasspanning en vervorming zorgvuldig worden overwogen. De meeste leveranciers van CNC-gefreesd aluminium vermijden lassen, tenzij het ontwerp geen alternatief biedt.
Hoe weet ik of mijn CNC-gefreesde aluminium onderdeel zal corroderen?
Aluminium is goed bestand tegen atmosferische corrosie, maar kan galvanische corrosie ervaren wanneer het wordt gecombineerd met staal of koper in een natte omgeving. Anodiseren, verzegeld anodiseren of poedercoaten bieden elk extra bescherming. Als het onderdeel buiten of in de buurt van de oceaan wordt gebruikt, specificeer dan een dikkere anodische coating.
Laatste conclusie over CNC-bewerking van aluminium
CNC-bewerking van aluminium is een volwassen, betrouwbaar productieproces. De lage dichtheid, de natuurlijke corrosieweerstand en de uitstekende bewerkbaarheid van aluminium maken het tot het standaardmateriaal voor precisiecomponenten in de automobiel-, elektronica-, hydrauliek-, landbouw- en medische apparatuur. Toleranties tot /-0,01 mm en oppervlakteafwerkingen van Ra 0,8 um zijn volkomen realistisch, en de beste leverancier zal u helpen bij het kiezen van de juiste legering en procescombinatie voor uw toepassing.
Voor grotere volumes biedt de combinatie van spuitgieten met CNC-afwerking de laagste totale kosten zonder verlies van maatnauwkeurigheid. De sleutel is om een productiepartner te kiezen die zowel de giet- als de bewerkingsstappen intern controleert, zodat u één aanspreekpunt heeft. Met de juiste leverancier komen CNC-gefreesde aluminium onderdelen op tijd met de juiste tolerantie en tegen een prijs die de werkelijke productie-inspanning weerspiegelt.