 TAAL


Thuis / Nieuws / Industrnieuws / A357 Samenstelling van aluminiumlegering: uitleg over silicium, magnesium en warmtebehandeling
Als in een tekening A357-T6 wordt vermeld en een leverancier A356-T6 verzendt, blijven de onderdelen nog steeds vastzitten. Ze meten nog steeds correct op een CMM. Ze kunnen zelfs slagen voor een banktest. Wat ze niet zullen doen, is de vloeigrens bereiken waar het ontwerp van uitging, en dat tekort blijkt maanden later meestal uit een gebarsten behuizing, een huilend afdichtingsvlak of een vermoeiingsfout bij een boutnaaf. Het scheikundige verschil is op papier klein, en dat is precies de reden waarom het door de inspectie glipt.
De samenstelling van de aluminiumlegering A357, uitgedrukt in gewicht, is 6,5 tot 7,5 procent silicium, 0,40 tot 0,70 procent magnesium, maximaal 0,20 procent ijzer, maximaal 0,20 procent koper, maximaal 0,10 procent mangaan, maximaal 0,10 procent zink en maximaal 0,20 procent titanium . Aluminium maakt de balans op. Vergeleken met de A356 bewegen zowel de magnesiumvloer als het magnesiumplafond naar boven en wordt de ijzerlimiet strakker gehouden. Deze twee verschuivingen zorgen voor ongeveer 15 procent meer vloeigrens na een goede T6-warmtebehandeling.
Dat is het korte antwoord. De rest van dit artikel splitst de chemie element voor element op, vergelijkt A357 met A356 en 356 op reële getallen, en legt vervolgens uit hoe de gietroute en de verouderingscyclus beslissen of die chemie een betrouwbaar structureel onderdeel wordt of een dure stapel schroot.
A357 Samenstelling van aluminiumlegering: de volledige chemie, element voor element
De onderstaande tabel geeft een overzicht van de gepubliceerde samenstellingslimieten voor de gietaanduiding A357.0, samen met een praktisch doelvenster waar gieterijen binnen deze limieten daadwerkelijk naar streven. De limieten komen voort uit de standaardspecificaties voor aluminiumgieten die in de hele industrie worden gebruikt, en dezelfde cijfers verschijnen in de aanduidingsbladen van de Aluminium Association en in het ASM Handbook, Volume 15: Casting, dat de standaardreferentie blijft voor de metallurgie van aluminiumgieten.
| Element | Gespecificeerd bereik (gew.%) | Praktisch gieterijdoel | Functie in het onderdeel |
|---|---|---|---|
| Silicium | 6,5 - 7,5 | 6,9 - 7,2 | Vloeibaarheid, scheurweerstand bij hitte, gietbaarheid |
| Magnesium | 0,40 - 0,70 | 0,55 - 0,62 | Veroudering door Mg2Si-neerslag |
| Ijzer | Maximaal 0,20 | 0,10 - 0,14 | Onzuiverheid; regelt ductiliteitsverlies |
| Titaan | Maximaal 0,20 | 0,10 - 0,15 | Graanverfijning, voedingsgedrag |
| Koper | Maximaal 0,20 | Onder 0,05 | Onzuiverheid; vermindert de corrosieweerstand |
| Mangaan | Maximaal 0,10 | Onder 0,05 | Verandert de morfologie van de ijzerfase |
| Zink | Maximaal 0,10 | Onder 0,05 | Onzuiverheid door overdracht van schroot |
| Anderen, elk | Maximaal 0,05 | Alleen traceren | Niet gespecificeerde residuen |
| Anderen, totaal | Maximaal 0,15 | Alleen traceren | Cumulatief onzuiverheidsplafond |
| Aluminium | Balans | Balans | Matrix |
Eén detail dat kopers overrompelt: sommige A357-varianten laten een zeer kleine toevoeging van beryllium toe, variërend van 0,04 tot 0,07 procent, om de ijzerhoudende bloedplaatjes af te ronden. Anderen beperken beryllium tot 0,0007 procent en verbieden het in de praktijk. Als een onderdeel bestemd is voor een gereguleerde omgeving of een bewerkingscel met strikte luchtbehandelingsregels, verandert die ene regel op het specificatieblad welke smelterij u kan citeren.
Wat elk element feitelijk doet in een casting
Silicium op 6,5 tot 7,5 procent
Silicium is de reden dat deze legering überhaupt gegoten kan worden. Het verlaagt het smeltbereik en duwt de legering in de richting van de aluminium-silicium-eutectiek, die bijna 577 graden Celsius bedraagt. Met ongeveer 7 procent silicium is de legering hypoeutectisch, dus de gestolde structuur is een mix van aluminiumdendrieten omgeven door een fijn eutectisch netwerk. Dat netwerk zorgt voor dunwandige vloeibaarheid, weerstand tegen heet scheuren en een redelijk lage krimpspanning.
Laat silicium onder het bereik vallen en misruns en hete tranen worden routine. Duw het boven het bereik en het eutectische silicium wordt grof tot naaldvormige platen die als interne inkepingen werken. Ongemodificeerd eutectisch silicium in een A357-gietstuk kan de rek met 40 procent of meer verminderen vergeleken met een op de juiste manier gemodificeerde smelt. Daarom is een toevoeging van strontium van ongeveer 0,010 tot 0,020 procent, of een op natrium gebaseerde modificator, de standaardpraktijk.
Magnesium bij 0,40 tot 0,70 procent
Magnesium is het verhardende element en de belangrijkste reden dat A357 als afzonderlijke legering bestaat. Tijdens kunstmatige veroudering precipiteert fijn magnesiumsilicide kiemvorming door de aluminiummatrix en blokkeert de dislocatiebeweging. A356 dekt magnesium af op 0,45 procent; A357 staat maximaal 0,70 procent toe. Dat extra magnesium verhoogt de vloeigrens bij piekveroudering met ongeveer 20 tot 30 MPa als al het andere gelijk is.
De wisselwerking is procesgevoeligheid. A357 zit dichter bij de rand van zijn oplosbaarheidslimiet, dus een korte oplossingsbehandeling of een ongelijkmatige quench laat onopgelost magnesiumsilicide achter, en het onderdeel presteert dan ondermaats aan zijn specificatie terwijl het nog steeds een spectrocontrole op de binnenkomende staaf doorstaat.
Strijk op maximaal 0,20 procent
IJzer is de stille moordenaar van ductiliteit. Boven ongeveer 0,25 procent in een siliciumlegering van 7 procent vormt ijzer bètafase Al5FeSi-plaatjes die broos en plaatachtig zijn en gevoelig zijn voor barsten onder belasting. Door ijzer op 0,20 procent of lager te houden, en bij voorkeur op 0,15 procent voor werk van topkwaliteit, blijven de bloedplaatjes klein en minder schadelijk. Deze strengere ijzerlimiet, meer dan de magnesiumlimiet, is wat een premium A357-smelt onderscheidt van een gewone secundaire legering.
Titanium- en korrelverfijning
Titaan in een concentratie van 0,10 tot 0,15 procent, normaal geïntroduceerd via een Al-5Ti-1B-hoofdlegering, beperkt de korrelgroei tijdens het stollen. Fijne gelijkassige korrels verbeteren de voeding, verspreiden de krimpporositeit in kleinere en beter verdeelde poriën en verhogen zowel de treksterkte als de rek. Een smelt die is ontgast en gemodificeerd maar niet korrelig is verfijnd, zal grove kolomvormige korrels vertonen en een grotere spreiding in mechanische testresultaten.
Koper, mangaan, zink en de sporenemmer
Koper is beperkt tot 0,20 procent omdat het de corrosieprestaties verslechtert in natte of met zout beladen omgevingen. Mangaan met een maximumgehalte van 0,10 procent wijzigt de ijzerfase enigszins, maar kan een smelt die al ijzerrijk is niet redden. Zink met een maximumgehalte van 0,10 procent is grotendeels een parameter voor schrootbeheersing. De verzamellimieten, 0,05 procent voor elk afzonderlijk niet-gespecificeerd element en 0,15 procent in totaal, zijn er om te voorkomen dat onbekende residuen het stollingsgedrag van de legering veranderen.
A357 versus A356 versus 356: waar de cijfers gescheiden zijn
Deze drie legeringen worden vaak door elkaar genoemd, en bij een tekeningrevisie kunnen ze op administratieve varianten lijken. Dat zijn ze niet. De onderstaande tabel toont typische gepubliceerde T6-waarden; De werkelijke aantallen veranderen afhankelijk van het gietproces, de dikte van de sectie en de positie waaruit de coupon wordt gesneden.
| Kenmerkend | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| Magnesiumbereik (gew.%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Ijzer limit (wt%) | 0,20 - 0,35 | Maximaal 0,20 | Maximaal 0,20, often 0.15 |
| Treksterkte | Ongeveer 230 MPa | Ongeveer 275 MPa | Ongeveer 310 MPa |
| Opbrengststerkte | Ongeveer 165 MPa | Ongeveer 205 MPa | Ongeveer 255 MPa |
| Verlenging | 3 - 5 procent | 5 - 7 procent | 4 - 6 procent |
| Typisch gebruik | Algemene behuizingen, deksels | Structurele beugels, wielen | Behuizingen voor hoge belasting, onderdelen voor de luchtvaart |
De praktijk: als uw spanningsanalyse uitging van de vloeigrens van A357 en u ontvangt A356, bent u stilletjes ongeveer 50 MPa aan marge kwijtgeraakt. Op een onderdeel met veiligheidsfactor 3 is dat onzichtbaar. Op een onderdeel met een veiligheidsfactor van 1,4 is dit het verschil tussen een geslaagde vermoeiingstest en een herontwerp.
Warmtebehandeling: waarom de chemie alleen niet genoeg is
Je kunt elk getal in Tabel 1 raken en toch een zacht deel produceren. De legering bereikt de gespecificeerde sterkte pas na een drietraps T6-cyclus, en elke fase heeft een smal praktisch venster.
- Oplossingsbehandeling bij ongeveer 540 graden Celsius gedurende 6 tot 12 uur, lang genoeg om de magnesiumrijke fasen weer op te lossen in een vaste oplossing.
- Afschrikken, meestal in warm water of een polymeerbad, snel genoeg om een oververzadigde vaste oplossing op te vangen, maar langzaam genoeg om kromtrekken van dunne secties te voorkomen.
- Kunstmatige veroudering bij ongeveer 155 tot 170 graden Celsius gedurende 4 tot 8 uur om de fijne magnesiumsilicidedeeltjes neer te slaan die voor de daadwerkelijke versterking zorgen.
De klassieke faalmodus is een afschrikvertraging die langer is dan de legering kan verdragen. A357 is hier gevoeliger dan A356 omdat de hogere magnesiumbelasting betekent dat er meer opgeloste stoffen in de oplossing moeten worden vastgehouden. Een vertraging van een paar minuten tussen het trekken van de last en het raken van de blustank kan de vloeisterkte ver onder het gespecificeerde minimum doen dalen, terwijl de treksterkte slechts marginaal wordt beïnvloed, waardoor het probleem moeilijk te detecteren is met een enkele hardheidscontrole.
Warmtebehandelde aluminium motorcilinderonderdelen en soortgelijke structurele gietstukken zijn een goede illustratie van de winst. Dezelfde geometrie, gegoten uit dezelfde smelt, kan uit de oven komen met een vloeigrens van 250 MPa of 290 MPa, puur afhankelijk van hoe het afschrikken werd beheerd.
 Aluminium Auto Engine Cylinder Parts Reserveonderdelen voor rijsttransplantatiemachines Bekijk Product →
De castingroute verandert wat dezelfde chemie oplevert
A357 is overwegend een legering uit de zwaartekrachtfamilie. Het wordt in zandvormen, investeringsschalen, permanente stalen mallen en lagedrukspuitgietmatrijzen gegoten. Het is niet geschikt voor conventioneel hogedrukspuitgieten, en de reden hiervoor is gas en niet chemie.
Hogedrukspuitgieten vult een matrijs in milliseconden en vangt lucht en afbraakproducten van het matrijssmeermiddel op in het metaal. Deze holtes zijn onzichtbaar totdat het onderdeel in een oplossingsbehandelingsoven bij 540 graden Celsius gaat, waarna de interne druk stijgt en het oppervlak blaren vertoont. A357 is afhankelijk van T6 om zijn sterkte te bereiken, dus het proces en de legering trekken in tegengestelde richtingen. Als je de A357-chemie in een hogedrukonderdeel wilt, moet je over het algemeen een as-cast- of lage temperatuur-verouderde toestand en een overeenkomstig lagere sterkte accepteren.
Lagedrukspuitgieten bevindt zich in een nuttige middenweg. Het vullen gaat langzaam en gecontroleerd, de stijgbuis voert metaal onder druk aan door middel van stolling, en de gasinsluiting is veel lager dan bij een hogedrukschot. Dat maakt de lagedruk-A357 een realistische route voor onderdelen die zowel wanddiktecontrole als volledige T6-eigenschappen nodig hebben. Als je achtergrondinformatie wilt over hoe het proces een holte opvult, deze uitleg over hoe aluminium spuitgieten werkt loopt stap voor stap door de vulreeks.
Een praktische vergelijking van de drie routes voor werk van het type A357:
- Zandgieten geeft de grootste ontwerpvrijheid en de langzaamste stolling, waardoor de microstructuur grover wordt en de rek wordt verminderd, tenzij er gebruik wordt gemaakt van koude rillingen.
- Permanent gieten in een vorm versnelt het afkoelen, verfijnt de korrelstructuur en voegt doorgaans 20 tot 30 MPa treksterkte toe ten opzichte van zand voor dezelfde legering.
- Lagedrukspuitgieten combineert een permanente mal met gecontroleerde vulling, waardoor de gasporositeit laag genoeg blijft voor een volledige T6-cyclus op dikwandige onderdelen.
 Auto-cilinder lichaamsdelen Aluminium Die Casting Gasoline Engine Case Bekijk Product →
Defecten die terug te voeren zijn op de samenstelling of de verwerking van de smelt
De meeste uitval van de A357 wordt niet veroorzaakt doordat de legering verkeerd is. Ze worden veroorzaakt doordat de smelt verkeerd wordt behandeld. De vijf terugkerende problemen zijn deze:
Gasporositeit. De oplosbaarheid van waterstof in vloeibaar aluminium is ongeveer twintig maal de oplosbaarheid in vast aluminium. Eventuele waterstof die na het ontgassen in de smelt achterblijft, wordt rond de poriën wanneer het metaal bevriest. De oplossing is roterende ontgassing met argon of stikstof plus een schone, droge lading en een gemeten waterstofniveau van minder dan ongeveer 0,15 ml per 100 g aluminium voor structurele werkzaamheden.
Krimpporositeit. A357 krimpt ongeveer 6 tot 7 procent in volume bij stolling. Voedingspaden, stijgbuizen en koeling moeten zo worden ontworpen dat de laatste vloeistof die bevriest in een stijgbuis zit in plaats van in een grendel. Bij dik-naar-dun-overgangen komt dit het eerst naar voren.
Oxide-insluitsels. Aluminiumoxide vormt zich binnen enkele seconden op een verstoord smeltoppervlak. Bij turbulent gieten wordt die film in het gietstuk gevouwen en ontstaat er een lineair defect dat op een machinaal bewerkt oppervlak zichtbaar is als een donkere streep die niet wegpoetst.
Heet scheuren. Het siliciumgehalte van de A357 geeft het een goede weerstand, maar een smelt met een laag siliciumgehalte of een slecht korrelgeraffineerde smelt zal tijdens de eerste minuten afkoelen bij scherpe interne hoeken scheuren. Maak een straal van de hoeken en houd titanium in het midden van zijn bereik.
Blaarvorming tijdens T6. Dit is eerder een processelectiefout dan een chemische fout, en het is de meest voorkomende reden waarom een koper ontdekt dat de door hem gekozen gietroute niet de gespecificeerde temperatuur kan opleveren.
Waar A357-onderdelen hun geld verdienen
De A357 verschijnt overal waar een gietstuk belasting moet dragen, trillingen moet overleven en toch een machinaal bewerkte tolerantie moet behouden. De onderstaande applicaties delen allemaal dat patroon.
- Structurele gietstukken voor vliegtuigen en helikopters, waarbij het gewicht van cruciaal belang is en de levensduur tegen vermoeiing het bepalende ontwerpgeval is.
- Auto-ophanging en chassisknooppunten, inclusief bedieningsarmen, knokkels en subframebeugels.
- Pomp-, compressor- en hydraulische behuizingen die interne druk en cyclische belasting waarnemen.
- Motorhuizen en eindkappen, waarbij de legering de lagerboringen rond moet houden door middel van thermische cycli.
- Waaiers en roterende componenten, waarbij de balans tussen sterkte en rek de barstmarge bepaalt.
- Componenten voor thermisch beheer in geëlektrificeerde aandrijflijnen, waarbij een combinatie van stijfheid en warmtepad belangrijker is dan ruwe treksterkte.
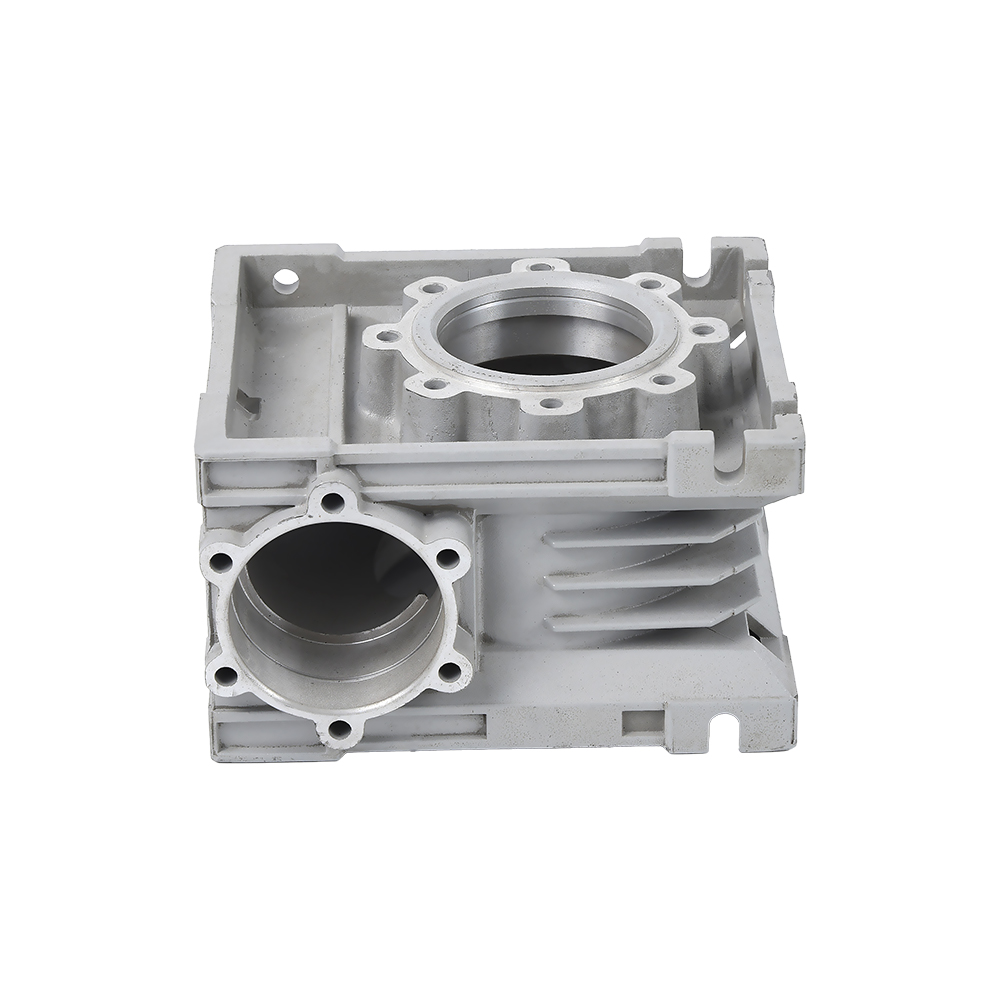
Een gegoten motorhuis is een representatieve case study. Het onderdeel heeft meestal een dunne cilindrische wand, een dikke montageflens en machinaal bewerkte lagerzittingen aan elk uiteinde. Deze drie kenmerken trekken het stollingsgedrag in drie verschillende richtingen tegelijk: de muur wil snelle afkoeling, de flens wil voeding en de boringen willen maatvastheid na warmtebehandeling. Om ze alle drie uit één legering te halen, betekent dit dat silicium in het midden blijft voor vloeibaarheid, magnesium in het midden voor sterkte en ijzer in het lage bereik voor bewerkbaarheid.
 Aluminium Die Cast Motor Housing 375 Aluminium Die Casting Gearbox Housing Bekijk Product →
Inkoopchecklist voordat u een inkooporder vrijgeeft
Een paar vragen vooraf nemen het grootste deel van het risico van een A357-bestelling weg. Werk ze in deze volgorde door en het technische gesprek wordt kort.
- Bevestig het humeur, niet alleen de legering. A357-F, A357-T5 en A357-T6 zijn verschillende producten met verschillende sterkteniveaus, en de tekening moet aangeven welke.
- Vraag naar de magnesium- en ijzerdoelstellingen, niet alleen naar de limieten. Een leverancier die streeft naar 0,45 procent magnesium levert feitelijk A356 met een A357-label.
- Geef aan waar de mechanische testcoupon uit zal worden gesneden. Een coupon die uit een stijgbuis is gesneden, ziet er altijd beter uit dan een coupon die uit het onderdeel is gesneden.
- Maak overeenstemming over het warmtebehandelingsrecord. Oplostijd, uitdovingsvertraging en verouderingstemperatuur zijn de drie getallen die het resultaat bepalen.
- Bepaal de acceptatiecriteria voor interne deugdelijkheid vóór het eerste artikel, omdat radiografische en snijresultaten de gereedschapsveranderingen aandrijven.
- Bevestig de bewerkingstoeslag. De A357 bewerkt schoon, maar harde plekken door segregatie of een grof eutectisch materiaal zullen tegelijkertijd een hardmetalen wisselplaat en een tijdig leveringsschema vernietigen.
Als u een duidelijk antwoord wilt op de vraag of uw geometrie geschikt is voor A357 of voor een andere legering, stuur de tekening en de legeringsoproep naar ons engineeringteam en we komen in één antwoord terug met het procestraject, de haalbare temperatuur en de bewerkingstoeslag.
Veelgestelde vragen over de samenstelling van de A357-aluminiumlegering
Is A357 hetzelfde als 357.0?
Ze verwijzen naar dezelfde familie. A357 is de gietaanduiding die wordt gebruikt in aluminiumgietnormen, en 357.0 is de Aluminium Association-aanduiding voor dezelfde samenstelling. Als u 357.0-T6 of A357-T6 op een tekening ziet, lees ze dan als hetzelfde materiaal en controleer voor de zekerheid de magnesium- en ijzerlimieten, omdat oudere tekeningen soms lossere ijzertoeslagen bevatten dan de huidige praktijk.
Kan de A357 onder hoge druk worden gegoten?
Het kan worden gegoten in een hogedrukspuitgietmachine, maar kan daarna niet gemakkelijk een volledige T6-behandeling krijgen, omdat opgesloten gas uitzet bij de temperatuur van de oplossing en blaasjes op het oppervlak veroorzaakt. In de praktijk worden hogedruk A357-onderdelen geleverd in een gegoten of opzettelijk minder oude staat. Als de tekening A357-T6 vereist, moet het onderdeel worden geleid naar lagedrukspuitgieten, permanente mal, zand of investeringsgieten.
Waarom kost de A357 meer dan de A356?
Drie redenen. De strengere ijzerlimiet vereist schoner vulmateriaal en een betere smeltbeheersing, waardoor de hoeveelheid goedkoop schroot dat een gieterij kan gebruiken, wordt verminderd. De hogere magnesiumbelasting betekent een strakkere procescontrole tijdens de oplossingsbehandeling. En de procestrajecten die een echt T6-resultaat kunnen opleveren, zoals lagedruk- of permanente mal, hebben langere cyclustijden dan een hogedrukspuit.
Hoe controleer ik het magnesiumgehalte op een binnenkomende partij?
Optische emissiespectrometrie op een gekoeld monster uit de stortplaats is de standaardmethode en het duurt slechts een paar minuten nadat het monster is voorbereid. Vraag om het magnesiumcijfer als een getal te rapporteren in plaats van als een goed of slecht resultaat tegen een breed raam, en bemonster meer dan één locatie op grote gietstukken, omdat magnesium kan segregeren tijdens langzame stolling.
Heeft A357 beryllium nodig?
Nee, en veel specificaties verbieden het. Een toevoeging van beryllium van 0,04 tot 0,07 procent verbetert de morfologie van ijzerhoudende fasen en kan helpen bij het gedrag van de oxidehuid, maar het introduceert hanteringseisen in de smelterij en bij de machinale bewerking. Het meeste structurele werk wordt gedaan met berylliumvrij A357 en in plaats daarvan met een strakke ijzerlimiet.
Kunnen A357-onderdelen worden gelast?
Met het juiste vulmiddel en de juiste procesbeheersing kan dat wel, maar door het lassen van een T6-onderdeel ontstaat er plaatselijk een door hitte beïnvloede zone die aan sterkte verliest. Als de las niet-structureel is, is dit geen probleem. Waar de las zich in een belastingspad bevindt, moet het ontwerp uitgaan van een vermindering van de lokale sterkte in die zone en daar rekening mee houden.
Welke oppervlakteafwerking en tolerantie kan ik verwachten?
Gegoten oppervlakken uit een permanente mal of een lagedrukmatrijs komen doorgaans tussen 3,2 en 6,3 micrometer Ra terecht, afhankelijk van de matrijscoating en wanddikte. Bewerkte vlakken worden beperkt door gereedschap en opspanning in plaats van door de legering, en algemene bewerkingstoleranties van plus of min 0,05 mm op kritische boringen en vlakken zijn routine bij een stabiel gietstuk.
Is A357 geschikt voor dunwandige onderdelen?
Ja, binnen de perken. Het siliciumgehalte van 7 procent zorgt voor een goede vloeibaarheid, en wanden tot ongeveer 3 mm zijn haalbaar bij permanent gieten of gieten onder lage druk. Daaronder verschuift de uitdaging van vloeibaarheid naar stollingssnelheid: dunne secties koelen zo snel af dat het magnesiumsilicide gedeeltelijk onopgelost kan blijven, zelfs na een behandeling met volledige oplossing, en het onderdeel zal niet de eigenschappen bereiken die de chemie suggereert.
Om de cirkel rond te maken: de samenstelling van de aluminiumlegering A357 wordt bepaald door 6,5 tot 7,5 procent silicium, 0,40 tot 0,70 procent magnesium en maximaal 0,20 procent ijzer, waarbij de overige elementen op sporenniveau worden gehouden en aluminium de balans vormt. Het magnesiumbereik onderscheidt het van A356 en geeft het ongeveer 50 MPa extra vloeigrens in de T6-conditie. De ijzerlimiet zorgt ervoor dat de ductiliteit behouden blijft. En de castingroute plus de blusdiscipline beslissen of een van deze voordelen daadwerkelijk naar voren komt in het voltooide deel.
Als een offerte voor de A357-T6 er merkbaar goedkoper uitziet dan de rest, ligt het antwoord meestal op een van de volgende drie plaatsen: het magnesiumdoel, het ijzeren plafond of de temperatuur die daadwerkelijk wordt geleverd. Vraag naar de cijfers en de discussie eindigt snel.