 TAAL


Thuis / Nieuws / Industrnieuws / Gids voor kopers van aluminium gietmatrijzen: gereedschapsstaal, standtijd, kosten en defecten
Een aluminium gietmatrijs is de duurste beslissing in een spuitgietproject. Het is het gereedschap van gehard staal dat elk gietstuk vormgeeft, de cyclustijd instelt, het aantal defecten controleert en bepaalt hoeveel nabewerking het onderdeel nodig heeft. Het is de plek waar toleranties ontstaan, waar gasporositeit wordt gewonnen of verloren, en waar een goedkope offerte een dure realiteit kan worden. Voor kopers en ingenieurs die leveranciers van aluminiumspuitgietwerk beoordelen, verdient de matrijs meer aandacht dan het persformaat, de legeringsprijs of zelfs het gewicht van het onderdeel.
In deze handleiding richten we ons specifiek op de dobbelsteen, niet op het algemene proces. U vindt er de staalsoorten die worden gebruikt voor aluminium matrijzen, realistische standtijden, de kostenstructuur achter een matrijsofferte, de defecten die in de holte beginnen en de ontwerpregels die de gereedschaps- en productiebudgetten onder controle houden. Het doel is om de volgende toolingofferte gemakkelijker vergelijkbaar te maken en veel moeilijker verkeerd te lezen.
Wat een aluminium gietmatrijs eigenlijk is
Een matrijs is niet zomaar een mal met een lege holte. Het is een compleet gereedschapssysteem gemaakt van verschillende stalen platen, verwisselbare inzetstukken, schuifkernen, uitwerppennen, overloopputten, poorten en interne koelkanalen. De vaste helft van de matrijs is gemonteerd op de stationaire plaat van een spuitgietmachine met koude kamer; de bewegende helft is gemonteerd op de klemplaat die de matrijs voor elk schot opent en sluit. Gesmolten aluminium komt onder hoge druk de holte binnen, stolt in een paar seconden en de bewegende helft trekt weg zodat het uitwerpsysteem het gietstuk naar buiten kan duwen.
Voor aluminium onderdelen wordt bij vrijwel alle productie gebruik gemaakt van het koudekamerproces, omdat de temperatuur van het gesmolten metaal, afhankelijk van de legering, ongeveer 620–700 °C te hoog is voor een machine met hete kamer. De matrijs moet daarom bij elke cyclus zowel hoge injectiedruk als thermische schokken overleven. Dat is de reden waarom matrijsstaal, warmtebehandeling, koelingsontwerp en oppervlakteafwerking veel belangrijker zijn bij aluminium dan bij zink- of kunststofinjectiegereedschap.
Matrijscomponenten kunnen op functie worden gegroepeerd. De onderstaande tabel is een praktische checklist voor kopers die willen begrijpen waarvoor ze eigenlijk betalen in een gereedschapsofferte.
| Onderdeel | Functie | Vervangen/onderhouden |
|---|---|---|
| Matrijsplaten | Houd de holte-inzetstukken vast en geleid de bewegende helft | Na gereedschapsrevisie of crashschade |
| Holle inzetstukken | Bewerkte stalen blokken die het gietoppervlak vormen | Wanneer hittecontrole of erosie de treklimieten overschrijdt |
| Glijbanen en lifters | Creëer zijgaten, ondersnijdingen en complexe loshoeken | Slijtonderdelen, geïnspecteerd tijdens gepland onderhoud |
| Uitwerppennen | Duw het gestolde gietstuk uit de bewegende helft | Routinematig vervangen na enkele duizenden schoten |
| Runner, poort, overloopputten | Leid gesmolten metaal in de holte en vang koud of vuil materiaal op | Aangepast tijdens monstername als er stromingsproblemen optreden |
| Koelkanalen | Verwijder op een gecontroleerde manier de warmte uit de matrijs | Gereinigd en getest op stroming bij gereedschapsonderhoud |
Als u nieuw bent bij de bredere productiemethode, helpt het om eerst de aluminium spuitgietproces en kom dan terug naar de gereedschapsdetails. In de praktijk is de matrijs het deel van het proces dat een stabiele, herhaalbare productierun scheidt van een productierun die bij elke audit voor verrassingen zorgt.
De matrijs bepaalt de gietkwaliteit meer dan de pers
Veel inkoopgesprekken richten zich op perstonnage, injectiesnelheid en shotgewicht. Die parameters zijn belangrijk, maar ze worden rond de dobbelsteen aangepast. Een matrijs bepaalt hoe goed het metaal de holte vult, hoe snel het afkoelt, waar het laatste materiaal stolt en of gas een manier heeft om te ontsnappen. Zelfs een gloednieuwe pers van 900 ton kan geen goede afdruk produceren uit een slecht ontworpen matrijs.
Drie door matrijzen gecontroleerde factoren hebben de grootste impact op de kwaliteit:
- Patroon vullen. De poortpositie en de runnergeometrie bepalen hoe gesmolten aluminium door de holte beweegt. Een matrijs die gelijkmatig vult, duwt de lucht vóór het metaal in overloopputten; een matrijs die ongelijkmatig vult, veroorzaakt koude afsluitingen, mistuns en opgesloten gas.
- Koelsnelheid. Waterlijnen in de matrijs bepalen waar het gietstuk het eerst stolt. Door gerichte stolling zou het laatste vloeibare metaal in overloopgebieden of stijgbuizen moeten worden gedwongen, en niet in de deelwand. Als de koelingsindeling verkeerd is, verschijnt de krimpporositeit bij elke opname op dezelfde locatie.
- Conditie van het oppervlak van de matrijs. Een goed afgewerkte, correct vrijgegeven holte produceert gietstukken met een consistente oppervlaktetextuur en minder plakproblemen. Naarmate het matrijsoppervlak begint te verhitten of te eroderen, neemt de kwaliteit van het gietoppervlak af voordat het defect zichtbaar wordt bij eenvoudige dimensionale controles.
In een productieomgeving regelt de matrijs ook de herhaalbaarheid. Een stabiele matrijs, uitgevoerd onder een gedocumenteerd procesvenster, zou dezelfde afmetingen en dezelfde oppervlakteafwerking moeten leveren over duizenden opnames. Wanneer een klant dimensionale afwijkingen ziet in geleverde onderdelen, moet de eerste vraag altijd gaan over de staat van de matrijs, niet over de aluminiumlegering. Voor een nuttig naslagwerk over defectcategorieën en wat deze op de werkvloer betekenen, is het NADCA-defectclassificatiesysteem een veelgebruikt industrieel startpunt.
Staalsoorten en verwachte standtijd voor aluminium matrijzen
De staalsoort is het eerste dat u moet controleren bij het vergelijken van twee matrijsoffertes voor hetzelfde onderdeel. Twee leveranciers kunnen een vergelijkbare matrijsprijs opgeven, maar de ene kan een standaard H13-vacuümgehard staal gebruiken, terwijl de andere een duurdere premium kwaliteit gebruikt met een betere weerstand tegen thermische vermoeiing. De matrijsprijs is slechts vergelijkbaar tot de eerste verschijning van hittecontrole.
| Staalkwaliteit | Gemeenschappelijke hardheid voor Al-matrijzen | Verwachte levensduur van de matrijzen voor Al-gietstukken | Meest geschikt voor |
|---|---|---|---|
| H13 | 46–52 HRC | 100.000–150.000 schoten | Productiestandaard voor de meeste aluminium gietstukken |
| H11 | 44–52 HRC | 80.000–120.000 schoten | Complexe kernen, diepe ribben, moeilijke uitwerpgeometrieën |
| Premium H13 / ESR-kwaliteit | 48–54 HRC | 150.000–200.000 schoten | Duurzame auto-onderdelen en onderdelen met hoge integriteit |
De gegoten legering verandert ook de levensduur van de matrijs. Aluminium bevindt zich in het midden van het assortiment. Zinklegeringen worden bij lagere temperaturen gegoten en veroorzaken veel minder thermische vermoeidheid; Op magnesium en koper gebaseerde legeringen vallen het matrijsoppervlak agressiever aan. Onderstaande tabel geeft een realistische vergelijking.
| Legering familie | Typische smelttemperatuur | Typisch stervensleven | Belangrijkste oorzaak van matrijsslijtage |
|---|---|---|---|
| Zinklegeringen | 380–450°C | 500.000 schoten | Schurende slijtage, lage thermische schok |
| Aluminium legeringen | 620–700°C | 100.000–200.000 schoten | Thermische vermoeidheid en solderen |
| Magnesium legeringen | 620–680°C | 80.000–120.000 schoten | Hogere chemische aanval op staal |
| Koper/messinglegeringen | 900–1000°C | 20.000–50.000 schoten | Ernstige thermische scheuren en erosie |
De bovenstaande levensduurcijfers van de matrijzen gaan uit van redelijk onderhoud: gecontroleerde matrijstemperatuur, regelmatige reiniging, inspectie van scheuren en af en toe spanningsverlichtingswerkzaamheden aan zwaarbelast gereedschap. Zonder onderhoud zal zelfs een hoogwaardige stalen matrijs vroegtijdig defect raken. Beschouw de levensduur van de matrijs niet als een vast kenmerk van staal; het is het resultaat van staal, gereedschapsontwerp, procesbeheersing en onderhoud samen.
Wat de prijs van een aluminium gietmatrijs drijft
Een matrijsofferte is niet alleen de prijs voor het bewerken van een holte. Het stalen blok is een klein deel van de totale kosten. Het echte geld gaat naar engineering, productie van elektroden, CNC-programmering, polijsten, assemblage en proefopnamen. Als een leverancier een zeer lage prijs voor de dobbelsteen prijsgeeft, vraag dan wat uitgesloten is, in plaats van de deal te vieren.
Een vereenvoudigde kostenanalyse voor een typische aluminium spuitgietmatrijs ziet er als volgt uit:
- Ontwerp en matrijsstroomsimulatie: 5–10% van de gereedschapsprijs. Deze kosten zijn de moeite waard om te beschermen, omdat ze dure correcties achteraf voorkomen.
- Matrijzenstaal en warmtebehandeling: 12–18%. Inclusief vacuümharden, temperen en spanningsverlichting.
- CNC-bewerking en EDM: 40-50%. Dit is de kern van het matrijzenproductiewerk.
- Montage, polijsten en montage: 15–20%. Inclusief het bereiken van de gespecificeerde oppervlakteafwerking en reactie van het uitwerpsysteem.
- Proefopnamen en sampling: 3–5%. Wordt gebruikt om afmetingen, oppervlaktekwaliteit en procesparameters te valideren voordat de productie wordt vrijgegeven.
De grootste strategische beslissing is het aantal gaatjes. Een matrijs met één holte is goedkoper, eenvoudiger en gemakkelijker aan te passen. Een matrijs met meerdere holtes produceert meerdere onderdelen in één machinecyclus en verlaagt de kosten per onderdeel, maar vergroot de gereedschapsrisico's. Als een holte een kleine maatafwijking heeft, moet de hele productierun worden stopgezet terwijl die holte wordt gerepareerd.
| Holte nummer | Relatieve matrijskosten | Onderdelen per cyclus | Meest geschikte hoeveelheid |
|---|---|---|---|
| 1 holte | 1,0x | 1 | Prototyping, zeer laag volume, complexe geometrie |
| 2 gaatjes | 1,6–1,8x | 2 | Jaarlijkse volumes vanaf tienduizenden |
| 4 gaatjes | 2,5–3,0x | 4 | Grote aantallen auto- en apparaatonderdelen |
| 8 gaatjes | 4,5–5,5x | 8 | Stabiele programma's met een zeer hoog volume en betrouwbare voorspellingen |
Veel ervaren kopers beginnen met een gereedschap met één of twee holtes, valideren het proces en voegen vervolgens meer holtes toe of bouwen een tweede matrijs. Deze aanpak vermindert de financiële risico's van een ontwerpfout, terwijl er nog steeds een opstapje naar de productie van grote volumes mogelijk is.
Matrijsgerelateerde gietfouten en hoe u deze kunt voorkomen
De meeste defecten bij het spuitgieten zijn vernoemd naar wat de inspecteur op het voltooide onderdeel ziet, maar veel ervan beginnen in de matrijs. Door de relatie tussen defect en sterven te begrijpen, kunnen kopers de juiste vragen stellen tijdens sampling- en PPAP-discussies. De onderstaande tabel geeft een overzicht van de meest voorkomende matrijsgerelateerde defecten en de praktische tegenmaatregelen die door spuitgietingenieurs worden gebruikt.
| Defect | Sterfgerelateerde oorzaak | Preventie |
|---|---|---|
| Gasporositeit | Slechte ontluchting, lange stroompaden, verkeerd geplaatste overloopputten | Herontwerp poorten en ventilatieopeningen, voeg vacuümondersteuning toe |
| Koud sluit | Matrijstemperatuur te laag, metaal bevriest voordat de holte vol is | Verhoog de matrijstemperatuur, breng de vultijd in evenwicht, pas de poortsnelheid aan |
| Solderen/plakken | Aluminium hecht zich chemisch aan een onbeschermd matrijsoppervlak | Nitreren of PVD-coaten van caviteitsoppervlakken |
| Warmtecontrole | Herhaalde thermische uitzetting en samentrekking van het matrijsvlak | Gebruik H13 of premium staal, gecontroleerde koeling, periodieke spanningsverlichting |
| Flits | Doorbuiging van de matrijs, versleten scheidingslijn, verkeerde klemkracht | Repareer de scheidingslijn, handhaaf de parallelliteit van de plaat, pas de tonnage van de klem aan |
| Uitwerptekens | Onvoldoende diepgang, te weinig uitwerppennen, hoge uitwerpkracht | Vergroot de trekhoek, voeg uitwerppennen toe, polijst het oppervlak van de holte |
Een goed ontworpen matrijs zal niet alle gebreken op zichzelf elimineren. Procesparameters zoals smelttemperatuur, injectieprofiel, spuittoepassing en cyclustiming moeten overeenkomen met het matrijsontwerp. Maar als de dobbelsteen wordt gecorrigeerd en het defect nog steeds bij elke opname verschijnt, wordt waarschijnlijk het procesvenster geschonden, en niet het ontwerp van de matrijs.
Ontwerpregels die de matrijs en het lagere schroot beschermen
Onderdeelontwerpers behandelen de matrijs soms alsof deze elk CAD-model kan reproduceren. Dat kan niet. De matrijs heeft trekhoeken, uniforme wanden, afgeronde hoeken en ruimte nodig om het metaal te laten stromen. Als het onderdeel deze regels overtreedt, ontstaan er kwaliteitsproblemen bij de productie en stijgen de onderhoudskosten van de matrijzen. Het goede nieuws is dat de meeste regels eenvoudig en meetbaar zijn.
| Ontwerpfunctie | Aanbevolen bereik | Reden |
|---|---|---|
| Externe trekhoek | 1–2 graden | Maakt schoon uitwerpen mogelijk zonder schade aan het oppervlak |
| Interne trekhoek | 2-3 graden | Helpt het gietstuk los te laten van de bewegende helft |
| Nominale wanddikte | 2,5–6,0 mm | Brengt het vul-, sterkte- en koelgedrag in evenwicht |
| Uniformiteit van de muur | Houd secties zo gelijk mogelijk | Voorkomt krimpporositeit en zinksporen |
| Dikte van de ribbasis | 0,6–1,0x de aangrenzende muur | Verstevigt het onderdeel zonder dikke secties te creëren |
| Interne hoekradius | 1,0 mm of groter indien mogelijk | Vermindert de spanningsconcentratie en verbetert de metaalstroom |
Dit zijn uitgangspunten, geen absolute wetten. Grote onderdelen, dunwandige behuizingen, structurele beugels en drukdichte kleplichamen zullen elk in een andere richting afwijken. Het doel is niet om blindelings de tafel te volgen; het is om de ontwerpbeoordeling te dwingen om te vragen waarom een bepaalde muur, ribbe of straal bestaat voordat het matrijsstaal wordt gesneden.
Selectie van aluminiumlegeringen en het effect ervan op de standtijd en toleranties van het gereedschap
De aluminiumlegering bepaalt niet alleen de mechanische eigenschappen van het uiteindelijke onderdeel. Het heeft ook invloed op hoe agressief het gesmolten metaal de matrijs aanvalt, hoe goed het dunne delen vult en welke maattolerantie u kunt verwachten. Kopers die van legering wisselen nadat de dobbelsteen al is gebouwd, kunnen verrast zijn door het resultaat.
| Legering | Belangrijkste kenmerken | Typische toepassingen |
|---|---|---|
| A380/ADC12 | Evenwichtige sterkte, vulling en kosten | Algemene structurele, autobehuizingen, motorbeugels |
| A383 | Betere weerstand tegen heet scheuren, goede vulling | Dunne ribben, complexe dunwandige delen |
| A360 | Betere corrosieweerstand, lager kopergehalte | Blootgestelde delen, maritieme of corrosieve omgevingen |
| A413 | Uitstekende vloeibaarheid en drukdichtheid | Kleplichamen, drukdichte componenten |
| B390 | Hoge hardheid, goede slijtvastheid, hardere bewerking | Motorblokken, cilinderlopen, slijtagekritische oppervlakken |
Vanuit het perspectief van de matrijs beïnvloeden het siliciumgehalte en het kopergehalte van de legering het soldeer- en erosiegedrag. Legeringen met een hoger siliciumgehalte, zoals A383 of B390, vloeien goed, maar kunnen schurender zijn voor het staaloppervlak. Legeringen met een lager ijzergehalte kunnen het solderen bevorderen. Daarom wordt een oppervlaktebehandeling zoals nitreren vaak samen met de legeringsbeslissing gespecificeerd. De juiste combinatie is legering, matrijscoating, koelindeling en procesinstellingen, niet één enkel item.
Gieten plus machinaal bewerken: waarbij de matrijs een voltooid onderdeel wordt
Een aluminium gietmatrijs produceert een vrijwel netto vorm, geen afgewerkt onderdeel. Boringen moeten nog steeds worden bewerkt, afdichtingsvlakken moeten vlak zijn, schroefdraad moet worden gesneden en kritische afmetingen hebben de nauwere tolerantie nodig die een CNC-proces kan bieden. Daarom is de machinale capaciteit van de spuitgietleverancier net zo belangrijk als de matrijs zelf.
Een leverancier die zowel het spuitgieten als de CNC-bewerking in dezelfde fabriek uitvoert, kan de volledige workflow controleren: de matrijs maakt het gietstuk, de CNC-machine maakt het af en bij de eindinspectie wordt hetzelfde onderdeel in hetzelfde gebouw gezien. Deze regeling vermindert de logistieke tijd, vermijdt schade tijdens transport en houdt het meetpunt stabiel tussen de operaties door.
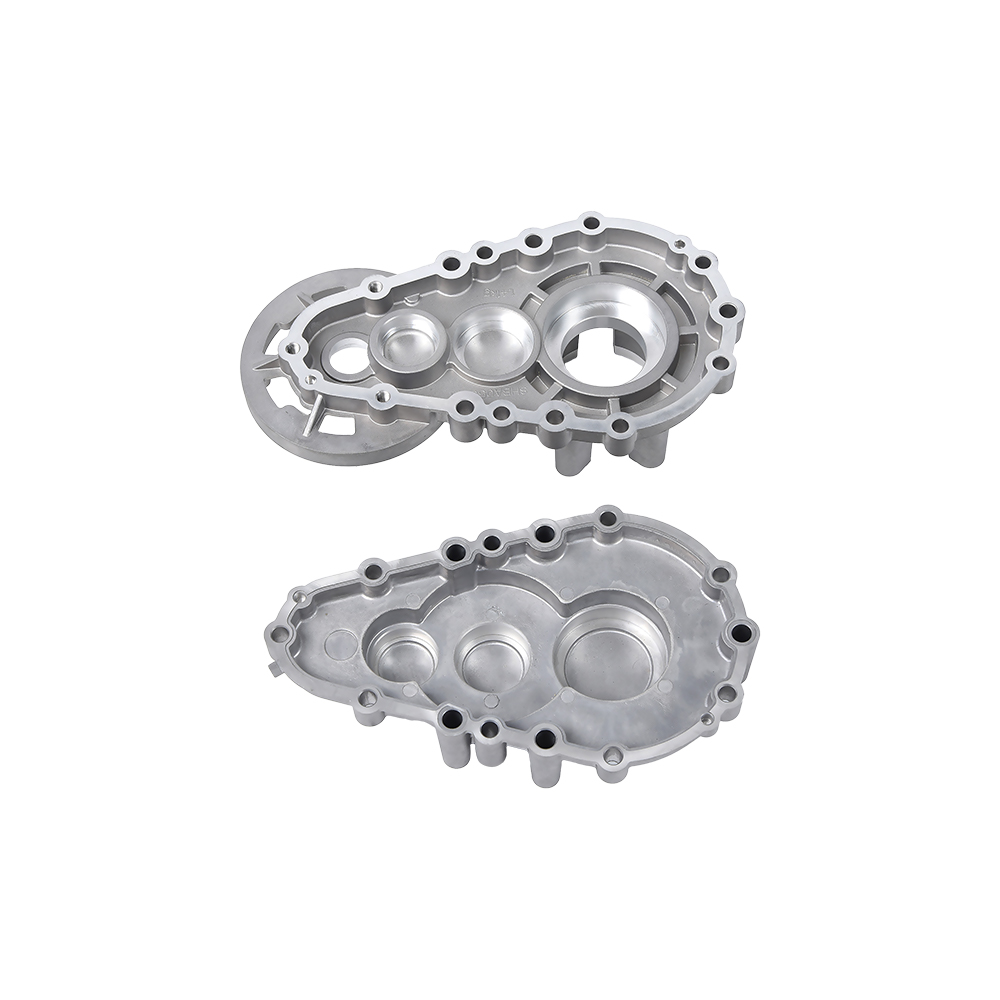
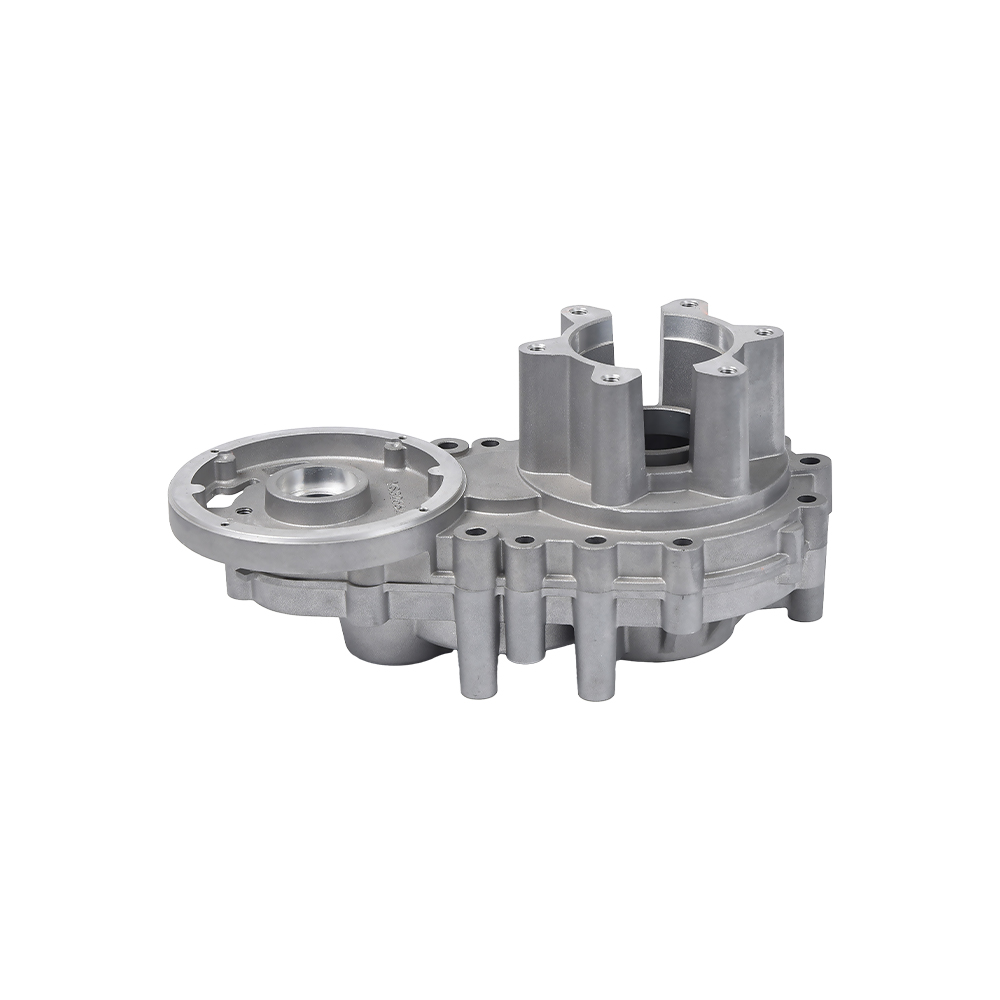
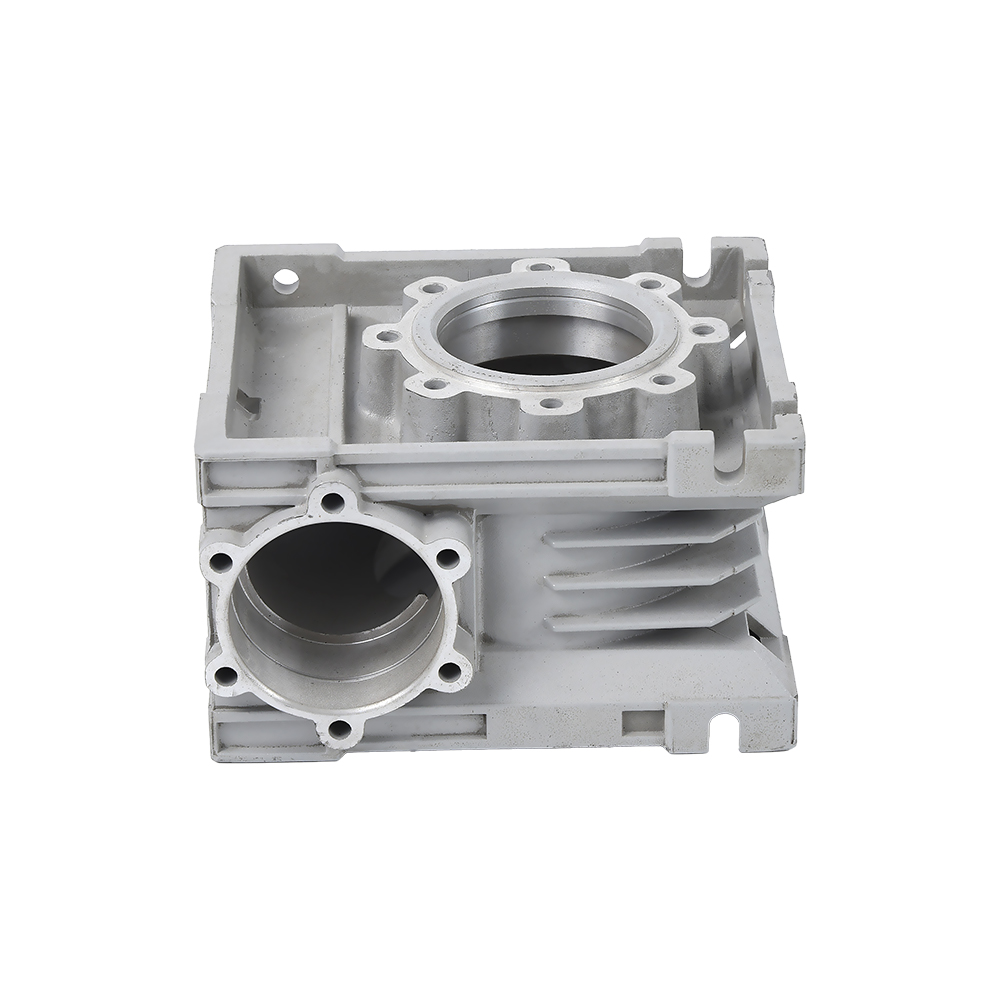
 Aluminium spuitgietversnellingsbakbehuizing voor precisiemontage Deze versnellingsbakbehuizing demonstreert hoe spuitgieten de algehele geometrie vormt, terwijl daaropvolgende CNC-bewerking de nauwe toleranties bereikt die nodig zijn voor tandwielassemblage en olieafdichting, waardoor het een duidelijk voorbeeld is van een geïntegreerde giet- en bewerkingsworkflow. Bekijk Product →
Een versnellingsbakhuis is een typisch voorbeeld. De matrijs vormt de algehele geometrie, lagerzakken en montagenokken, maar de afdichtingsoppervlakken en lagerboringen moeten na het gieten meestal machinaal worden bewerkt. Zonder machinale bewerking functioneert de behuizing nog steeds als ruw gietstuk, maar kan niet voldoen aan de toleranties die nodig zijn voor tandwielmontage en olieafdichting.
 Accessoires voor borstelloze motoren die secundaire bewerking vereisen Motorbehuizingen en eindschermen zijn afhankelijk van spuitgieten voor dunne wanden en complexe vindetails, maar hebben een nauwkeurige bewerking nodig voor de rondheid van de boring en de statormontageoppervlakken, volgens dezelfde logica als versnellingsbakbehuizingen. Bekijk Product →
Elektromotorcomponenten volgen dezelfde logica. Motorbehuizingen, eindschilden en borstelloze motoraccessoires hebben een nauwkeurige rondheid van de boring, goede thermische conformiteit en een schoon oppervlak voor de stator nodig. De gietmatrijs biedt dunne wanden en complexe vindetails; secundaire bewerking creëert de uiteindelijke locatiekenmerken.
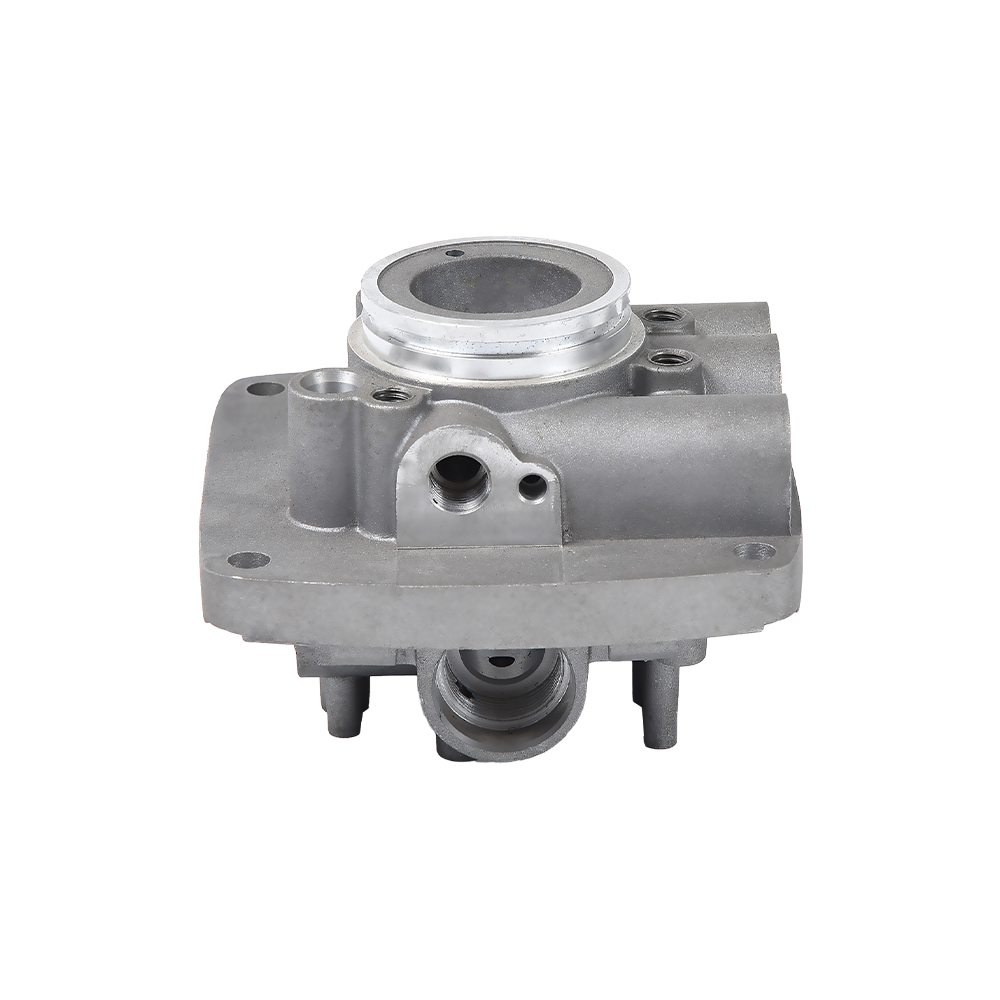
 Aluminium spuitgieten hydraulische klep met geïntegreerde bewerking Hydraulische kleplichamen profiteren van intern spuitgieten en CNC-bewerking om drukdichte wanden en nauwkeurige klepboringen, poortdraden en afdichtingsvlakken te garanderen, terwijl een snellere dimensionale feedback naar de matrijsholte mogelijk wordt gemaakt. Bekijk Product →
Hydraulische kleplichamen profiteren om een andere reden van geïntegreerd gieten en bewerken. De matrijs zorgt voor drukdichte wanden en interne doorgangsgeometrie, terwijl CNC-bewerking de klepboring, poortdraden en afdichtingsvlakken naar hun uiteindelijke afmetingen brengt. Een leverancier die beide in eigen huis kan doen, heeft een kortere communicatielus wanneer dimensionale feedback terugwijst naar de matrijsholte.
Vanuit kopersperspectief is de praktische vraag niet of de leverancier over een CNC-werkplaats beschikt. Dat doen ze bijna allemaal. De belangrijkste vraag is of hetzelfde team eigenaar is van de matrijs, de gietparameters en de bewerkingsbevestigingen. Wanneer ze alle drie in één faciliteit zitten, worden problemen bij de bron opgelost in plaats van dat ze heen en weer worden doorgegeven tussen onderaannemers.
Vragen die u aan een spuitgietleverancier moet stellen voordat u gereedschap goedkeurt
Gereedschapsoffertes zijn gemakkelijker te vergelijken wanneer beide leveranciers dezelfde reeks technische vragen beantwoorden. Gebruik onderstaande lijst als uitgangspunt. Het omvat de informatie die nodig is om de kwaliteit van de matrijzen te vergelijken, niet alleen de prijs van de matrijzen.
- Welke staalsoort, warmtebehandeling en oppervlaktecoating zal de matrijs gebruiken? Het antwoord moet specifiek zijn, zoals H13 vacuümgehard plus nitreren, en niet simpelweg ‘staal’.
- Wilt u een mal-flow-simulatie uitvoeren voordat u staal gaat snijden? Simulatierapporten tonen het verwachte vulpatroon, luchtbellen en stollingsgedrag. Vraag om het rapport in te zien.
- Hoeveel caviteiten zijn inbegrepen in de opgegeven matrijsprijs? Een prijs voor een matrijs met één holte kan niet worden vergeleken met die voor een matrijs met twee holtes zonder de uitvoer per onderdeel aan te passen.
- Welke maattolerantie zal het gietstuk aanhouden voordat het wordt bewerkt? Hieruit blijkt of de leverancier het verband tussen de toestand van de matrijs en de dimensionale drift begrijpt.
- Hoeveel proefopnamen zijn inbegrepen? De monsternamekosten en het aantal monsters zijn onderdeel van de gereedschapsovereenkomst.
- Wat is de verwachte levensduur van de matrijzen en welk onderhoudsschema raadt u aan? De levensduur van de matrijs heeft invloed op de langetermijnkosten per onderdeel, niet op de initiële gereedschapsprijs.
- Zal dezelfde fabriek de CNC-afwerking na het gieten uitvoeren? Het in-house gieten en machinaal bewerken vermindert het overdrachtsrisico en houdt de tolerantie op één plek.
- Welke matrijsreparaties vallen onder de offertegarantie, en voor hoeveel opnames? Dit voorkomt dat een goedkope matrijs na de eerste duizend onderdelen duur wordt.
De antwoorden op deze vragen zijn belangrijker dan het gepolijste verkooppraatje. Een leverancier die tijdens de gereedschapsfase duidelijke, eerlijke technische antwoorden geeft, zal zich veel vaker op dezelfde manier gedragen tijdens de massaproductie.
Veelgestelde vragen over aluminium gietmatrijzen
Wat is het verschil tussen een matrijs en een mal?
Een mal is een verzamelnaam voor een holle vorm die wordt gebruikt om materiaal vorm te geven. Een matrijs is een specifiek gereedschap dat wordt gebruikt bij het spuitgieten: het werkt onder een zeer hoge injectiedruk, heeft bewegende delen zoals glijbanen en uitwerpers, en draait veel sneller dan een typische zandvorm. Bij het spuitgieten van aluminium is het woord matrijs de juiste term.
Hoeveel schoten kun je maken met een aluminium gietmatrijs?
Met H13-staal en goed onderhoud gaat een productiematrijs voor aluminium onderdelen doorgaans tussen de 100.000 en 200.000 schoten mee. ESR-staalsoorten van hogere kwaliteit en beschermde oppervlaktebehandelingen kunnen dit naar de bovenkant duwen. De complexiteit van de matrijsgeometrie en de gegoten legering zijn de twee grootste variabelen.
Welke staalsoort is het beste voor een aluminium spuitgietmatrijs?
H13 is de industriestandaard voor aluminium productiematrijzen. Het biedt een goede balans tussen hardheid, taaiheid en weerstand tegen thermische vermoeidheid. H11 kan worden gekozen voor zeer complexe kernen die meer taaiheid nodig hebben, terwijl premium H13 ESR-kwaliteiten worden gebruikt voor langetermijnprojecten waarbij hogere gereedschapskosten worden gerechtvaardigd door lagere kosten per onderdeel.
Kan één dobbelsteen worden gebruikt om verschillende onderdelen te maken?
Niet met een enkele vaste spouw. Een matrijs creëert één holtegeometrie, hoewel uitwisselbare inzetstukken een familie van vergelijkbare onderdelen mogelijk maken die dezelfde matrijsbasis gebruiken. Elke verandering in de vorm van een onderdeel vereist een verandering in de geometrie van de holte, de lay-out van de runner, of beide. Verwacht niet dat een enkele matrijs volledig verschillende onderdeelontwerpen kan dekken.
Verlaagt een matrijs met meerdere holtes de kosten per onderdeel?
Ja, omdat er meer onderdelen uit dezelfde machinecyclus komen. Maar de matrijs zelf kost meer, de opstelling wordt complexer en een defect in één holte kan het hele gereedschap verstoren. Matrijzen met meerdere holtes zijn de juiste keuze als het jaarlijkse volume hoog is en het onderdeelontwerp stabiel is.
Waarom verschijnt porositeit zelfs als de dobbelsteen nieuw is?
Porositeit in aluminium spuitgietstukken is meestal het gevolg van opgesloten gas of krimp tijdens het stollen. De matrijs regelt dit door middel van ontluchting, plaatsing van de overloop, poortontwerp en lay-out van de koellijn. Als het matrijsontwerp correct is, maar er nog steeds porositeit optreedt, kunnen de procesparameters buiten het aanbevolen venster vallen.
Moeten gegoten aluminium onderdelen na het gieten altijd machinaal worden bewerkt?
De meeste functionele onderdelen doen dat wel. De matrijs creëert een bijna netto vorm, maar boringen, afdichtingsvlakken, schroefdraad en nauwe toleranties vereisen CNC-bewerking. Een leverancier met zowel spuitgiet- als machinale capaciteiten kan de toleranties onder één dak houden en transport- en handlingschade verminderen.
Hoe lang duurt het om een aluminium gietmatrijs te bouwen?
Voor een matrijs met gemiddelde complexiteit is een typische doorlooptijd zes tot twaalf weken, afhankelijk van de diepte van de holte, het aantal objectglaasjes en of er sprake is van schimmelstroomsimulatie. De bemonsterings- en goedkeuringsfase voegt nog enkele weken toe. Als een leverancier een zeer korte levertijd belooft, vraag dan hoeveel uur ontwerpvalidatie inbegrepen is.
Wat is hittecontrole en waarom is het belangrijk?
Warmtecontrole is het netwerk van fijne scheurtjes die op het matrijsoppervlak verschijnen na herhaalde verwarmings- en afkoelcycli. Het brengt markeringen over op het gietstuk, verhoogt het risico op solderen en dwingt uiteindelijk een matrijsreparatie af. Een goede matrijskoeling en een goede staalspecificatie vertragen het begin van de hittecontrole.
Een aluminium gietmatrijs is geen standaardartikel dat u één keer koopt en vervolgens vergeet. Het is een precisiegereedschap dat de kwaliteit van uw onderdelen, uw productiestabiliteit en uw eenheidskosten op de lange termijn bepaalt. Vergelijk de staalsoort, het koelontwerp, het aantal caviteiten en het onderhoudsplan voordat u de prijs vergelijkt. Wanneer de matrijs correct is ontworpen en gebouwd, heeft het gietproces de kans soepel te verlopen; wanneer de dobbelsteen wordt verzwakt om geld te besparen, betaalt elke volgende batch ervoor.
Als u een leverancier evalueert voor een aluminiumspuitgietproject, neem dan de gereedschapsspecificatie op in uw offerteproces en neem direct contact op met ons team om een matrijsontwerp te bespreken dat past bij zowel de geometrie van uw onderdeel als uw productievolume.