 TAAL


Thuis / Nieuws / Industrnieuws / Leveranciers van aluminiumspuitgietwerk kiezen: belangrijkste criteria, kosten en waarschuwingssignalen
Eén enkel porositeitscluster in een transmissiehuis kan een assemblagelijn een week stilleggen. Dat is de reden waarom leveranciers van aluminiumspuitgietwerk nooit alleen op prijs worden gekozen. Ze worden gekozen op basis van herhaalbaarheid, procesbeheersing en het vermogen om afgewerkte onderdelen te leveren die passen zonder verrassingen.
Het directe antwoord op de vraag hoe u een leverancier voor spuitgieten van aluminium kiest, is door vijf gebieden in volgorde te beoordelen: de capaciteit van het gietproces, interne secundaire bewerking, inspectie- en meetroutines, technische communicatie en kostentransparantie. Een leverancier die op alle vijf goed scoort, houdt uw project voorspelbaar. Een leverancier die slechts op één of twee punten sterk is, zal uiteindelijk tot herbewerkingen, vertragingen of veldfouten leiden.
Sinds 2010 combineert Ningbo Beilun Youyuan Machinery Manufacturing spuitgieten, CNC-bewerkingen en gereedschappen in één faciliteit. De onderstaande richtlijnen weerspiegelen wat we zien als kopers ons vergelijken met andere leveranciers van aluminiumspuitgietwerk, en het is het raamwerk dat we iedereen aanraden toe te passen voordat ze een tekening voor een offerte opsturen.
Wat een capabele leverancier van aluminiumspuitgietwerk onderscheidt van een mismatch
Begin met de machines. Aluminiumlegeringen worden op machines met koude kamers gegoten omdat ze het injectiesysteem met de hete kamer aantasten. De sluitkracht, gemeten in ton, definieert het maximaal geprojecteerde oppervlak en daarmee de praktische omhulling van uw onderdeel. Een typische leverancier van op maat gemaakte componenten exploiteert persen van 180 ton tot 1.600 ton, waarbij grotere machines gereserveerd zijn voor grote behuizingen zoals motorframes en transmissiekasten.
Pas de machine niet te veel aan het onderdeel aan. Als een leverancier één pers van 2.000 ton gebruikt, maar geen kleinere apparatuur, krijgt uw behuizing van 200 gram een inefficiënte overhead. De juiste match is een machinereeks die bij uw onderdelenfamilie past, met enige flexibiliteit voor latere ontwerpwijzigingen.
| Controlepunt | Wat het je vertelt | Wat te vragen |
|---|---|---|
| Machinetonnagebereik | Maximale onderdeelgrootte en geprojecteerd gebied dat de matrijs aankan | Welke pers zal dit onderdeel uitvoeren, en wat is de sluitkracht ervan? |
| Ondersteuning van interne tools | Matrijsreparatiesnelheid en onderhoudsconsistentie gedurende de productielevensduur | Onderhoudt en repareert u matrijzen in uw eigen fabriek? |
| Legering ervaring | Geschiktheid van mechanische en corrosie-eigenschappen voor uw toepassing | Welke legeringen gebruikt u het vaakst, en waarom voor die toepassingen? |
| Procesdatadiscipline | Of de leverancier herhaalbare gietomstandigheden meet en controleert | Kunt u het interne afwijzingspercentage van het afgelopen kwartaal delen, uitgesplitst naar type defect? |
Schaal bepaalt ook de ervaring. Een middelgrote fabriek met ongeveer 10 miljoen CNY aan vaste activa en 30 miljoen CNY aan jaarlijkse productie, wat ongeveer de omvang is van onze eigen activiteiten, kan op maat gemaakte componenten produceren van 0,05 kg tot 15 kg per stuk zonder de minimale besteldruk van een industriële groep. Voor technische onderdelen betekent dat groottebereik meestal snellere offertes, kortere commandostructuren en directere antwoorden van de mensen die de machines daadwerkelijk besturen.
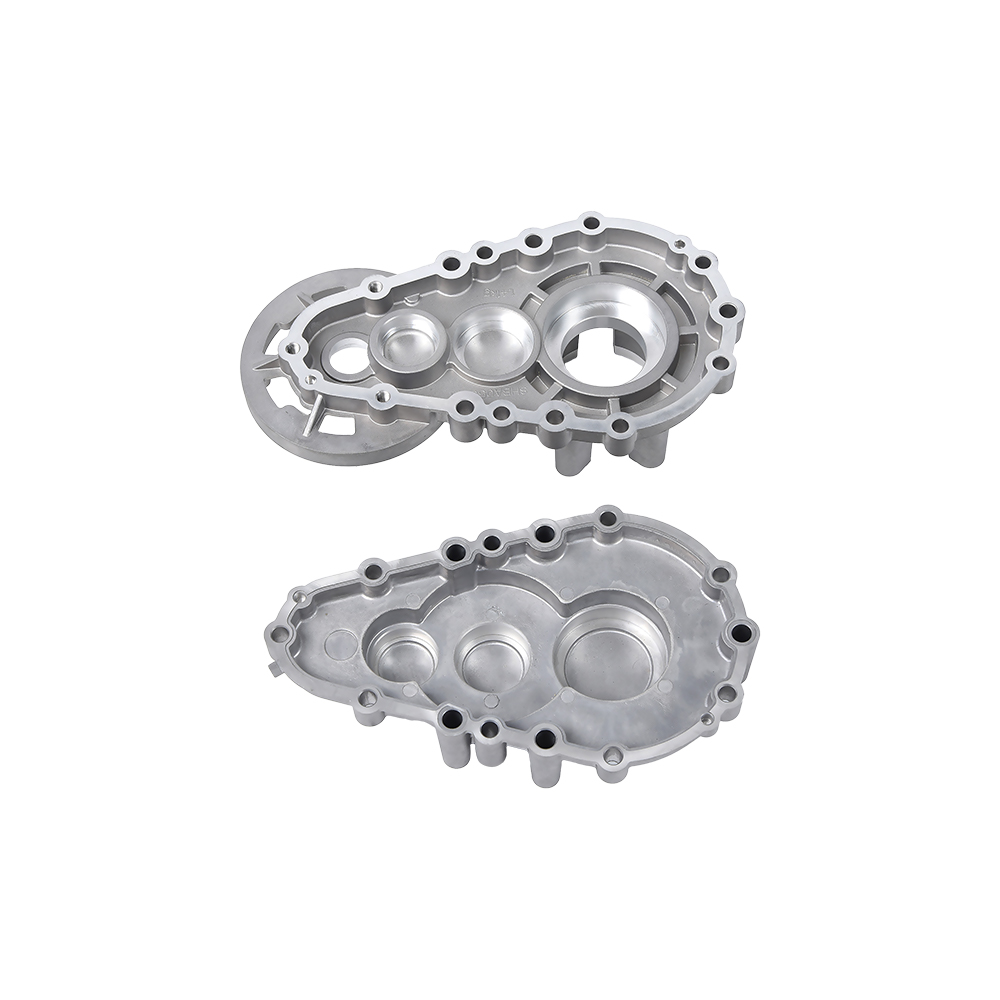
De productmix vertelt je ook iets. Een leverancier die motoronderdelen, transmissiehuizen, hydraulische kleplichamen en motorhuizen opsomt, heeft zijn gereedschaps- en proceskennis verspreid over uitdagende geometrieën. Die diversiteit verbetert het oplossen van problemen op je eigen onderdeel.
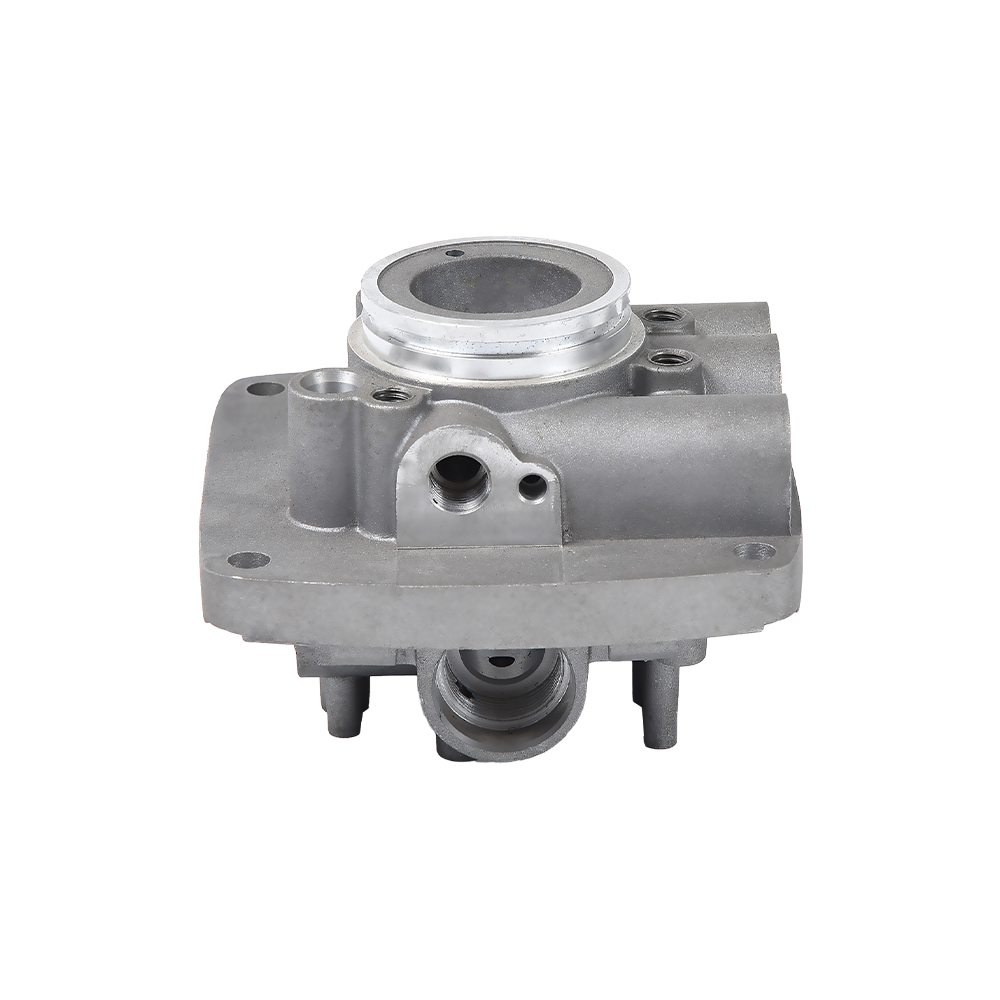
 Aluminium auto-motorcilinderonderdelen voor complexe gietstukken Deze productlijn demonstreert de expertise van leveranciers op het gebied van hogedrukspuitgieten voor dunwandige, complexe motorcomponenten, ter ondersteuning van schaalbaarheid en geometriediversiteit die essentieel is voor betrouwbare inkoop. Bekijk Product →
Hoge druk versus lage druk: kies het proces vóór de leverancier
Het belangrijkste technische filter is het gietproces. Hogedrukspuitgieten (HPDC) injecteert gesmolten aluminium met hoge snelheid in een stalen matrijs, waardoor dunwandige complexe onderdelen worden geproduceerd in cyclustijden van ongeveer 30 tot 90 seconden. HPDC is de reden waarom motorcarters en versnellingsbakhuizen voor auto's op schaal kunnen worden vervaardigd. De wisselwerking is een gematigd risico op gasporositeit, dus onderdelen die druk moeten houden, hebben vaak impregnatie of een ander proces nodig.
Lagedrukspuitgieten (LPDC) vult de matrijs van onderaf onder gecontroleerde gasdruk. De langzamere, rustigere vulling produceert dichter metaal met veel minder gasinsluitsels. LPDC is de standaardkeuze voor structurele beugels, cilinderkoppen en andere componenten die drukdicht of warmtebehandeld moeten zijn. Cyclustijden variëren van twee minuten tot tien minuten. Daarom wordt LPDC meestal gereserveerd voor onderdelen waar de mechanische degelijkheid zwaarder weegt dan de cycluseconomie.
| Factor | Hogedruk spuitgieten | Spuitgieten onder lage druk |
|---|---|---|
| Cyclustijd | 30 tot 90 seconden | 2 tot 10 minuten |
| Typische wanddikte | 1,5 tot 4 mm | 3 tot 8 mm |
| Porositeitsrisico | Matig | Laag |
| Drukdichtheid | Vereist vaak impregnering | Natuurlijk dicht |
| Meest geschikt voor | Complexe behuizingen met een hoog volume | Structurele en dragende onderdelen |
Voor een breder beeld van waarom aluminiumgieten voor veel componenten andere productieroutes verslaat, lees onze overzicht van de voordelen van aluminium spuitgieten . De korte versie: aluminium biedt een uitstekende sterkte-gewichtsverhouding, een hoge thermische geleidbaarheid en de mogelijkheid om meerdere functies in één gietstuk te integreren.
Als uw onderdeel structurele belasting draagt of vloeistof of gas moet afdichten, vraag dan specifiek of de leverancier HPDC, LPDC of een hybride aanpak aanbeveelt. Een leverancier die u voor elke vraag hetzelfde procesantwoord geeft, heeft meestal maar één proces te verkopen, wat op zichzelf al een alarmsignaal is.
 Auto-cilinder lichaamsdelen die nauwe toleranties vereisen Voor structurele of afgedichte cilinderlichamen biedt deze leverancier gietstukken die voldoen aan lineaire toleranties van ±0,10–0,30 mm, met CNC-bewerking voor kritische kenmerken – een belangrijke mogelijkheid om intern te verifiëren. Bekijk Product →
Bewerking en afwerking: waar de echte tolerantie wordt bepaald
Alleen spuitgieten heeft lineaire afmetingen van ongeveer /-0,10 tot /-0,30 mm, afhankelijk van de onderdeelgrootte en de oriëntatie van de kenmerken. Afdichtingsvlakken, lagerzittingen en montagegaten vereisen een strakkere controle, doorgaans /-0,02 tot /-0,05 mm. Die cijfers zijn alleen haalbaar met CNC-bewerkingen, en de kritische inkoopvraag is of de gietleverancier die bewerkingen ook onder hetzelfde dak uitvoert.
Wanneer de bewerking wordt uitbesteed, delen de gieterij en de bewerkingsafdeling geen meetdatum en geen enkel verantwoordelijkheidspunt. Transportschade, afwijkende opstelling en een verkeerde uitlijning van de planning worden uw probleem. Wanneer het gieten en bewerken in dezelfde fabriek plaatsvindt, verwijzen de machinaal bewerkte kenmerken rechtstreeks naar het gietdatum en is één team eigenaar van het maatresultaat, van het smelten tot het voltooide onderdeel.
- Bewerkte boringen en afdichtingsvlakken: typisch /-0,02 tot /-0,05 mm.
- Afmetingen gegoten: /-0,10 tot /-0,30 mm, afhankelijk van de matrijsscheidingslijn.
- Vlakheid op machinaal bewerkte montagevlakken: 0,05 mm boven 100 mm is haalbaar.
- Oppervlakteruwheid op bewerkte oppervlakken: Ra 1,6 tot Ra 3,2 micrometer, waarbij Ra 0,8 micrometer beschikbaar is voor afdichtingsgebieden.
Afmaken is de tweede helft van de beslissing. Oppervlakken van gegoten aluminium zijn functioneel, maar zien er poreus uit en door oxidatie wordt het metaal na verloop van tijd donkerder. De meest voorkomende afwerkingsroutes zijn poedercoaten voor corrosiebescherming en uitstraling, anodiseren voor een harde slijtvaste laag en parelstralen voor een uniforme matte textuur. U moet zich afvragen welke oppervlaktebehandeling de leverancier routinematig toepast, omdat behandelingen een wisselwerking hebben met de legering en met de kwaliteit van de giethuid.
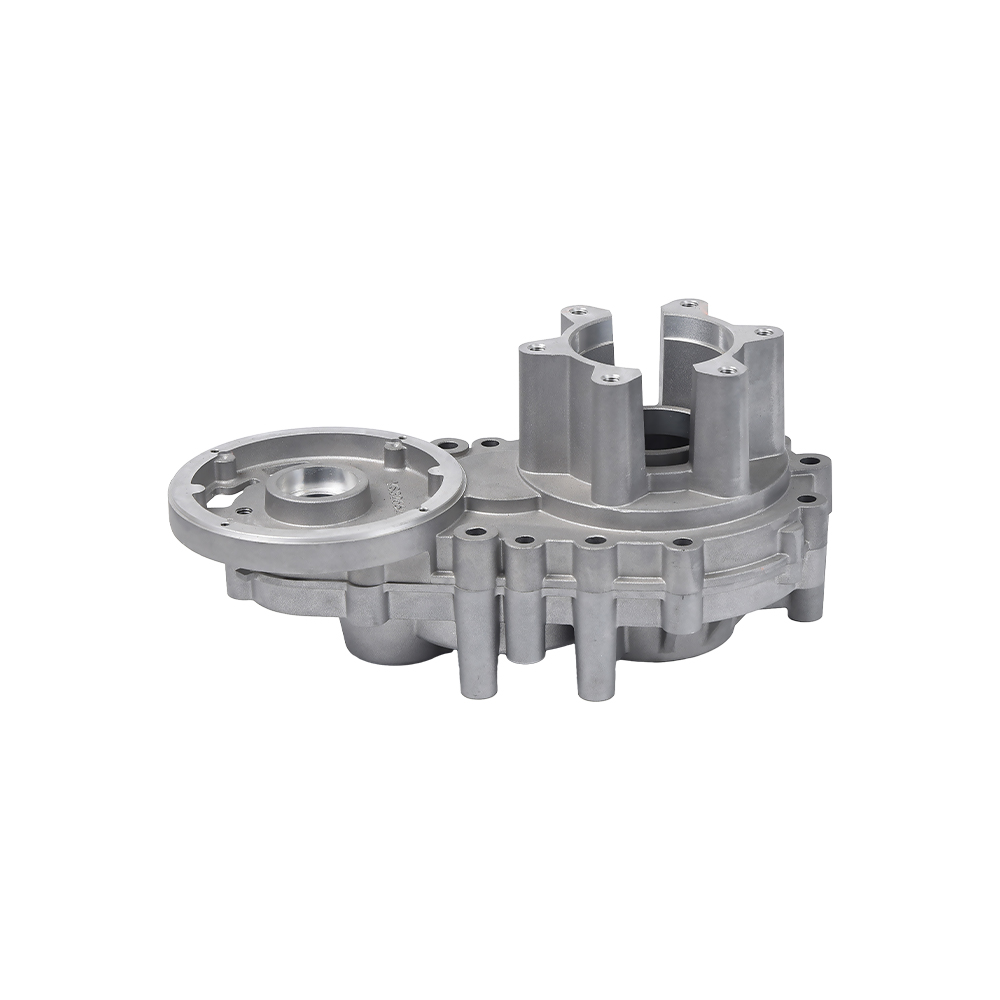
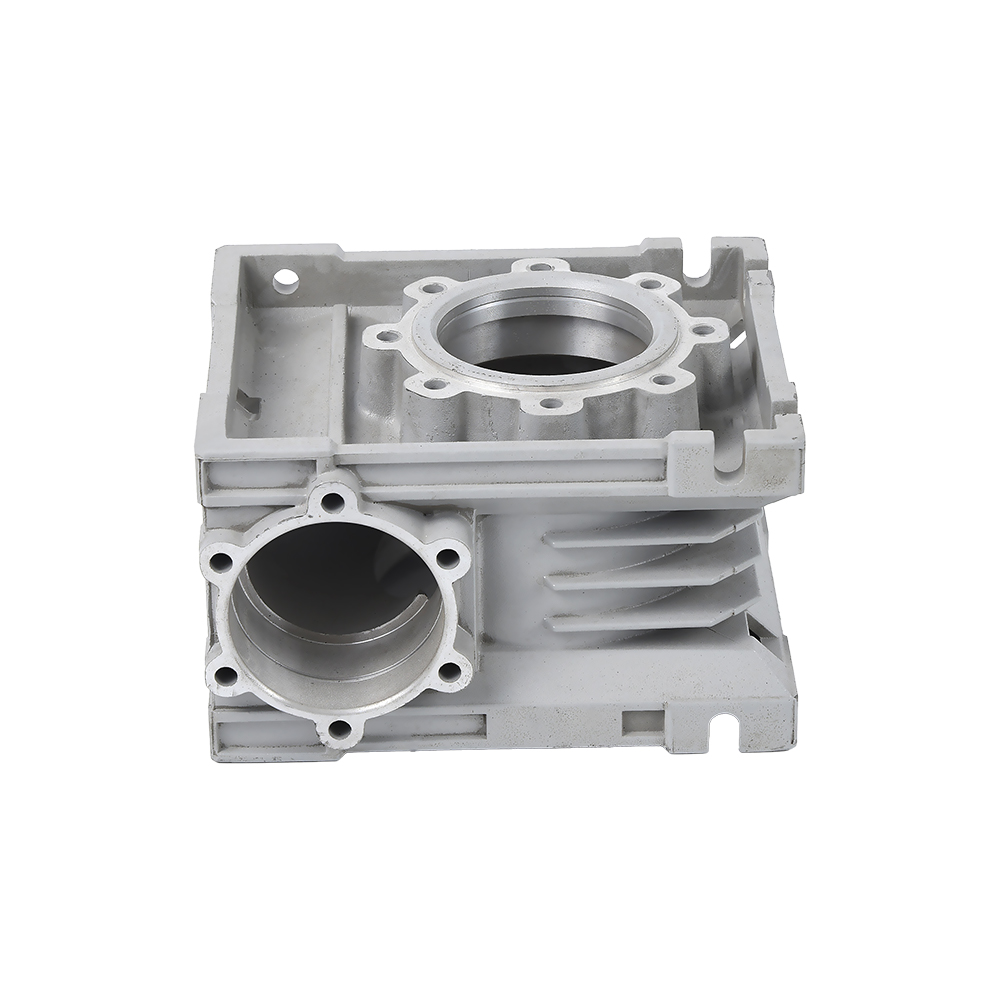
 Aluminium gegoten versnellingsbakbehuizing voor duurzaamheid Deze versnellingsbakbehuizing, toepasbaar op motorcarters en verloopstukken, profiteert van geschikte oppervlaktebehandelingen zoals poedercoating of anodiseren, ondersteund door de vereiste documentatie voor importconformiteit. Bekijk Product →
Hoe u de kwaliteit van leveranciers kunt verifiëren zonder een fabrieksbezoek
Voor de meeste importkopers vindt het eerste fysieke contact met een gietstuk plaats wanneer de doos wordt geopend. Documentatie is daarom uw voornaamste verificatie-instrument. Elke serieuze leverancier van aluminiumspuitgietstukken zal zonder aarzeling het volgende verstrekken.
- Eerste artikelinspectierapporten met CMM-gegevens gemeten aan de hand van uw tekening, niet aan de hand van een door de leverancier gegenereerde referentie.
- Procesparameterrecords voor de eerste artikelrun, inclusief injectiedruk, plunjersnelheid en smelttemperatuur.
- Materiaalanalysedocumentatie die de legeringskwaliteit en chemische samenstelling van elke smeltbatch bevestigt.
- Batchtraceerbaarheid die voor elke zending grondstof, oven, matrijs, machine en operator met elkaar verbindt.
- Lek- of druktestrapporten voor behuizingen, kleplichamen en alle componenten met interne kanalen.
Documentatie is echter slechts de helft van de verificatie. De andere helft is de responskwaliteit. Wanneer u een tekening ter beoordeling opstuurt, meet dan hoe lang het duurt voordat de leverancier potentiële gietproblemen identificeert. Een bekwame leverancier zal wijzen op scherpe interne hoeken die de metaalstroom beperken, diepe ribben die lucht vasthouden, of oneffen muurdelen die differentiële koeling veroorzaken. Als het eerste antwoord slechts een prijs is, heeft de leverancier uw onderdeel niet bestudeerd.
Wat de kosten van aluminium spuitgietonderdelen drijft
De prijs die u betaalt, geldt niet voor metaal. Het is voor de techniek opgesloten in het metaal. Voor een typisch onderdeel op maat vertegenwoordigt het gereedschap 20 tot 30 procent van de initiële projectkosten, terwijl machinale bewerking gewoonlijk 30 tot 50 procent toevoegt aan de prijs van het gegoten onderdeel. Inzicht in het gewicht van elke kostendrijver voorkomt zowel te veel betalen als te veel specificeren.
| Kostendrijver | Typische impact | Wat te beoordelen |
|---|---|---|
| Gereedschap (matrijs) | 20 tot 30 procent van de eerste projectinvestering | Aantal dia's en kernen; verwachte sterfleven |
| Legering keuze | De materiaalkosten variëren afhankelijk van de legeringskwaliteit | ADC12 / A380 / A356 selectie op basis van mechanische behoeften |
| Wanddikte | Dunne wanden versnellen de cycli, maar riskeren vuldefecten | Een ontwerp-voor-productiebeoordeling kan de massa en kosten van onderdelen verminderen |
| Inhoud bewerken | Voegt 30 tot 50 procent toe aan de kosten van het gegoten stuk | Combineer meerdere functies in één bewerkingsopstelling |
| Oppervlakteafwerking | Anodiseren en poedercoaten voegen tijd en handling toe | Specificeer alleen de vereiste kwaliteit, niet het cosmetische maximum |
| Bestelvolume | De stukprijs daalt naarmate het volume zich verspreidt, gereedschappen en instellingen | Bevestig het jaarvolume dat de leverancier hanteert in de offerte |
De grootste onderhandelingshefboom is de scheiding tussen gietwerk en machinale bewerking. Als een element kan worden gegoten in plaats van machinaal bewerkt, overtreft de cyclustijdbesparing doorgaans de bewerkingskosten. Daarom is feedback op het gebied van ontwerp voor productie het meest waardevolle dat een leverancier u kan geven in de offertefase, voordat u zich aan de tooling verbindt.
Rode vlaggen waar u op moet letten bij leveranciers van aluminiumspuitgietwerk
Sommige waarschuwingssignalen verschijnen pas nadat de inkooporder is geplaatst. Dit zijn de signalen die het waard zijn om eerder te detecteren.
- Geen eigen bewerking. U erft het coördinatierisico tussen twee niet-verbonden productieschema's.
- Vage cijfers over het afwijzingspercentage. "Het totale schroot is minder dan 3 procent" betekent niets, tenzij er meetcriteria worden vermeld en welke handelingen daarbij zijn inbegrepen.
- Langzame of oppervlakkige DFM-feedback. Een leverancier die niet kan beschrijven hoe uw onderdeel zal vullen, afkoelen en uitwerpen, heeft het nog niet ontwikkeld.
- Geen gereedschapsonderhoudsplan. Matrijzen dragen; zonder gepland onderhoud treedt dimensionale drift op na een paar duizend opnames.
- Onmogelijke toleranties garanderen. Een leverancier die /-0,01 mm as-cast opgeeft, is óf onervaren, óf van plan om elk oppervlak te bewerken. Beide worden aan u in rekening gebracht.
- Er is één legering voor alles. Aluminiumlegeringen verschillen qua vloeibaarheid, sterkte, corrosiegedrag en thermische geleidbaarheid. One-size-fits-all legeringsadvies is commercieel gemak, geen technisch oordeel.
De leverancier die u zoekt, behandelt uw onderdeel als een technisch probleem, niet als een regelitem.
Toepassingen waarbij de juiste leverancier voor zichzelf betaalt
Aluminiumspuitgieten verdient zijn plaats waar gewicht, thermisch beheer en productievolume elkaar kruisen. De sterkste vraagsignalen komen uit een aantal goed gedefinieerde sectoren.
Automotive en nieuwe energievoertuigen
Aandrijflijnbehuizingen, waterpompen, oliepompen, transmissiebehuizingen en elektromotorbehuizingen zijn allemaal aluminium spuitgietstukken. In nieuwe energievoertuigen breidt het koelcircuit zich dramatisch uit; Warmteafvoerplaten en pomphuizen vermenigvuldigen zich per voertuig. Deze onderdelen combineren dunne wanden met drukdichte eisen, en dat is precies de uitdaging die ervaren leveranciers onderscheidt van de rest.
Motorfietsen en kleine elektrische uitrusting
Carters en transmissiebehuizingen van motorfietsen moeten bestand zijn tegen trillingen, krukasbelastingen ondersteunen en de olie op bedrijfstemperatuur houden. Wandsecties zijn dun en het matrijsontwerp moet zowel het vullen als het koelen nauwkeurig regelen. Een leverancier die deze onderdelen al jaren produceert, heeft problemen opgelost waar generieke bewerkingsbedrijven nog nooit mee te maken hebben gehad.
Industriële hydraulica en pneumatiek
Kleplichamen, pomphuizen en actuatorcomponenten moeten de interne kanalen zonder lekkage op werkdruk houden. Spuitgieten produceert deze kanaalgeometrieën op een economische manier, maar de vereiste druktest dwingt tot strikte procescontrole. Leveranciers met ervaring op het gebied van hydraulische componenten begrijpen het verschil tussen een leemte die cosmetisch is en een leemte die catastrofaal is.
Landbouwmachines
Rijstplantmachines en micro-frezen werken in vuil, vocht en trillingen. Versnellingsbakken en structurele onderdelen gegoten uit aluminium zorgen ervoor dat de machine licht genoeg is om te hanteren terwijl hij de veldomstandigheden overleeft. De tolerantiestapel moet stabiel blijven tijdens lange productieruns, omdat een boer het seizoen niet kan pauzeren voor een vervangend onderdeel.
Bij al deze toepassingen is de gemene deler hetzelfde: het onderdeel is slechts zo goed als het proces waaruit het is voortgekomen.
Veelgestelde vragen over leveranciers van aluminium spuitgieten
Wat is het verschil tussen leveranciers die hogedruk- en lagedrukprocessen aanbieden?
Hogedrukspuitgieten maakt gebruik van snelle injectie om dunwandige complexe onderdelen te produceren met cyclustijden van 30 tot 90 seconden. Lagedrukspuitgieten vult de matrijs langzaam van onderaf, waardoor dichtere, drukdichte gietstukken met dikkere wanden ontstaan. De juiste keuze hangt af van de functie van het onderdeel, de mechanische eisen en het jaarvolume.
Wat is een realistische doorlooptijd voor een op maat gemaakt aluminium spuitgietproject?
Het bewerken duurt doorgaans 4 tot 8 weken en de eerste artikelen volgen 2 tot 4 weken na goedkeuring van het gereedschap. De productietijd voor nabestellingen bedraagt gewoonlijk 2 tot 4 weken, afhankelijk van de beschikbaarheid van de machine, het volume en de afwerkingsvereisten. Deze cijfers veranderen met de complexiteit en het orderboek van de leverancier, dus vraag om een duidelijke tijdlijn per fase voordat u de bestelling plaatst.
Welke toleranties kunnen aluminium spuitgieten bereiken?
De afmetingen in gegoten toestand bedragen doorgaans /-0,10 tot /-0,30 mm. De CNC-gefreesde kenmerken bereiken een bereik van /-0,02 tot /-0,05 mm, en de afdichtingsvlakken kunnen tot een oppervlakteafwerking van Ra 0,8 micrometer worden gehouden. Ontwerp de tekening zo dat kritische afmetingen zich op machinaal bewerkte onderdelen bevinden in plaats van op gegoten oppervlakken.
Met welke legeringen werken leveranciers van aluminiumspuitgietwerk gewoonlijk?
ADC12 en A380 zijn de meest voorkomende legeringen voor algemene doeleinden vanwege hun vloeibaarheid, sterkte en bewerkbaarheid. A356 wordt gebruikt waar ductiliteit en warmtebehandeling vereist zijn. Leveranciers moeten de legering aanbevelen op basis van de gebruiksomgeving, en niet alleen op basis van beschikbaarheid.
Welke bestelhoeveelheid maakt aluminiumspuitgieten economisch?
Hogedrukspuitgieten wordt economisch bij ongeveer 5.000 onderdelen per jaar en meer, omdat de gereedschapskosten over het volume worden gespreid. Lagedrukspuitgieten kan werken met kleinere volumes van 1.000 tot 2.000 onderdelen per jaar voor structurele componenten. Onder deze volumes kunnen alternatieve processen, zoals zwaartekrachtgieten of CNC-bewerking uit knuppels, praktischer zijn.
Moet ik een leverancier kiezen die de verspaning in eigen beheer uitvoert?
Ja, voor elk onderdeel met machinaal bewerkte boringen, afdichtingsvlakken of kritische montageafmetingen. Interne bewerking geeft de leverancier de volledige verantwoordelijkheid voor de consistentie van het referentiepunt, elimineert transportschade en verkort de levertijd. De leverancier kan ook de grens tussen gieten en bewerken optimaliseren om de totale kosten te verlagen.
Mijn onderdeel lekt bij druktests. Kan een andere leverancier dit oplossen?
Vaak wel. Lekkage is meestal het gevolg van porositeit veroorzaakt door turbulente metaalstroom, onvoldoende ventilatie of onjuiste koeling in de matrijs. Een leverancier die ervaring heeft met lagedrukspuitgieten of vacuümondersteund hogedrukgieten kan de vulstrategie opnieuw ontwerpen om een dicht gietstuk te produceren. Vraag om lektestresultaten vanaf de eerste artikelrun, en niet pas na het afstemmen van de productie.
Een betrouwbare leverancier van aluminiumspuitgietwerk is niet degene met het grootste machinepark of de laagste offerte. Het is degene die begrijpt hoe uw onderdeel wordt gemaakt, waar het kan falen en hoe u dat falen kunt voorkomen voordat de mal wordt gesneden.
Ons team bij Ningbo Beilun Youyuan Machinery Manufacturing heeft deze vragen voor auto-, motorfiets-, industriële, landbouw- en nieuwe energiecomponenten sinds 2010 opgelost. Als u een tekening heeft en een tweede technisch advies wilt voordat u zich aan gereedschap wijdt, Stuur deze naar ons via onze contactpagina . U krijgt een procesaanbeveling, een DFM-beoordeling en een transparante offerte waarin onderscheid wordt gemaakt tussen de kosten die u wel kunt beheersen en de kosten die u niet kunt beheersen.