 TAAL


Thuis / Nieuws / Industrnieuws / Aangepaste aluminium gietstukken: selectiegids voor processen, toleranties en leveranciers
Het directe antwoord eerst: een op maat gemaakt aluminium gietstuk is een metalen onderdeel dat wordt geproduceerd door een aluminiumlegering te smelten, deze in een herbruikbare mal te vormen en vervolgens uw tekening aan te passen wat betreft geometrie, maattolerantie en oppervlakteafwerking. Voor productieseries van een paar honderd tot enkele miljoenen stuks per jaar is gieten doorgaans de meest economische route naar een licht, sterk en thermisch geleidend onderdeel in vergelijking met het bewerken uit massief blok of het vervaardigen uit plaatstaal.
Uw succes hangt af van vier beslissingen: welke legering, welk gietproces, welke toleranties je eigenlijk nodig hebt en welke leverancier je selecteert . Deze keuzes zijn met elkaar verbonden, en het veranderen van de ene heeft gevolgen voor de andere. De onderstaande informatie geeft u de praktische basis om alle vier de keuzes te maken zonder geld op tafel te laten liggen.
Het loont ook de moeite om samen te werken met een partner die de hele keten, van gereedschap, gietwerk en CNC-bewerking, onder één dak beheerst. Wanneer één team verantwoordelijk is voor alle stappen, worden technische wijzigingen sneller afgehandeld, worden toleranties bereikt met minder heen en weer en komt het onderdeel met een consistent verhaal van begin tot eind.
Waarom aluminiumlegeringen het standaardmateriaal zijn voor op maat gemaakte gegoten onderdelen
Aluminium wordt vaker dan enig ander non-ferrometaal gekozen voor op maat gemaakte gegoten onderdelen, en de cijfers verklaren waarom. De dichtheid is 2,7 g/cm³, ongeveer een derde van staal bij 7,85 g/cm³ . Afhankelijk van de legering ligt de thermische geleidbaarheid grofweg tussen 90 en 160 W/m·K, en hogedrukspuitgieten produceert geluidswanden zo dun als 2 mm. Deze drie eigenschappen maken de lichtgewicht, warmteafvoerende ontwerpen mogelijk waar auto-, elektronica- en machinefabrikanten op vertrouwen.
Het selecteren van de juiste gietlegering
De legeringskeuze moet worden afgestemd op het gietproces. A380 en ADC12 domineren hogedrukspuitgieten. A356 is de standaard voor lagedrukgieten, permanente gietvormen en zandgieten. De verschillen komen tot uiting in treksterkte, rek en thermische geleidbaarheid.
| Legering | Gietproces | Treksterkte (MPa) | Opbrengststerkte (MPa) | Verlenging (%) | Thermische geleidbaarheid (W/m·K) |
|---|---|---|---|---|---|
| A380 | Spuitgieten onder hoge druk | 320 | 160 | 3.5 | 96 |
| ADC12 | Spuitgieten onder hoge druk | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Lagedruk / blijvende schimmel / zand | 262 | 186 | 6 tot 12 | 150 |
| A413 | Spuitgieten onder hoge druk | 295 | 130 | 3.5 | 121 |
Als uw onderdeel in dunne delen drukdicht moet zijn, is A413 een gebruikelijke keuze omdat het minder microporiën produceert in een snelvullende matrijs. Als je ductiliteit nodig hebt, is A356 in de T6-temperatie de betere keuze. Bevestig uw streefwaarden aan uw eigen structurele simulatie; het zwakke punt zijn bijna nooit de gepubliceerde materiaalgegevens, maar de interne porositeit van dikke secties.
Vier gietprocessen voor op maat gemaakte aluminium onderdelen
Bijna elk aluminiumgietproject op maat maakt gebruik van een van deze processen: hogedrukspuitgieten, lagedrukspuitgieten, permanent gieten of zandgieten. Elk heeft een andere afweging tussen cyclustijd, gereedschapskosten, porositeit en haalbare wanddikte. Als u de basisprincipes van elk proces begrijpt, kunt u voorkomen dat u een proces specificeert dat te duur is of niet in staat is de vereiste kwaliteit te bereiken. Voor een diepere uitleg van de methode, lees de fundamentele principes van het spuitgieten van aluminium in onze technische gids.
| Proces | Wanddikte | Typische cyclustijd | Gereedschapskosten | Porositeitsrisico | Typisch jaarvolume |
|---|---|---|---|---|---|
| Spuitgieten onder hoge druk | 2 tot 4 mm | 30 tot 90 seconden | Hoog | Middelmatig (gasporositeit) | Meer dan 10.000 |
| Spuitgieten onder lage druk | 3 tot 8 mm | 3 tot 10 minuten | Middelmatig | Laag | 1.000 tot 50.000 |
| Permanente schimmel / zwaartekracht | 3 tot 8 mm | 5 tot 20 minuten | Middelmatig | Laag to medium | 500 tot 10.000 |
| Zandgieten | 4 tot 10 mm | 30 minuten tot enkele uren | Laag | Laag | 1 tot 1.000 |
Hogedrukspuitgieten biedt de snelste cyclus en het scherpste oppervlak, maar de snelle metaalvulling brengt een hoger risico op gasporositeit met zich mee. Lagedrukspuitgieten vult de mal van onderaf met gecontroleerde druk, waardoor het onderdeel dichter is en gemakkelijker drukdicht te maken is; dit is de reden waarom lage druk de voorkeur heeft voor hydraulische en structurele onderdelen. Permanent gieten is een middenweg voor middelgrote volumes en onderdelen die een warmtebehandeling nodig hebben. Zandgieten is nog steeds de juiste oplossing voor prototypes, zeer grote onderdelen en kleine series.
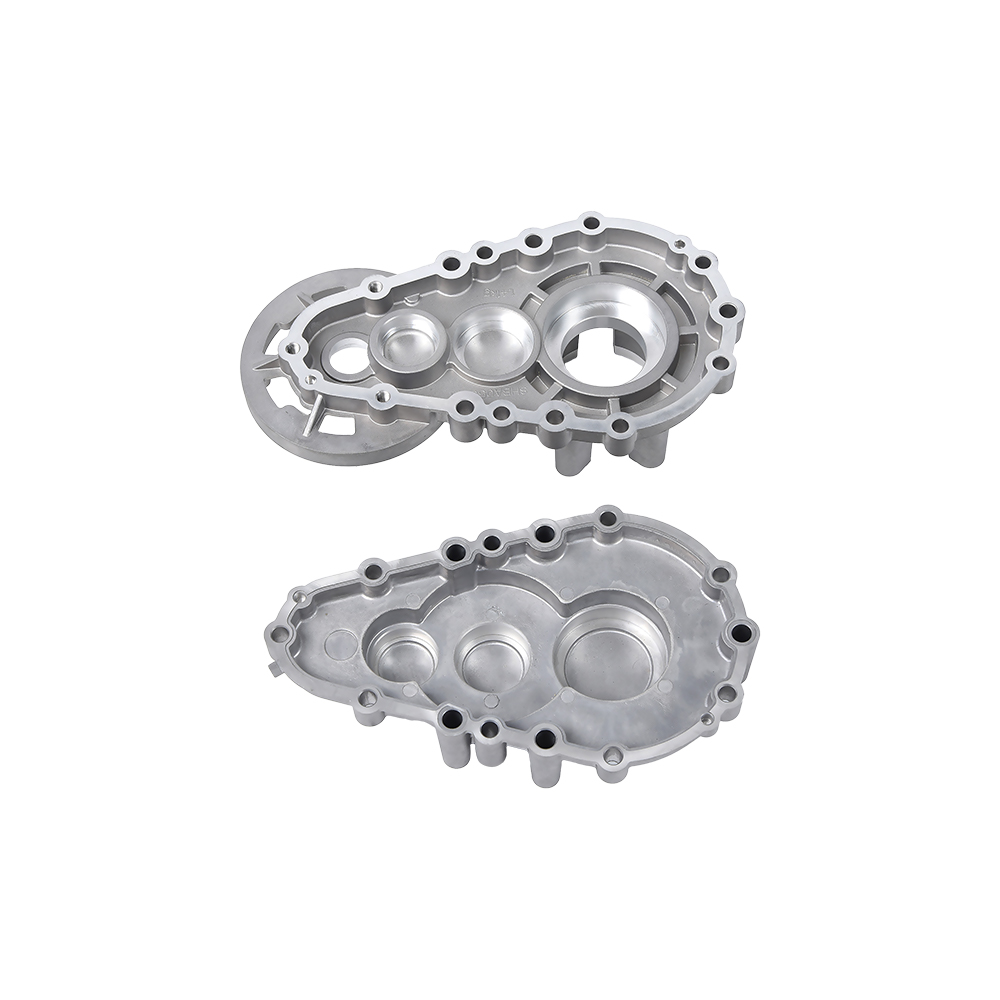
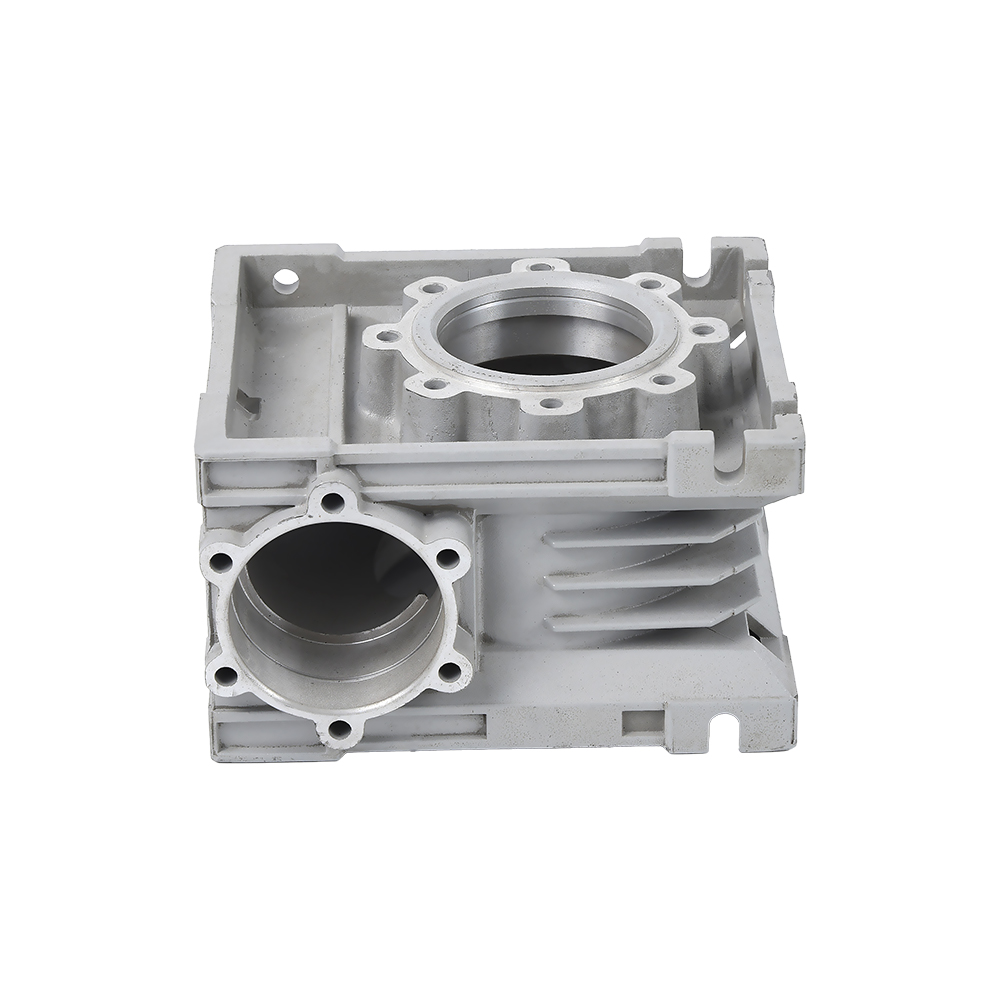
 Aluminium spuitgegoten versnellingsbakbehuizing voor drukvaste toepassingen Deze versnellingsbakbehuizing is ideaal voor onderdelen die bewerking op lager- en afdichtingsoppervlakken vereisen. Lagedrukgieten produceert dichter metaal met minder interne poriën, waardoor defecten na bewerking worden verminderd. Bekijk Product →
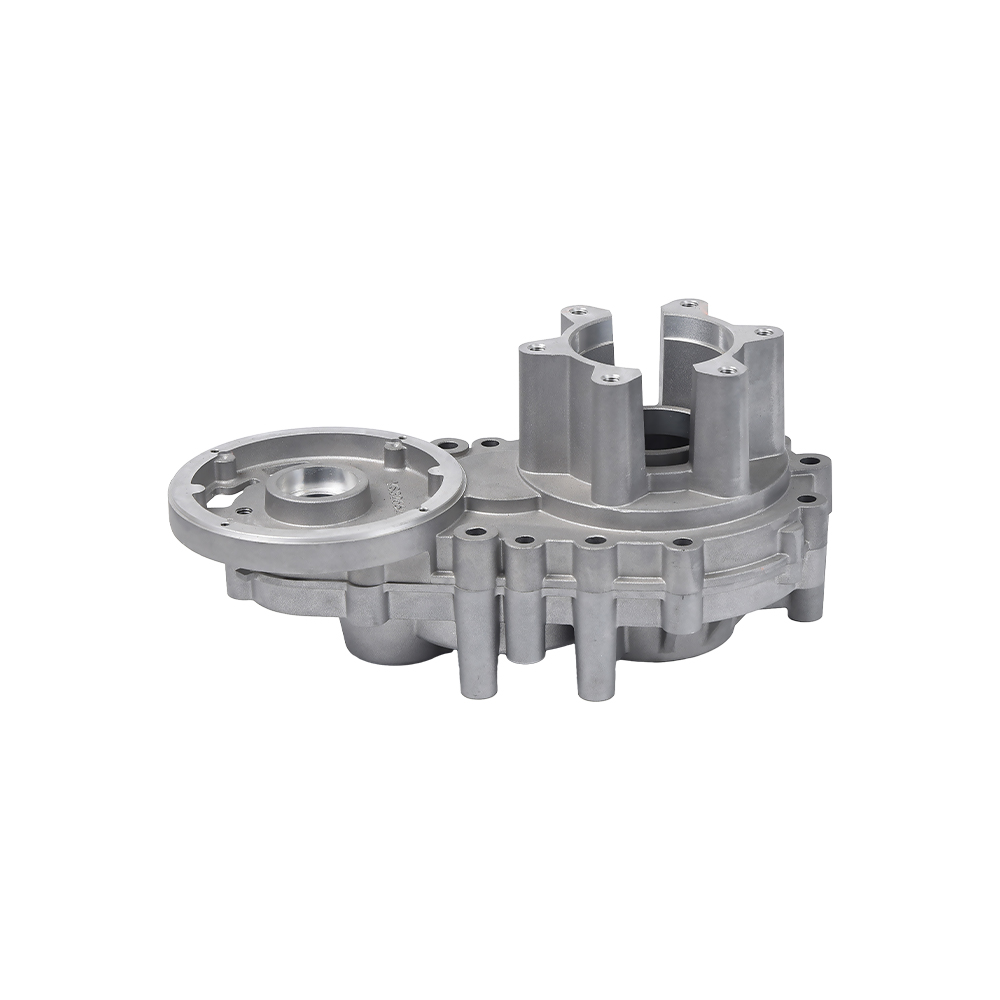
Veel leveranciersbeoordelingen mislukken omdat ze alleen de spuitgietprijs vergelijken. In werkelijkheid bepaalt het proces het mechanische resultaat. Een versnellingsbakhuis dat bijvoorbeeld wordt bewerkt voor lagers en afgedichte vlakken, profiteert van gieten onder lage druk of zorgvuldig gecontroleerd hogedrukgieten, omdat de machinale bewerking interne poriën zal openen en verborgen gasgaten in oppervlaktedefecten zal veranderen.
Geometrieregels die de productie van aluminiumgietwerk op maat vereenvoudigen
De snelste route naar een lagere offerte en minder productieafkeuringen is het volgen van het basisontwerp voor gieten. De allerbelangrijkste regel is het handhaven van een uniforme wanddikte. Bij een spuitgietwerk moeten normaal gesproken tussenwanden worden gebruikt 2 mm en 4 mm . Als je stijfheid nodig hebt, voeg dan ribben toe in plaats van de hele muur te vergroten.
De vijf ontwerpparameters die het grootste effect hebben
- Tochthoek van 1 tot 3 graden op zowel binnen- als buitenmuren. Zonder voldoende diepgang blijft het onderdeel in de mal plakken en kan geforceerd uitwerpen de geometrie vervormen.
- Binnenhoekradius minimaal 0,5 mm, idealiter 1,0 mm. Scherpe hoeken concentreren de spanning en verhogen het risico op heet scheuren in het aluminium.
- Ribdikte op 70% tot 80% van de aangrenzende muur. Ribben die zo dik zijn als de muur, creëren putsporen op het tegenoverliggende oppervlak.
- Verhouding tussen hoogte en diameter van de baas is minder dan 2:1. Hoge bazen krimpen ongelijkmatig en veroorzaken dimensionale drift aan de bovenkant.
- Vermijd blinde gaten dieper dan drie keer hun diameter, anders zult u dure kerntrekbewegingen nodig hebben en loopt u het risico dat het onderdeel scheurt tijdens het uitwerpen.
Waar je streng moet zijn en waar je losjes moet zijn
Overspecificatie van toleranties is de meest voorkomende budgetmoordenaar bij op maat gemaakte aluminium gietstukken. Alleen de afdichtingsvlakken, lagerboringen en montagevlakken hebben strakke klassen nodig. Alle andere oppervlakken moeten aan de natuurlijke mogelijkheden van het proces worden overgelaten. Hoe meer afmetingen u aandraait, hoe meer bewerkingsstappen en inspectietijd u toevoegt, en de prijs stijgt snel.
Toleranties en oppervlakteafwerking: waar uw tekening realistisch gezien om kan vragen
Een gietmaat en een machinaal bewerkte maat zijn niet hetzelfde. Een lineaire afmeting zoals gegoten op een hogedrukspuitgietwerk geldt doorgaans /- 0,10 mm in de eerste 25 mm , terwijl aan een machinaal bewerkte boring routinematig wordt vastgehouden /- 0,02 mm . De eerste stap is om deze twee groepen op uw tekening te scheiden.
| Proces | Lineaire tolerantie (eerste 25 mm) | Extra per 25 mm | Oppervlakteafwerking Ra (micron) |
|---|---|---|---|
| Spuitgieten onder hoge druk | /- 0,10 mm | /- 0,02 mm | 1,6 tot 3,2 |
| Spuitgieten onder lage druk | /- 0,20 mm | /- 0,05 mm | 3,2 tot 6,3 |
| Permanente schimmel | /- 0,25 mm | /- 0,05 mm | 3,2 tot 6,3 |
| Zandgieten | /- 0,8 mm | /- 0,1 mm | 6,3 tot 12,5 |
Een machinaal bewerkt vlak vlak bereikt gemakkelijk Ra 0,8 micron, terwijl een goed gegoten vlak in het bereik van Ra 3,2 micron ligt. Voor onderdelen zoals kleplichamen waarbij afdichting van cruciaal belang is, moet de specificatie altijd machinale bewerking van het afdichtingsvlak vereisen. Voor niet-functionele gebieden verlaat u het gegoten oppervlak en bespaart u de kosten van extra stappen.
Waar op maat gemaakte aluminium gietstukken worden gebruikt en wat elke branche vraagt
Elke industrie die op maat gemaakte aluminium gietstukken gebruikt, stelt andere eisen. Als u dat vraagprofiel begrijpt, kunt u uw eigen inkoopspecificatie definiëren.
- Automotive- en nieuwe energievoertuigen: motorblokken, versnellingsbakbehuizingen, waterpompen en elektrische motorbehuizingen. Lichtgewicht en thermische geleidbaarheid zijn doorslaggevend. De onderdelenvolumes zijn normaal gesproken hoog, dus het spuitgieten domineert.
- Motorfietsen en kleine elektrische uitrusting: carters en transmissiekasten. De weerstand tegen trillingsvermoeidheid is van cruciaal belang.
- Landbouwmachines: versnellingsbakken voor rijstverplanters en versnellingsbakken met micro-helmstok. Stof, vocht en schokbelasting vereisen robuuste wanddelen en een goede afdichting.
- Hydrauliek en pneumatiek: kleplichamen, rempompen en drukregellichamen. Lage porositeit en drukdichtheid zijn de belangrijkste criteria.
- Elektronica en elektrische machines: motorbehuizingen, warmtedissipatiesubstraten voor nieuwe energievoertuigen en sensorbehuizingen. Dimensionale stabiliteit en thermische prestaties zijn het belangrijkst.
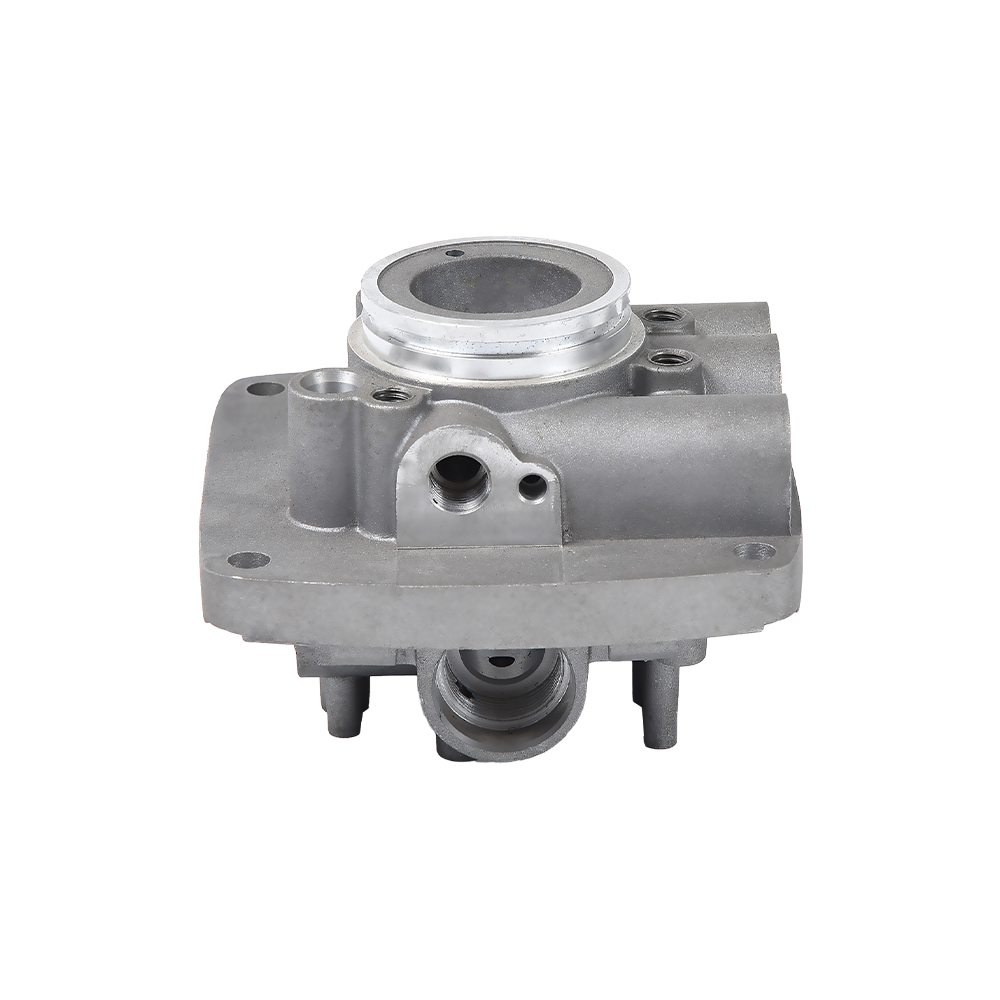
 Aluminium auto-motorcilinderonderdelen voor leverancierskwalificatie Beoordeel de capaciteiten van een leverancier door te controleren of deze soortgelijke motorcilinderonderdelen heeft geproduceerd. Hun eerdere ervaring helpt bij het anticiperen op porositeits- en vervormingsproblemen die niet in tekeningen worden weergegeven. Bekijk Product →
Het is ongebruikelijk dat één gieterij in al deze sectoren even sterk is. De juiste vraag om aan een leverancier te stellen is niet “kun je aluminium gieten” maar “heb je al onderdelen geproduceerd die vergelijkbaar zijn met de mijne”. Een leverancier die bijvoorbeeld voertuigwaterpompen en versnellingsbakhuizen heeft gemaakt, zal anticiperen op porositeits- en vervormingsproblemen die niet op de tekening voorkomen.
Kostenbepalende factoren en realistische doorlooptijden voor op maat gemaakte aluminium gietstukken
De totale kosten van een op maat gemaakt aluminium gietstuk bestaan uit gereedschap, stukprijs en afwerkingsbewerkingen. Gereedschappen zijn een eenmalige investering en zijn afhankelijk van de onderdeelgrootte, het aantal holtes en de complexiteit van de matrijs. De stukprijs is afhankelijk van de cyclustijd en het materiaalverbruik. De afwerking hangt af van hoeveel bewerkingen uw tekening nodig heeft.
- Gereedschap: een hogedrukspuitgietmatrijs met één holte voor een middelgrote behuizing varieert doorgaans van $ 10.000 tot $ 50.000 , afhankelijk van de geometrie en staalsoort. Een zandgietpatroon kan veel minder dan $ 3.000 kosten, dus voor kleine volumes is het voordeliger ondanks de hogere stukkosten.
- Legeringsprijs: de aluminiumprijs volgt de koers van de London Metal Exchange (LME). Verantwoordelijke leveranciers nemen een metaalaanpassingsclausule op, zodat lange productieprogramma's niet onrendabel worden.
- Cyclustijd: spuitgietcycli worden in seconden gemeten, terwijl lagedruk- en permanente matrijscycli in minuten duren. Dit verschil domineert de stukprijs.
- Secundaire bewerkingen: machinaal bewerken, tappen, anodiseren en lektesten brengen allemaal kosten met zich mee. Door ze te combineren met één enkele leverancier worden de logistieke en administratieve kosten verlaagd.
Een typische projecttijdlijn ziet er als volgt uit: het bewerken duurt 4 tot 8 weken vanaf de goedkeuring van de tekening, monsters en maatrapport volgen binnen 2 tot 3 weken nadat het bewerken is voltooid, en de serieproductie begint zodra de monsters zijn goedgekeurd. Dat levert een realistisch totaal op van 7 tot 12 weken vanaf de aftrap tot de massaproductie voor een eenvoudig onderdeel.
Hoe u een leverancier van aluminiumgietwerk op maat kunt screenen
Prijzen zijn noodzakelijk, maar niet voldoende. Belangrijker is hoeveel van het proces de leverancier in eigen beheer heeft. Gieten en machinaal bewerken zijn verschillende disciplines, en als ze gescheiden zijn, worden tolerantieproblemen een vingeroefening.
 Aluminium spuitgieten hydraulische klep met interne bediening Kies een leverancier die zowel het gieten als de machinale bewerking controleert om tolerantiegeschillen te voorkomen. Een eenvoudig testonderdeel onthult de werkelijke dimensionele mogelijkheden van het hele proces. Bekijk Product →
Zes vragen die u moet stellen voordat u een tekening verzendt
- Biedt de leverancier zowel hogedruk- als lagedrukgietwerk aan? Het bereik is van belang als het project evolueert.
- Wordt de CNC-bewerking in eigen beheer uitgevoerd? Dit is de snelste manier om tolerantieproblemen op te lossen die tijdens de monstergoedkeuring zijn ontdekt.
- Beschikken ze over een gedocumenteerd non-conformiteitsproces? U wilt weten hoe nabewerking en herkeuring worden afgehandeld.
- Kunnen ze soortgelijke onderdelen bewijzen? Vraag naar leveringsgegevens of case stories, niet alleen stockfoto's van de apparatuur.
- Wat is de standaard goedkeuringsprocedure voor monsters? De leverancier moet een eerste artikelrapport opstellen met gemeten waarden volgens uw tekening.
- Hoe snel beantwoorden ze technische vragen? Een leverancier die binnen 24 uur reageert op tekenvragen, zal tijdens de productie waarschijnlijk ook snel reageren.
Een praktische test is om één eenvoudig onderdeel met een grotere dan noodzakelijke tolerantie op één dimensie te verzenden en vervolgens te kijken waar de leverancier mee terugkomt. Een volwassen leverancier zal u vertellen welke tolerantieklasse zij daadwerkelijk kunnen hanteren.
Kwaliteitscontrole die elke batch consistent houdt
Een gietproject is nog niet klaar als het eerste monster is goedgekeurd. De echte uitdaging is om de volgende tienduizend onderdelen identiek te houden aan het monster. Hete processen verlopen: smelttemperatuur, injectiesnelheid, matrijstemperatuur en koeltijd veranderen allemaal de poriestructuur en uiteindelijke afmetingen.
Controlepunten die ertoe doen bij elke bestelling
- Eerste artikelinspectie, waarbij alle afmetingen aan de hand van de tekening worden gemeten en er een rapport met het monster wordt afgegeven.
- In-procesinspectie met een vast interval, zodat matrijsslijtage of procesdrift vroegtijdig wordt opgemerkt.
- Lektesten op speciale apparatuur voor kleplichamen, pomphuizen en alle drukdragende onderdelen.
- Porositeitsmonitoring door middel van destructieve bemonstering of röntgeninspectie van kritische secties.
- Eindinspectie van de afmetingen na de bewerking op de toleranties die bij de bewerking zijn opgegeven.
Het kenmerk dat goede leveranciers onderscheidt, is de traceerbaarheid van de procesparameters per batch. Vraag of de leverancier voor elke batch de gietcurve, matrijstemperatuur en kussenlengte registreert. Wanneer er zich een probleem voordoet, kunnen deze gegevens het team in staat stellen de oorzaak binnen enkele dagen in plaats van weken te diagnosticeren.
Veelgestelde vragen over op maat gemaakte aluminium gietstukken
Wat is het verschil tussen hogedrukspuitgieten en lagedrukgieten voor op maat gemaakte onderdelen?
Hogedrukspuitgieten injecteert de smelt met hoge snelheid in de mal, waardoor snelle cycli en dunne wanden ontstaan, maar een grotere kans op gasporositeit. Lagedrukgieten vult de mal van onderaf onder gecontroleerde druk, waardoor een dichtere, meer drukdichte structuur ontstaat, maar met een langzamere cyclus. Selecteer hogedrukspuitgieten voor volume en lage druk voor lekdichte of structurele vereisten.
Hoeveel kost het gereedschap voor een aluminium gietstuk op maat?
Voor een middelgrote behuizing ligt een hogedrukspuitgietmatrijs vaak in de buurt van $ 10.000 tot $ 50.000 , terwijl een zandgietpatroon minder dan $ 3.000 kan bedragen. De keuze is economisch: spreid de gereedschapskosten over uw jaarlijkse hoeveelheid. Bij een laag volume winnen de lagere gereedschapskosten van zandgieten; bij een hoog volume wint de lagere stukprijs van spuitgieten.
Wat is de minimale wanddikte voor aluminium spuitgietstukken?
Bij hogedrukspuitgieten wordt 2 mm is typisch en 1,5 mm kan op kleine oppervlakken worden bereikt . Lagedruk- en permanente vormgieten vereisen normaal gesproken 3 mm en meer. Dunnere wanden vereisen een meer vloeibare legering, wat de mechanische sterkte enigszins kan verminderen.
Zijn secundaire bewerkingen altijd nodig?
Nee. Als uw tekentoleranties binnen de mogelijkheden van gegoten materiaal vallen en er geen afdichtingsvlakken of schroefdraadgaten nodig zijn, kunt u het onderdeel direct gebruiken. Maar de meeste kritische auto- en hydraulische onderdelen worden bewerkt omdat de precisieboringen, afdichtingen en schroefdraden veel strakker moeten zijn dan wat welk gietproces dan ook kan opleveren.
Hoe lang duurt een nieuw custom casting-project van tekening tot massaproductie?
Typisch 7 tot 12 weken . Het bewerken duurt 4 tot 8 weken, de monstervoorbereiding en de eerste artikelinspectie duren 2 tot 3 weken, en de serieproductie volgt op de monstergoedkeuring. Een volwassen tekening en een gieterij met eigen gereedschap verkorten die tijdlijn.
Kan hetzelfde onderdeel worden overgebracht van een prototype van zandgieten naar spuitgieten?
Ja, maar de geometrie moet vanaf het begin ontworpen zijn voor spuitgieten. Zandgieten maakt dikkere muren mogelijk en geen tocht; spuitgieten heeft trek, een uniforme wanddikte en een goede uitwerping nodig. Als u de overdracht vroeg plant met een gieterij die beide processen aanbiedt, wordt de overgang een eenvoudige gereedschapswisseling.
Een praktisch woord om mee te eindigen
Op maat gemaakte aluminium gietstukken zijn een beproefde manier om lichte, sterke en thermisch efficiënte onderdelen op grote schaal te produceren, maar elk project slaagt of faalt op de details: legeringskeuze, procesmatch, tolerantiebudget en leveranciersdiscipline. Het overdenken van een van deze factoren en het negeren van de andere is de snelste manier om het budget op te rekken.
Begin met een volledige tekening, vraag om procesinvoer in plaats van alleen maar een prijs, en kies een leverancier die het gereedschap, het gieten en de bewerking samen beheert. Als uw rol zich in de fase bevindt waarin een second opinion over het castingproces zou helpen, Neem contact op met ons engineeringteam met jouw tekening; we laten u zien wat realistisch is voordat u zich aan de tool wijdt.