 TAAL


Thuis / Nieuws / Industrnieuws / Aluminiumlegeringen voor gieten: een praktische gids voor kwaliteiten, eigenschappen en selectie
Er komt een tekening op je bureau terecht met een materiaalblok waarop alleen 'aluminiumlegering' staat. Die enkele lijn kan A356 betekenen voor een structurele beugel, A380 voor een gegoten behuizing met groot volume, of B390 voor een compressorcilinder die jaren van glijdend contact moet overleven. Als u de verkeerde kwaliteit kiest, kunnen de eerste prototypes er onberispelijk uitzien. Vervolgens verschijnen er scheuren na de bewerking, komen tijdens een druktest lekkages naar voren in een batch van 2.000 onderdelen, of komen geanodiseerde afwerkingen vlekkerig en donker uit.
Hier is het directe antwoord vóór de details. Voor hogedrukspuitgieten zijn de praktische stenaardwaarden: A380 en A383 , met ADC12 als de Aziatische aanduiding voor een soortgelijke legering. Voor lagedruk-, zwaartekracht- en zandgieten zijn dit de standaardkeuzes A356 en 356 . Als glijdende slijtage het ontwerp domineert (cilindervoeringen, compressorcilinders, lageroppervlakken) B390 verdient evaluatie. Als corrosiebestendigheid en cosmetische afwerking zwaarder wegen dan de ruwe sterkte, 518 is de legering die moet worden getest. In de rest van dit artikel worden deze conclusies uitgelegd met cijfers die u kunt meenemen in een leveranciersgesprek.
Hoe aanduidingen van gegoten aluminiumlegeringen werken
Gegoten aluminiumlegeringen in Noord-Amerika volgen het viercijferige systeem van de Aluminium Association met een decimaalteken. Het eerste cijfer identificeert het belangrijkste legeringselement, en dat cijfer alleen al vertelt u het meeste van wat u moet weten over het gedrag van de legering in een mal en tijdens gebruik.
- 1xx.x — 99,0% of meer aluminium, voornamelijk gebruikt voor elektrische geleiders en chemische apparatuur.
- 2xx.x — koper als hoofdelement. Deze familie produceert na warmtebehandeling de hoogste sterkte van alle gegoten aluminiumlegeringen, maar de corrosieweerstand lijdt daaronder.
- 3xx.x — silicium met toegevoegd koper en/of magnesium. Dit is het werkpaardfamilie voor zowel spuitgieten als zwaartekrachtgieten.
- 4xx.x — silicium als hoofdelement, dat uitstekende vloeibaarheid en drukdichtheid biedt voor lekkritische onderdelen.
- 5xx.x — magnesium, wat de beste corrosieweerstand en de meest consistente geanodiseerde afwerking oplevert.
- 7xx.x — zink, door veroudering hardbaar met een hoge gietsterkte, maar minder gebruikelijk bij commercieel gietwerk.
Wat de cijfers, letters en decimalen eigenlijk betekenen
Het tweede cijfer geeft een wijziging van de basislegering aan; de laatste twee cijfers identificeren de specifieke legering binnen de familie. Het decimaalteken is ook van belang: x.x is gietvorm, x.xx is staafvorm. Het lettervoorvoegsel, zoals de A in A356, betekent strengere onzuiverheidsgrenzen dan de ongeletterde basislijnlegering. In de praktijk is een specificatie als A356-T6 een complete instructie: legeringsfamilie 3xx.x, gewijzigde 356-samenstelling, strakkere onzuiverheden en T6-warmtebehandeling.
Temper-aanduidingen kort uitgelegd
Temper wordt na de legering geschreven, gescheiden door een koppelteken. T6 betekent oplossingswarmtebehandeling gevolgd door kunstmatige veroudering - de temperatuur die het vaakst wordt gespecificeerd wanneer een structureel gietstuk belasting moet dragen. T5 betekent dat het onderdeel wordt afgekoeld na het gieten en vervolgens kunstmatig wordt verouderd, waarbij de oplossingsstap wordt overgeslagen, die vaak wordt gebruikt voor spuitgietstukken om vervorming en blaarvorming te voorkomen. F betekent as-fabricated, wat de manier is waarop de meeste spuitgietstukken worden geleverd. Deze verschillen hebben een directe invloed op de vloeigrens: A356-T6 bereikt ongeveer 186 MPa vloeigrens , terwijl de as-cast A356 rondzit 125 MPa .
De meest voorkomende aluminiumlegeringen voor gieten
Volgens het Metal Casting Institute zijn de meest voorkomende legeringen voor zandgieten, zwaartekrachtgieten en lagedrukgieten 356 en 357 , dat respectievelijk ongeveer 6% en 7% silicium bevat. Een materiaalwetenschappelijk overzicht gepubliceerd op ScienceDirect bevestigt dit patroon, waarbij wordt opgemerkt dat A319 (Al-6Si-3Cu-1Fe-1Zn) en A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) verantwoordelijk zijn voor de meeste industriële toepassingen bij zwaartekrachtgieten. Voor hogedrukspuitgieten blijkt uit de richtlijnen voor de keuze van de legering dat de 3xx.x-serie domineert, gevolgd door 4xx.x, 5xx.x en 2xx.x.
| Legering | Si% | Cu % | mg% | Fe max. % | UTS (MPa) | Opbrengst (MPa) | Verlenging % | Typisch proces |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Lage druk / zwaartekracht / zand |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Lage druk / zwaartekracht / zand |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Zwaartekracht / zand |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (zoals gegoten) | 160 (zoals gegoten) | 3.5 | Spuitgieten |
| A383 /ADC12 | 9,5–11,5 | 2,0–3,0 | 0.10 | 1.3 | 310 (zoals gegoten) | 150 (zoals gegoten) | 3.5 | Spuitgieten |
| B390 | 16–18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (zoals gegoten) | 240 (zoals gegoten) | 1 | Spuitgieten |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (zoals gegoten) | 190 (zoals gegoten) | 4–7 | Spuitgieten |
De bovenstaande eigenschapswaarden volgen de gepubliceerde gegevens van ASM International voor afzonderlijk gegoten teststaven. Beschouw ze als uitgangspunt voor technische evaluatie, en niet als garantie voor een specifieke onderdeelgeometrie.
Hoe het gietproces de legeringskeuze beperkt
Het gietproces is het eerste filter bij de selectie van legeringen. Bij elk proces wordt de mal anders gevuld, en de legering moet de vulomstandigheden verdragen.
Hogedrukspuitgieten: snelheid en dunne wanden
De aluminium spuitgietproces injecteert gesmolten metaal in een matrijs van gehard staal onder een druk tussen 10 en 175 MPa. Vultijden worden gemeten in milliseconden, dus de legering moet bij de giettemperatuur extreem vloeibaar zijn. A380 en A383 zijn de dominante keuzes omdat hun siliciumgehalte de vloeibaarheid geeft die nodig is voor dunne wanden en complexe ribben. A356 kan worden gegoten, maar het lagere siliciumgehalte maakt het moeilijker om dunne delen schoon te vullen en vergroot het risico op matrijssolderen.
Lagedrukgieten: schone vulling en minder poriën
Lagedrukgieten vult de matrijs vanuit een oven eronder, waardoor de smelt onder gecontroleerde gasdruk door een stijgbuis omhoog wordt geduwd. De stroom is stabiel en laminair vergeleken met hogedrukinjectie. De porositeitsniveaus zijn doorgaans lager en de mechanische eigenschappen zijn beter herhaalbaar. Daarom worden wielen, draagarmen en structurele beugels op deze manier gemaakt. A356 in T6 is de standaardcombinatie voor deze componenten. Wanneer porositeit de belangrijkste reden voor afkeuring is, is het de moeite waard om dit bij een leverancier te verifiëren lagedrukspuitgieten kan gasgaten verminderen voldoende om aan uw lektestnorm te voldoen.
Zwaartekracht- en zandgieten: veelzijdigheid met dikkere secties
Bij het permanent gieten met zwaartekracht wordt gebruik gemaakt van een eenvoudige bottom-fill- of tilt-pour-geometrie, terwijl zandgieten de grootste vormvrijheid biedt. Beide processen zijn meer vergevingsgezind wat betreft lagere vloeibaarheid, dus A356, 356, 319 en 357 worden het meest gebruikt. Omdat het afkoelen langzamer gaat dan bij spuitgieten, is de microstructuur grover en compenseer je dit door een warmtebehandeling te specificeren in plaats van te proberen de gegoten eigenschappen strak te houden.
Welke legeringseigenschappen er toe doen in echte componenten
Naast treksterkte moet een gietlegering het gietproces zelf overleven en presteren in de uiteindelijke omgeving. Deze zes eigenschappen bepalen de meeste selecties in de echte wereld.
Bestand tegen warmscheuren
Er ontstaan scheuren tijdens het stollen wanneer de legering een breed bevriezingsbereik heeft en onvoldoende toevoer van vloeibaar metaal tussen de dendrieten. Koperrijke 2xx.x-legeringen zijn hier de ergste overtreders. A356 stolt over een smal bereik, wat het een sterke weerstand tegen heetscheuren geeft en verklaart waarom het structurele zwaartekrachtgietstukken domineert.
De neiging tot solderen van matrijzen
Gesmolten aluminium kan reageren met stalen matrijsoppervlakken en zichzelf aan het gereedschap lassen. IJzer in de legering verzacht dit door ijzerrijke intermetallische fasen te vormen die de bevochtiging verminderen. Spuitgietlegeringen specificeren daarom ijzer tot 1,3%, terwijl door zwaartekracht gegoten legeringen zoals A356 het ijzer tot 0,20% beperken omdat er geen matrijs is om aan te solderen. Als je een door zwaartekracht gegoten legering probeert te spuitgieten, kun je soldeerproblemen verwachten.
Drukdichtheid
Hydraulische kleplichamen, pomphuizen en transmissiebehuizingen worden allemaal onderworpen aan lektestvereisten. A413 met ongeveer 12% silicium heeft een uitstekende drukdichtheid. A356 en A380 presteren ook goed. B390, met 16–18% silicium, is minder betrouwbaar voor drukdichte gietstukken omdat de primaire siliciumdeeltjes de continuïteit van de matrix verstoren en microporositeitsnetwerken kunnen creëren.
Corrosiebestendigheid
518 is de sterkste kandidaat in de meeste buiten- of zoutwateromgevingen onder de spuitgietlegeringen, dankzij het magnesiumgehalte van 7,5–8,5%. Koperhoudende legeringen zoals A380 en 319 corroderen sneller in met zout beladen lucht. A356 zit in het midden en is acceptabel voor de meeste toepassingen onder de motorkap van machines en auto's, mits de juiste oppervlaktebescherming wordt toegepast.
Bewerkbaarheid
De A380 en 319 bewerken goed, produceren korte gebroken spanen en bieden een goede standtijd bij hoge snijsnelheden. Het hoge magnesiumgehalte van 518 produceert draderige spanen die rond het gereedschap kunnen verstrikken, dus scherpere wisselplaten en een spaanbrekergeometrie zijn noodzakelijk. Als uw onderdeel uitgebreid moet worden geboord en getapt, houd daar dan rekening mee bij de legeringsbeslissing.
Dermal conductivity
Dermal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 W/(m·K) , terwijl de A380 ongeveer meet 96 W/(m·K) . Als een onderdeel warmte van een elektromotor of vermogenselektronica verwijdert, verandert dat verschil van ongeveer 55 W/(m·K) de junctietemperatuur aanzienlijk.
Toepassingsgerichte selectie van legeringen
De selectie van legeringen is meestal een kruispunt van structurele vereisten en de economische aspecten van het gietproces. In de onderstaande tabel worden algemene componenten in kaart gebracht met de kwaliteiten die gietwerkplaatsen daadwerkelijk voor hen hanteren.
| Toepassing | Aanbevolen cijfers | Wat de beslissing drijft |
|---|---|---|
| Motorcilinderonderdelen | A380, A383, B390 | Volume, drukdichtheid, slijtvastheid |
| Versnellingsbak- en transmissiehuizen | A380, A383 | Stijfheid, lekdichtheid, maatnauwkeurigheid |
| Oliepompen en waterpompen | A356, A380 | Drukdichtheid, machinability, thermal fatigue |
| Hydraulische kleppen en blokken | A356, A380 | Lekdichtheid, sterkte, machinaal bewerkte afdichtingsoppervlakken |
| Motorbehuizingen en eindkappen | A380, ADC12 | Dunwandige vulling, maatnauwkeurigheid, sterkte |
| Landbouw versnellingsbakken | A356, 319 | Taaiheid, weerstand tegen vermoeidheid bij zwaartekracht-/zandgieten |
| Koellichamen voor nieuwe-energievoertuigen | A383, A356 | Dermal conductivity, flatness, thin-wall detail |
| Smart-home en medische behuizingen | A383, ADC12 | Complexe geometrie, cosmetisch oppervlak, dunne wanden |
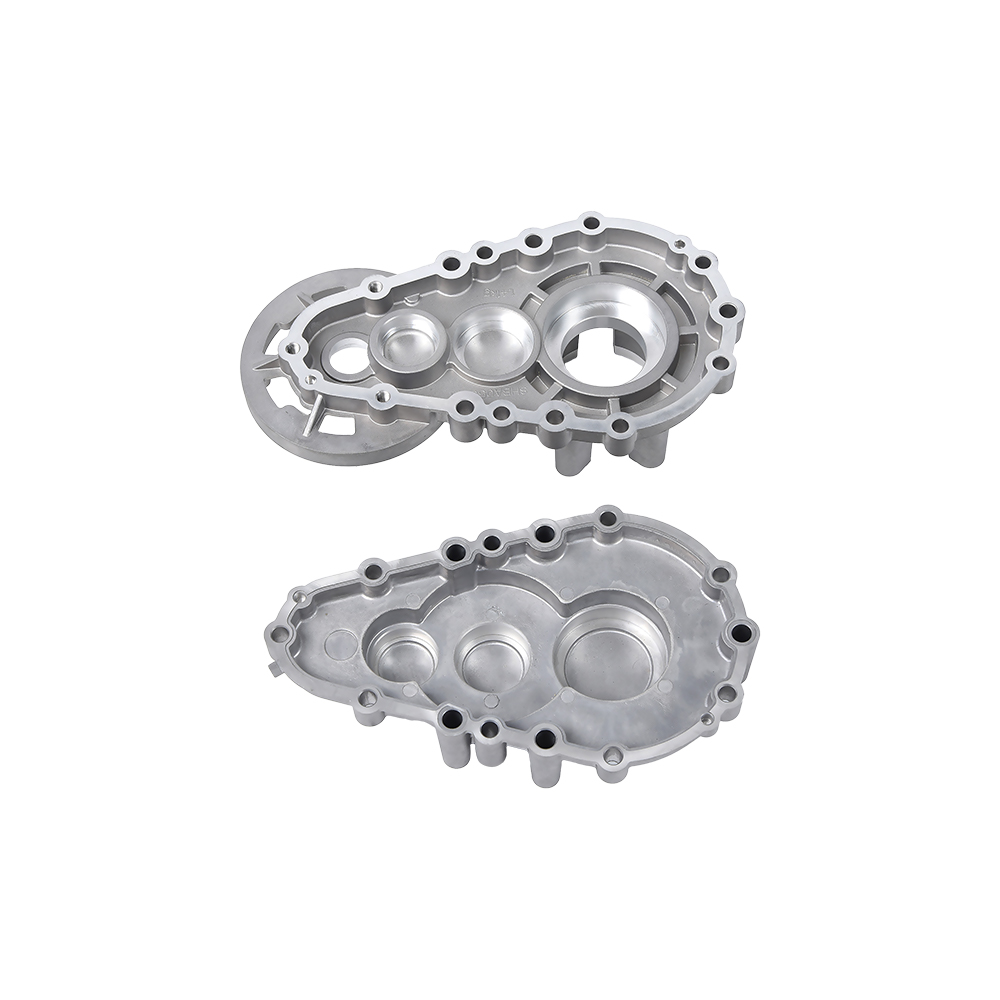
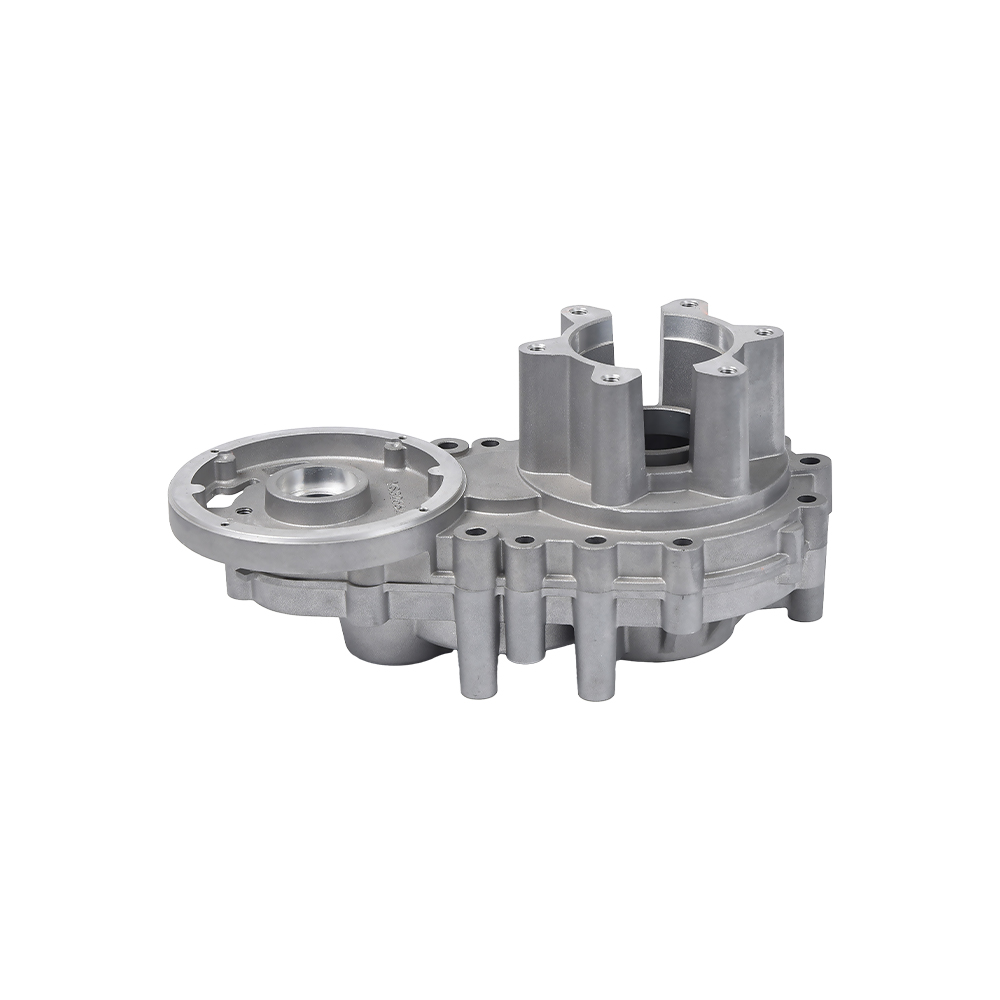
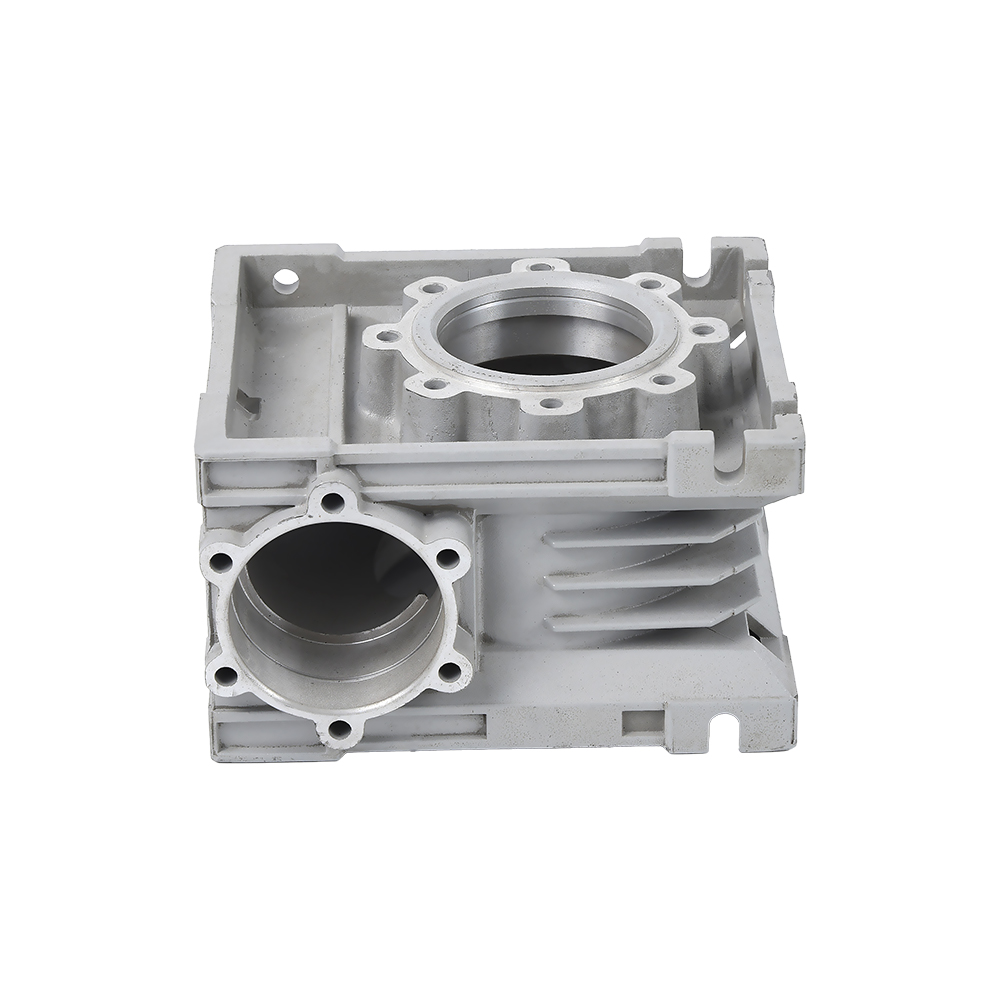
Voor aandrijflijn- en structurele toepassingen produceren leveranciers gewoonlijk versnellingsbakbehuizingen van gegoten aluminium in A380 of A383 omdat deze legeringen de stijfheid en drukdichtheid leveren die nodig zijn bij transmissiediensten. Wanneer een versnellingsbakhuis ook trillingsmoeheid moet overleven, is een A356 met een T6-temperatie het overwegen waard, zelfs als de cyclustijd langer is.
 Aluminium spuitgieten versnellingsbakbehuizing - Ningbo Beilun Youyuan Machinery Manufactur De aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... Bekijk Product →
In de categorie automotoren cilinderonderdelen van aluminium automotoren worden meestal gespecificeerd in A356-T6 wanneer structurele integriteit en koelprestaties van belang zijn, of A380 wanneer het productievolume de laagst mogelijke kosten per stuk vereist. B390 wordt geselecteerd wanneer het gebied van de cilinderboring een hoge weerstand tegen glijslijtage nodig heeft zonder aparte voering.
 Aangepaste fabrikanten van aluminium auto-motorcilinderonderdelen. OEM-leveranciers - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd is een China OEM/ODM aluminium auto-motorcilinderonderdelenfabrikanten en aluminium auto-en... Bekijk Product →
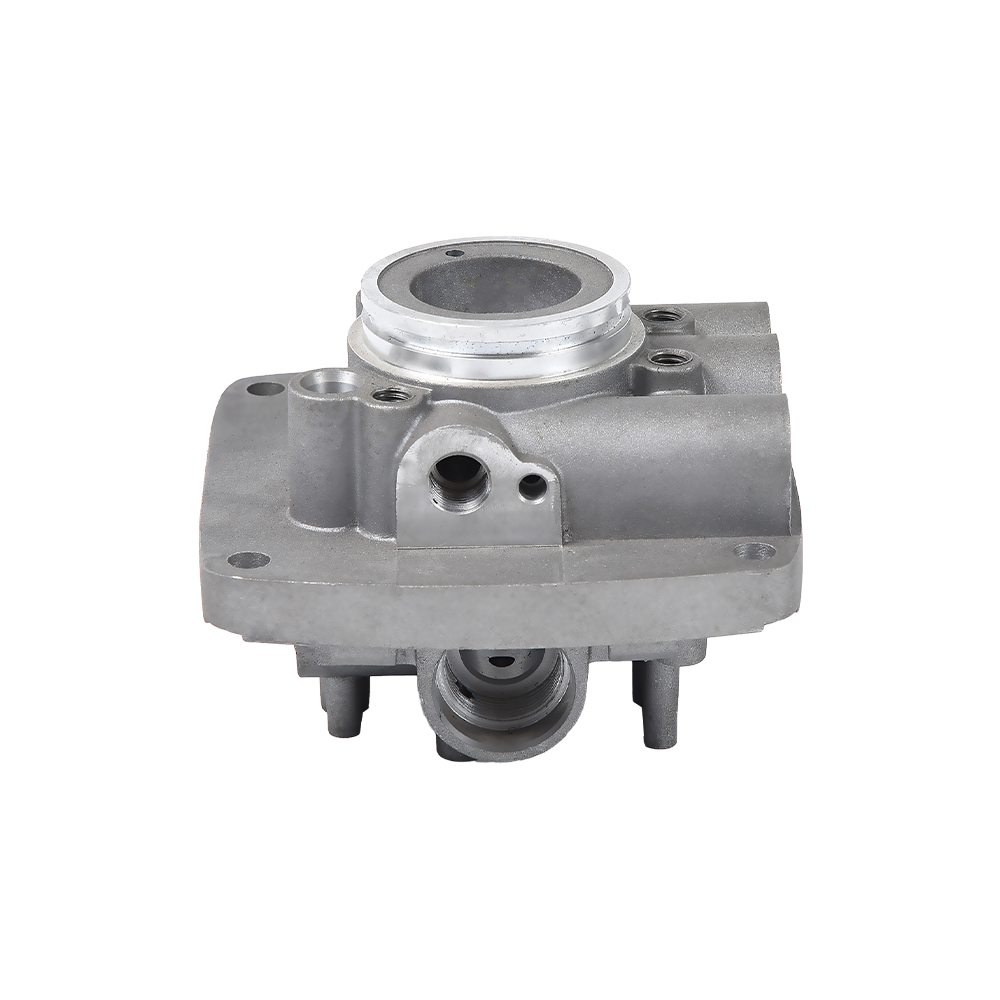
Voor vloeistofkrachtcomponenten, hydraulische klep van gegoten aluminium lichamen worden doorgaans gegoten in A380 omdat het netjes in vlakke afdichtingsvlakken wordt bewerkt en druk vasthoudt zonder macroporositeit. Voor middelmatige series met een hogere vermoeiingsvraag blijft de A356 in T6 de maatstaf.
 Aangepaste aluminium spuitgieten van hydraulische kleppenfabrikanten. OEM-leveranciers - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd is een China OEM / ODM aluminium spuitgieten van hydraulische klepfabrikanten en aluminium spuitgietmachines... Bekijk Product →
Ontwerpoverwegingen die van invloed zijn op de legeringskeuze
De alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
Wanddikte
- Spuitgieten — minimale wanden van 0,8–1,5 mm voor kleine onderdelen; 2–3 mm is de praktische vloer voor middelgrote behuizingen met ribben en nokken.
- Gieten onder lage druk — minimale wanden van 2,5–4 mm, afhankelijk van het vriesbereik van de legering.
- Zwaartekracht en zandgieten — minimale wanden van 3–5 mm om fouten en krimpfouten te voorkomen.
Dimensionale toleranties
- Spuitgieten Houdt ongeveer ±0,1 mm vast bij kleine afmetingen en ±0,3–0,5 mm over 100 mm. Daarom zijn de meeste precisiebehuizingen en beugels gegoten.
- Lagedruk- en zwaartekrachtgieten loopt doorgaans ±0,5 mm over 100 mm. A356-T6 structurele onderdelen worden na een warmtebehandeling machinaal bewerkt als een grotere nauwkeurigheid vereist is.
- Zandgieten geeft ±0,8 mm of meer, en bewerking is bijna altijd nodig op functionele vlakken.
Diepgangshoek
Voor spuitgieten is minimaal 1 à 2 graden trek nodig op de buitenmuren en 1,5 à 2,5 graden op de interne kernen om het onderdeel er netjes uit te halen. Lagedruk- en zwaartekrachtgereedschappen hebben ook trek nodig, maar iets minder omdat de vul- en uitwerpkrachten lager zijn. Als uw ontwerp geen diepgang toestaat vanwege assemblagevereisten, kunt u een gesprek verwachten over bewerkingstoeslagen of schuifacties die de kosten verhogen.
Warmtebehandeling en vervorming
T6-warmtebehandeling verhoogt de vloeigrens aanzienlijk, maar leidt ook tot vervorming als gevolg van de afschrikstap. Bij dunwandige gietstukken is na T6 vaak een richtbewerking nodig. Gegoten aluminiumlegeringen worden meestal gebruikt in de F-temperatie, omdat de gasinhoud die wordt opgevangen door injectie onder hoge druk tijdens de warmtebehandeling van de oplossing oppervlakteblaasjes kan veroorzaken. Bevestig of uw onderdeel echt T6 nodig heeft; Het upgraden van F naar T6 kan zowel de proceskosten als het uitvalpercentage verhogen.
Compatibiliteit met oppervlaktebehandeling
Poedercoat- en schilderwerkzaamheden op elke legering in dit artikel. Anodiseren is de uitzondering. Siliciumgehalten boven ongeveer 7% produceren een donkerdere, vlekkerige anodische coating, en gegoten huiden bevatten vaak een fijne porositeitslaag die er na het anodiseren slecht uitziet. Als u een decoratieve geanodiseerde afwerking nodig heeft, specificeer dan een legering met een laag siliciumgehalte, zoals 518, of plan om het gegoten oppervlak af te werken voordat u gaat anodiseren. De voorbeeldreferenties voor een nette productieafwerking laten zien hoe aluminium spuitgiettoepassingen vertrouwen steeds meer op oppervlaktevoorbereidingsstappen om aan cosmetische normen te voldoen.
Veelgestelde vragen over aluminiumlegeringen voor gieten
Welke kwaliteit aluminium is het beste om te gieten?
Dere is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
Is ADC12 hetzelfde als A383?
Dey are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
Kunnen gegoten aluminium onderdelen worden geanodiseerd?
Ja, maar het resultaat is afhankelijk van het siliciumgehalte. A380 en A383 anodiseren tot een donkere, fragmentarische afwerking die niet overeenkomt met de architectonische specificaties. Gietlegeringen met een laag siliciumgehalte, zoals 518, produceren een veel betere anodische coating. Voor een consistent uiterlijk kunt u het oppervlak machinaal bewerken of slijpen voordat u gaat anodiseren, en pre-productiemonsters van de daadwerkelijke matrijs testen voordat u een afwerkingsspecificatie vastlegt.
Wat betekent T6 in A356-T6?
T6 is de temperatuuraanduiding voor oplossingswarmtebehandeling, blussen en kunstmatige veroudering. Voor A356 verhoogt dit de vloeigrens van ongeveer 125 MPa in gegoten toestand tot ongeveer 186 MPa, terwijl de rek van 5-10% behouden blijft. Het is de standaardtemperatuur voor structurele gietstukken die aanzienlijke mechanische belasting zullen ondergaan.
Welke aluminium gietlegering heeft de beste drukdichtheid?
A413, met ongeveer 12% silicium, wordt algemeen genoemd als de meest drukdichte spuitgietlegering. De A356 presteert ook goed voor gietstukken onder zwaartekracht en lage druk, waarin olie of hydraulische vloeistof moet worden vastgehouden. Vermijd 2xx.x koperlegeringen voor drukdichte toepassingen en ontwerp het onderdeel met een uniforme wanddikte om krimpporositeit te voorkomen, ongeacht de legering.
Waarom wordt de B390 gebruikt voor compressor- en motorcilindertoepassingen?
B390 bevat 16–18% silicium en 4–5% koper. Het hoge siliciumgehalte vormt harde primaire siliciumdeeltjes die een uitzonderlijke weerstand tegen glijslijtage bieden, wat essentieel is in cilinderboringen en compressorcilinders. De afwegingen zijn een lagere ductiliteit, moeilijkere bewerking en een slechtere drukdichtheid, dus deze wordt alleen geselecteerd als slijtage de dominante faalwijze is.
Een praktisch slotadvies
Leg de legeringsbeslissing op tafel voordat de matrijs wordt gesneden. Vraag uw gietleverancier welke legeringen ze regelmatig op hun apparatuur gebruiken; een gieterij die elke dag A380-onderdelen produceert, zal ze offertes geven met korte cyclustijden en voorspelbare schrootpercentages, terwijl een eerste gegoten A356-onderdeel ontwikkelingsrisico met zich meebrengt waar de koper uiteindelijk voor betaalt. Aan de andere kant, als uw onderdeel wordt gecertificeerd voor vermoeiing of lekdichtheid, kan het overstappen van de voorkeurslegering van uw leverancier naar een betere pasvorm voor de toepassing het aantal fouten in het veld voldoende verminderen om de hogere stukprijs te rechtvaardigen. Verifieer de chemische samenstelling via een gecertificeerd materiaaltestrapport, bewerk een testbatch onder productieomstandigheden en controleer of de mechanische eigenschappen van de daadwerkelijke onderdeelgeometrie voldoen aan de tekeningvereisten. Die volgorde zal altijd goedkoper zijn dan het ontdekken van een legeringsmismatch tijdens een klantaudit.